玻璃雕刻的底层逻辑与工具选择
玻璃雕刻并非简单的表面打磨,而是通过物理应力改变材料结构的微观艺术。尖刀,通常由高碳钢或硬质合金制成,其核心优势在于刃口极窄且硬度极高,能够精准切入玻璃表面而不产生大面积的压痕。这种工具在处理细密线条时,会像针尖划过纸张一样,对玻璃表层施加集中且微小的剪切力。对于初学者而言,理解玻璃的脆性特性至关重要,玻璃内部缺乏金属那样的延展性,因此在受力不均时极易产生不可控的裂纹。选用刀具时,需关注刃口的平整度与锋利度,任何微小的缺口都会在刻划瞬间放大为崩边或断线,因此刀具的预处理与日常维护是保证线条干净的前提。
在实操之前,玻璃表面的清洁与固定决定了雕刻的成败。油污、灰尘或指纹会在玻璃表面形成微小的隔离层,导致刀具打滑,进而引发线条偏移或意外崩裂。使用无水乙醇配合无绒布彻底擦拭待加工区域,确保表面达到光学级洁净。固定方面,玻璃必须绝对静止,任何微小的震动都会通过刚性连接的刀具传导至接触点,破坏线条的连续性。使用带橡胶垫的专用夹具或吸附式工作台,能有效吸收环境震动,为尖刀提供稳定的支撑平面。这种物理层面的稳定,是后续所有技巧得以施展的基础,也是避免崩边现象的第一道防线。
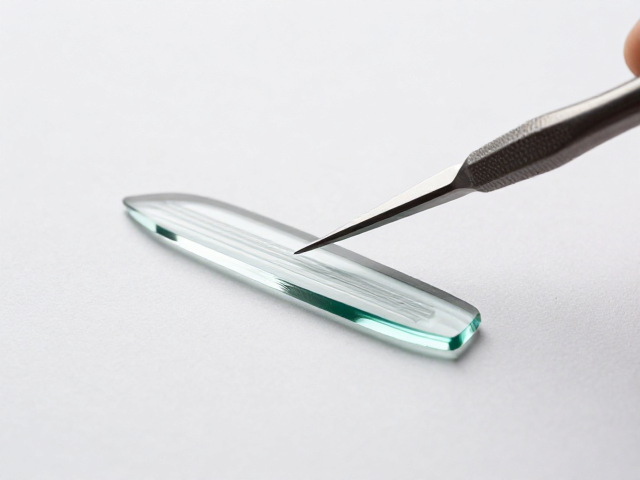
尖刀运刀的力学分析与角度控制
尖刀刻划的核心在于角度与压力的动态平衡。过大的垂直压力会导致刃口切入过深,引发玻璃内部应力集中从而产生崩边;过小的压力则会导致线条浅淡、断续,无法形成清晰的视觉主体。理想的入刀角度通常在30至45度之间,这个角度区间能让刃口以侧切的方式剥离玻璃表层,而非垂直劈裂。运刀过程中,手腕需保持放松,利用前臂带动手指进行微调,而非单纯依靠手指发力。线条的走向应遵循玻璃的应力释放规律,尽量避免在同一位置反复刻画,单次成型的线条密度和深度要控制在合理范围内,以维持玻璃结构的完整性。
压力传递的均匀性是线条干净的关键。在起刀阶段,应轻触玻璃表面,待刃口完全咬合后,再平稳施加压力并向前推进。推进速度需保持恒定,过快容易因惯性导致线条抖动,过慢则可能因摩擦生热影响玻璃表面状态。收刀时,不可直接向上提起,而应顺势滑出或轻轻抬升刀具,避免在终点处因压力骤变造成崩口。对于直线线条,需借助金属直尺等辅助工具确保轨迹笔直;对于曲线线条,则需通过旋转玻璃工件来配合刀具走向,而非强行扭转刀具角度,这种“动刀不动手,动手不动刀”的从动关系,能最大程度减少因角度突变引发的崩边风险。
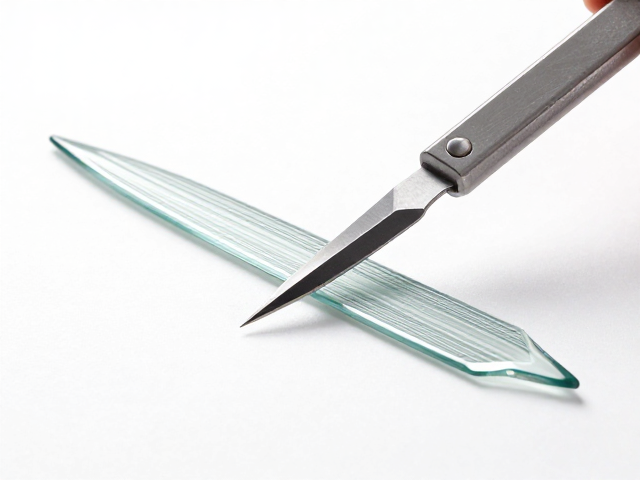
细纹处理的连贯性与应力释放
细纹雕刻对连贯性要求极高,任何停顿都可能留下明显的接痕。在处理密集线条或复杂图案时,需规划好运刀路径,尽量做到一气呵成。若必须中途停顿,应在非视觉中心区域或线条末端进行,并通过轻微的回刀动作消除起始和结束时的毛刺。对于极细的纹路,可采用“浅刻多次”的策略,即先用极浅的力度勾勒轮廓,确认无误后,逐层加深,而非一次性刻到底。这种方式能有效分散应力,降低因单次切削深度过大导致的崩边概率。同时,观察玻璃表面的反光变化,当刀痕处出现均匀的漫反射时,通常对应着适宜的深度,这有助于雕刻者实时调整力度。
环境因素对细纹质量有着显著影响。温度变化会引起玻璃微小的形变,进而影响刀具与玻璃的接触状态。在较为凉爽且干燥的环境中操作,有助于保持玻璃的刚性稳定。此外,空气中的湿度会影响玻璃表面的分子活性,过高湿度可能导致刀具与玻璃之间形成水膜,增加摩擦系数,使线条发涩。因此,保持操作环境的稳定,避免在气流紊乱或温度骤变的情况下进行精细作业,是保证细纹干净利落的外部条件。通过控制这些微观变量,雕刻者能更精准地预判刀具行为,使每一道细纹都如发丝般均匀、流畅,完全摆脱崩边与毛糙的困扰。