玻璃吹制中的热力学平衡与应力分布
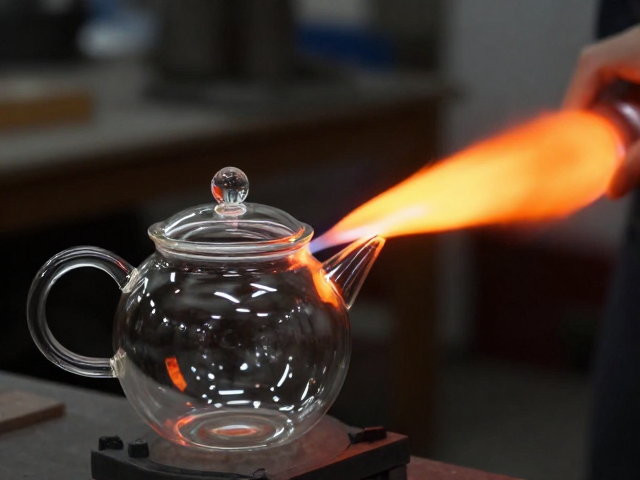
玻璃在吹制过程中并非简单的塑形,而是一场精确控制的热力学博弈。当硅酸盐材料在1200摄氏度以上的窑炉中软化时,其粘度会经历从固态晶体到过冷液体的剧烈转变。在这一阶段,壶身与壶盖作为两个独立却需精密咬合的部件,面临着截然不同的冷却速率挑战。壶身通常体积较大,散热面积广,热量散失速度快;而壶盖结构紧凑,中心区域容易形成热岛效应,导致内外温差应力不均。若两者冷却曲线不一致,残余应力会在玻璃内部形成微观裂纹或导致宏观变形,使得原本严丝合缝的接口在冷却后出现翘曲或松动。因此,保持匹配的核心在于维持两者在退火区内的温度同步,确保分子结构以相同的速率进行重排,从而消除因热胀冷缩系数差异带来的形变误差。
为了实现这种同步,工匠需要利用吹管与吹杆的相对运动来微调部件的几何对称性。在壶身成型后期,通过旋转吹管产生的离心力有助于消除因重力导致的下垂变形,使壶口保持完美的圆形。与此同时,壶盖的顶部与边缘需在同一热源下接受均匀加热,避免局部过热导致边缘塌陷或厚度不均。实际操作中,工匠会定期将部件置于温火(Reheat)中回温,利用玻璃在高温下极低的屈服强度,通过轻微的按压或旋转来修正微小的椭圆度。这种动态调整依赖于对玻璃“工作温度”范围的敏锐感知,即玻璃处于可塑但不易流动的状态,任何过度的加热都会导致尺寸失控,而加热不足则无法消除内部应力,最终影响盖合时的顺滑度与密封性。
机械配合面的微观处理与公差控制
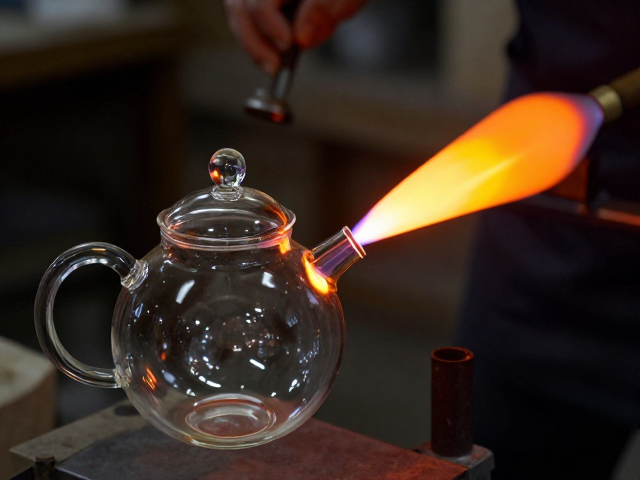
壶盖与壶身匹配的精密度,很大程度上取决于配合面的几何精度与表面光洁度。在玻璃吹制中,所谓的“完美匹配”通常指盖身接触面的线接触或面接触需达到微米级的贴合,以防止漏气或卡滞。为了达到这一效果,壶盖的边缘和壶口的内壁必须经过精细的修整。传统工艺中,工匠使用铁钳或专用模具对热态玻璃进行定型,但更精细的操作涉及在玻璃半固态阶段,使用木制或软质工具对接触面进行打磨和抛光。这一过程去除了因吹制或切割留下的微观锯齿和不规则突起,使接触面变得平滑。若接触面存在肉眼不可见的粗糙点,受力时会产生应力集中,导致玻璃在轻微碰撞中破裂,或者因为摩擦力过大而无法顺畅开合。
公差控制在玻璃工艺中表现为对厚度的极致追求。壶盖的厚度分布直接影响其重心和闭合时的稳定性。过厚的盖顶会增加整体重量,可能导致盖子倾斜;过薄的边缘则容易在闭合时因受力不均而碎裂。工匠在制作壶盖时,常采用“套模”法,即将刚成型的壶盖立即套入预制的壶口模具中,利用模具的内壁约束其形状,确保盖口直径与壶口直径完全一致。此外,壶盖与壶身连接处的“钮”与“柄”的设计也需考虑力学传递。当手指施力旋转或提起壶盖时,力量应均匀分布在整个接触环上,而非集中在某一点。这种设计需要通过计算玻璃在受力下的形变特性来实现,通常表现为盖钮与盖身连接处的加厚处理,以增强结构强度,防止因操作不当导致的断裂,从而在长期使用中保持匹配的稳定性。
退火工艺对长期匹配性的决定性作用
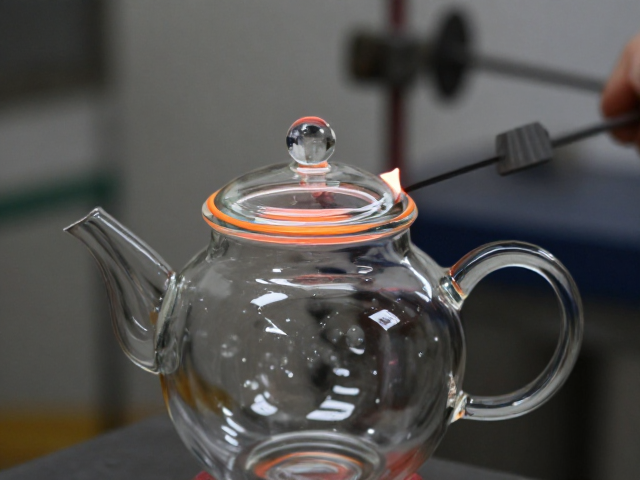
成型后的玻璃部件必须经过严密的退火处理,这是决定壶盖与壶身能否长期保持完美匹配的隐形关键。退火是将玻璃缓慢冷却以释放内部应力的过程。如果退火曲线设置不当,冷却速度过快,玻璃内部的分子结构会被“冻结”在不平衡状态,形成永久性内应力。这种应力在日常使用中表现为不稳定的形变,例如壶盖在室温下放置一段时间后突然无法盖入,或者在轻微温差变化下产生细微的位移。理想的退火过程需要将玻璃保持在退火点(约为550-600摄氏度,具体取决于玻璃成分)附近足够长的时间,使应力通过粘性流动自然释放,随后以受控的速率缓慢降温至室温。
对于高精度匹配的壶盖与壶身,退火环境的一致性至关重要。两个部件应在同一退火炉中、同一批次、甚至同一炉位进行退火,以消除环境温度波动带来的差异。若分开退火,炉内不同位置的温度梯度可能导致两者冷却收缩率出现微小偏差,这种偏差在宏观上可能不明显,但在精密配合中足以导致卡死或松动。现代玻璃工艺中,有时会使用程序控温退火炉,精确记录每一度的降温过程,确保热历史的可追溯性。通过标准化的退火流程,玻璃部件在经历温度变化时具有高度的尺寸稳定性,使得壶盖与壶身在冷热交替的使用场景中,依然能保持初始设定的匹配精度,避免因热应力释放导致的结构性失效。