高温熔融状态下的吹制成型核心机制
石英砂在高温窑炉中受热至1600℃以上时,其内部晶体结构发生断裂,逐渐转化为高粘度的熔融态玻璃相。这一过程并非简单的物理熔化,而是伴随着严密的化学反应,二氧化硅网络结构的重组决定了最终产品的透光率与耐热极限。吹制成型依赖于工匠对熔融料团温度与重力的精准把控,通过吹管将空气持续注入料端,利用气压克服玻璃液的表面张力,使料团像气球一样均匀膨胀。此时,熔融石英玻璃的粘度极高,流动性较差,因此吹制动作必须连贯且迅速,任何停顿都可能导致局部冷却固化,形成壁厚不均或气泡缺陷。
成型过程中,温度控制是决定成品几何形态的关键变量。工匠需频繁将吹管移至加热炉中回火,以维持玻璃液处于最佳的可塑区间。这一阶段对操作手法的要求极为苛刻,旋转吹管的速度必须恒定,以确保离心力均匀分布,防止因受力不均导致管体倾斜或扭曲。随着管径逐渐扩大,石英玻璃的厚度随之变薄,此时对热源的敏感度急剧上升,过高的温度会导致管壁塌陷,而过低的温度则会引起吹胀阻力过大,甚至造成破裂。这种在临界状态下的动态平衡,构成了高温吹制工艺最核心的技术壁垒。
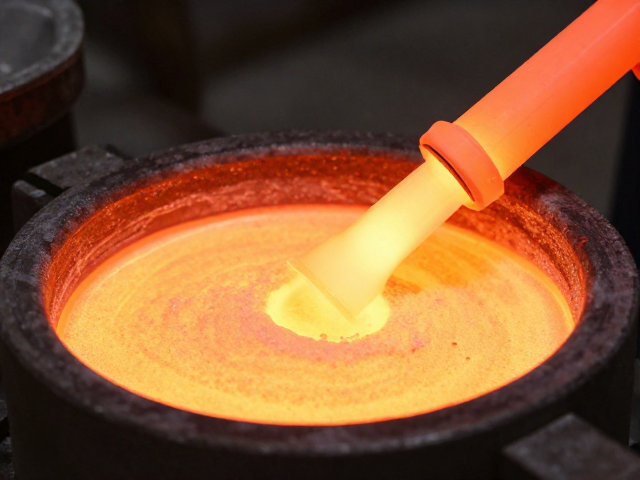
口部修整与微观应力消除工艺
吹制成型后的石英玻璃器皿,其口部通常呈现不规则的收缩形态,且存在明显的热应力集中区,这直接影响产品的密封性与机械强度。口部修整通常在专用退火炉或局部加热台上进行,利用喷灯对口缘进行均匀加热,使其达到软化点附近。工匠使用特制的金属模具或手工工具,在玻璃保持一定可塑性的瞬间,对口部进行切割、打磨或卷边处理。这一过程不仅是为了获得平整光滑的边缘,更是为了消除因快速冷却产生的微观裂纹,确保口部结构的完整性。
修整后的口部需要经过精细的抛光与退火处理,以消除表面应力并提升光学性能。在退火过程中,温度需严格遵循石英玻璃的退火曲线缓慢下降,通常从600℃左右开始,以每分钟几度的速率降温,直至室温。这一过程能显著降低内部残余应力,防止产品在后续使用或储存中因应力释放而发生自爆。经过修整与退火的石英玻璃器皿,其口部尺寸精度可达毫米级别,表面光洁度满足高规格实验室或工业应用的标准,为后续可能的组装或连接提供了可靠的基础。