硅胶模制作前的表面处理与锉刀选型
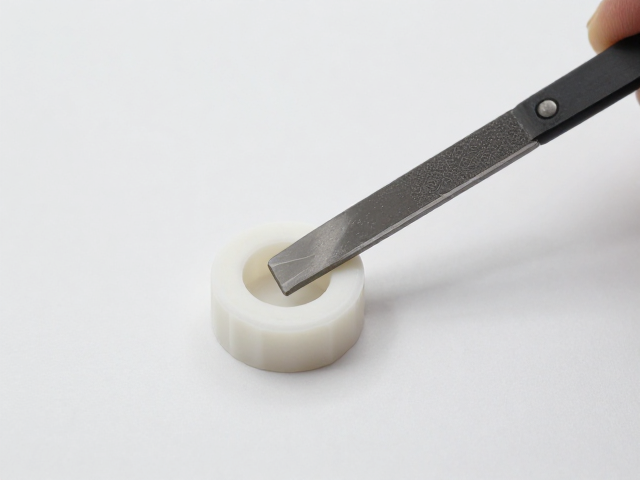
硅胶模具的制作精度往往取决于母模表面的处理质量,而锉刀是修整母模或修补硅胶模细节的核心工具。不同材质的锉刀对应不同的加工需求,金属锉刀适用于硬质材料如石膏、树脂或木材母模的粗修,而金刚石锉或碳化钨锉则能更有效地处理高强度工程塑料或金属原型。选择锉刀时需关注齿纹的粗细,粗齿锉用于快速去除多余材料,细齿锉则用于平滑表面,为后续硅胶灌注提供无瑕疵的接触面。
在实际操作中,锉刀的握持方式直接影响修饰的精准度。采用拇指与食指捏住锉刀前端,其余手指辅助稳定,能够更灵活地控制力度和角度。对于硅胶模内部的细小凹槽或倒角,应选用带有弧形或异形头部的专用锉刀,以便深入难以触及的区域。保持锉刀与待加工表面成15至30度的夹角进行单向推拉,避免来回锯切导致齿纹堵塞或表面划伤,这种手法能确保材料均匀去除,减少因受力不均造成的模具变形风险。
精细部位的去毛刺与边缘修饰技巧
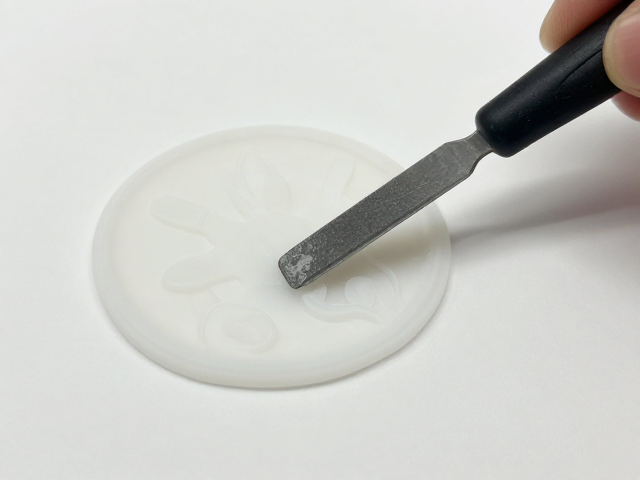
硅胶模在脱模或固化过程中,边缘容易产生飞边或毛刺,这些细微缺陷会直接影响最终复制件的尺寸精度。使用细目砂纸配合锉刀进行组合修整是常见且高效的方法。先用锉刀初步修整较大的凸起,再用1000目以上的砂纸进行精细打磨,直至边缘光滑圆润。对于需要保持锐利线条的几何结构,应使用直角锉刀配合直尺进行定位,通过短促有力的推锉动作去除多余部分,避免过度打磨导致线条模糊或尺寸超差。
在处理复杂曲面或有机形态的细节时,锉刀的灵活性显得尤为重要。采用“点锉”技巧,即用锉刀的一个角或边缘对局部高点进行短时、高频的接触打磨,可以有效控制修整范围,防止误伤周围区域。对于硅胶模内部的精细纹理,可使用软质橡胶锉或皮革锉进行抛光处理,这类工具不会破坏纹理结构,同时能去除因固化产生的微小气泡痕迹。修整过程中需频繁清洁锉刀表面,防止硅胶碎屑堆积影响切削效率,保持工具清洁是确保细节修饰精准的关键环节。
常见问题排查与修饰质量控制
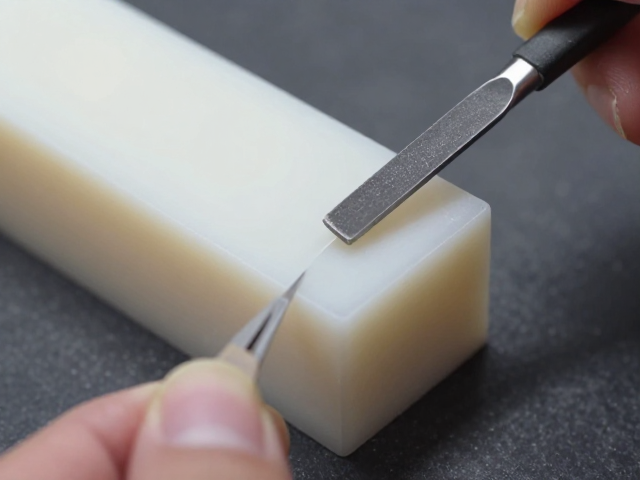
修饰过程中常见的失误包括锉痕过深、表面不平整或尺寸偏差,这些问题通常源于锉刀选择不当或操作力度失控。若发现表面留有明显锉痕,应立即更换更细齿数的锉刀进行二次修整,并配合打磨介质消除痕迹。对于尺寸偏差,应使用游标卡尺或三坐标测量仪定期检测关键部位,而非依赖目测判断。在修整薄壁结构时,需特别注意锉刀的冲击力,过大的压力可能导致硅胶模局部破裂或变形,建议采用轻触式操作,通过多次少量去除材料来逼近目标尺寸。
修饰效果的最终验证需结合实际灌注测试。在完成细节修饰后,可进行小批量试产,观察复制件在对应部位的成型情况。若发现复制件边缘发白或细节缺失,可能意味着修饰过度导致模具壁厚不均或纹理丢失,需重新评估锉修方案。建立详细的操作记录,标注每次修整的工具型号、操作时间及测量数据,有助于追溯问题根源并优化工艺参数。通过持续积累数据和经验,逐步提升对不同材料特性的理解,从而在硅胶模制作中实现更高水平的细节控制。