脱蜡铸造的核心工艺流程解析
脱蜡铸造,亦称熔模铸造,其核心在于利用蜡模的可溶性特性来构建复杂的金属型腔。生产初期,将熔融的蜡料注入金属模具中,冷却后形成与最终零件几何形状一致的蜡模。这些蜡模随后被组装成树状结构,这一过程确保了单个蜡模能像果实一样附着在主枝干上,形成便于后续处理的组件单元。
接着,将组装好的蜡树反复浸入含有耐火材料(如二氧化硅或氧化铝)的浆料中,再撒上细砂。经过多次浸渍和干燥,蜡模表面会形成坚硬且严密的陶瓷外壳。这一外壳不仅需要具备足够的机械强度以承受金属液的冲击,还需在高温下保持尺寸稳定性,为后续去除蜡料提供物理支撑。
蜡料去除与型壳焙烧的关键步骤
陶瓷外壳完全固化后,需通过高温蒸汽或热水浴进行脱蜡处理。在此过程中,蜡料受热熔化并从型壳内部流出,从而在陶瓷层内部留下与原始蜡模形状完全一致的空腔。由于蜡料具有较低的残留物风险,这种脱模方式能够最大程度地保持型腔内壁的光洁度,减少后续清理工作,这对于要求高表面质量的精密零件至关重要。
脱除蜡料后的型壳并非直接使用,而是需要经过高温焙烧。焙烧温度通常高达1000摄氏度以上,这一过程旨在彻底去除残留的粘结剂和水分,同时使陶瓷材料发生烧结,获得所需的强度和透气性。焙烧后的型壳呈现出多孔且坚硬的结构,能够抵抗高温金属液的侵蚀,确保铸造过程中的热稳定性。
金属浇注与高精度复制机制
当型壳达到预定温度后,即可进行金属浇注。熔融的金属液被注入型壳空腔中,替代之前被去除的蜡料位置。由于陶瓷型壳在高温下具有良好的热稳定性,金属液能够精确填充复杂的几何细节,如薄壁结构、内部流道或精密螺纹。金属在冷却凝固后,其微观结构受到型壳热传导的影响,有助于获得致密的铸件组织。
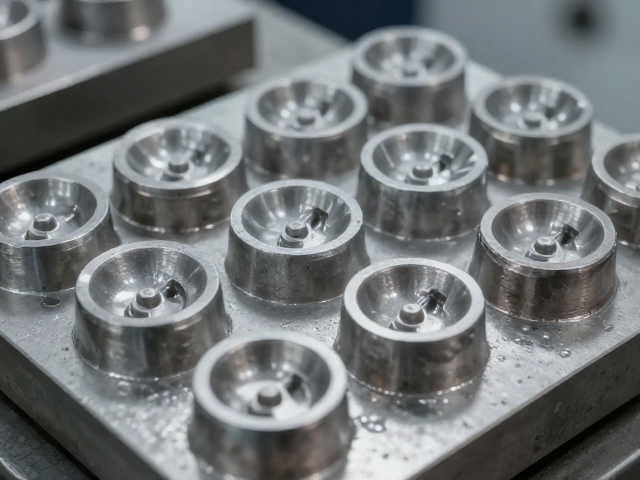
脱蜡铸造实现高精度批量复制的基础在于母模的稳定性。一旦原始母模(通常由金属制成)经过精密加工并验证合格,便可反复用于压制蜡模。高质量的母模能保证每一批蜡模的尺寸一致性,进而通过等温固化或标准化脱蜡流程,消除因工艺波动带来的误差。这种从母模到蜡模再到陶瓷型壳的等距复制链条,是维持批次间尺寸精度的关键。
批量生产中的质量控制与优势体现
在批量生产环境中,脱蜡铸造能够显著降低单件制造成本,特别是对于形状复杂且难以通过机械加工完成的零件。由于蜡模可以通过注射成型快速复制,生产效率远高于传统的砂型铸造或手工雕刻。同时,陶瓷型壳的可丢弃特性使得生产流程可以连续进行,无需像传统模具那样进行复杂的拆卸和清理,提高了生产线的周转效率。
精度控制方面,脱蜡铸造通常能达到IT5-IT7级的公差等级,表面粗糙度可达Ra1.6-3.2微米。这种高精度表现使得该工艺广泛应用于航空航天发动机叶片、医疗器械植入物以及高精密阀门组件等领域。通过严格监控蜡料粘度、注射压力、焙烧曲线以及浇注温度,制造商能够在大规模生产中维持极高的良品率,确保每一批次产品符合严格的工程标准。