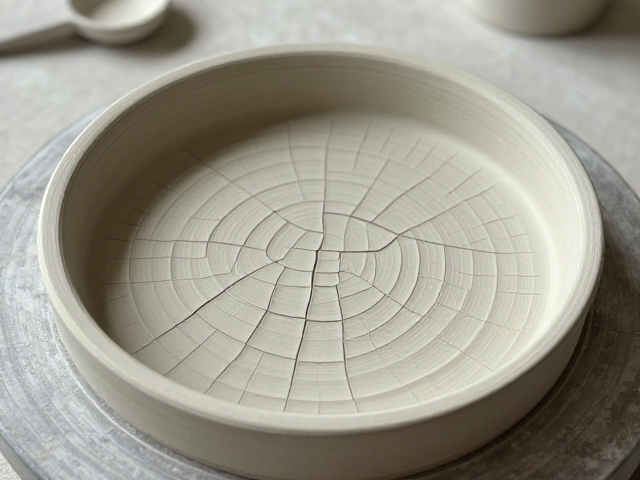
泥料准备与开片纹理的基础逻辑
开片纹泥稿的制作起点在于泥料的物理特性调控,核心在于控制坯体在干燥和烧成过程中产生的收缩率差异。传统工艺中常选用含铁量较高或掺杂熟料、陶土的配方,通过调整颗粒级配,使泥料内部形成微小的应力集中点。当坯体受热膨胀系数不一致时,釉层与胎体之间产生应力释放,从而自然形成裂纹。泥料需经过反复陈腐和淘洗,确保水分均匀,避免局部干燥过快导致裂纹形态失控。
在塑形阶段,手工泥稿的厚度分布直接影响开片的效果。过厚的部位冷却慢,裂纹较粗疏;过薄部位冷却快,裂纹细密甚至可能断裂。匠人通常使用刮片、转轮等工具,在泥坯半干硬状态下进行修整,保留手工痕迹的同时确保整体结构的稳定性。此时需特别注意坯体内部的排气,防止气泡在烧制时爆裂破坏开片纹理的连续性,为后续模具制作提供高质量的原型参考。
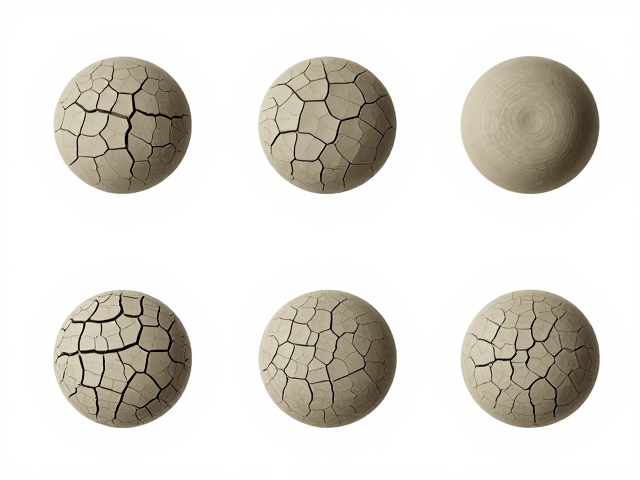
原型定型与模具材料的选择
手工泥稿在达到皮革硬度时需进行精修,确保开片纹路的走向符合设计预期。这一阶段会使用金属刮刀或木质工具对表面进行打磨,去除多余泥屑,使坯体表面光滑且无瑕疵。原型完成后,需进行阴干处理,避免阳光直射或风吹导致开裂。干燥过程中需监控湿度变化,确保坯体内外干燥速度一致,这是保证后续模具能够顺利脱模且不破坏原型结构的关键步骤。
模具制作常选用硅胶或石膏作为主要材料,硅胶模具具有高弹性、细节还原度高的特点,适合复杂纹路的复制;石膏模具则成本较低,透气性好,适合大批量生产。制作时需将原型放置在平整的工作台上,四周用挡板围合,确保模具材料能均匀包裹原型。硅胶需分次注入,先薄涂一层以贴合细节,待固化后再注入主体,以消除气泡。石膏模具则需控制水灰比,搅拌至无颗粒状,静置消泡后浇注。
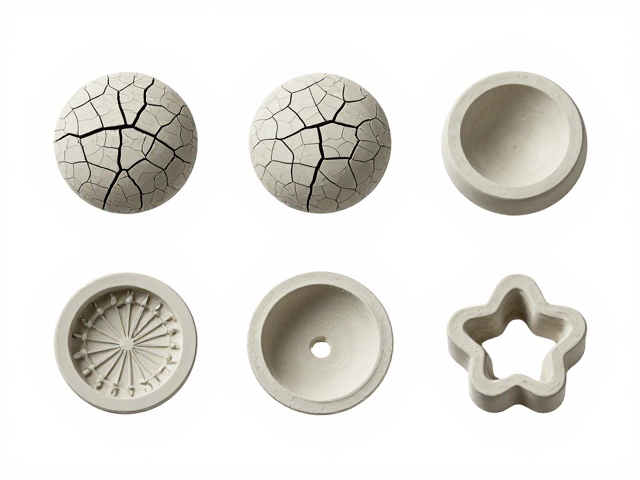
脱模处理与批量泥稿成型
模具固化后需小心剥离,硅胶模具可从边缘逐步揭开,避免用力过猛导致原型变形或模具撕裂。脱模过程中需保持动作轻柔,必要时可使用脱模剂辅助。对于石膏模具,需等待其完全干燥硬化后再进行拆模,防止模具内部残留水分导致后续泥稿开裂。脱模后的原型需再次检查,确保开片纹路清晰、无缺损,模具内壁需清理干净,避免残留泥屑影响后续成型质量。
批量泥稿成型多采用注浆或压印工艺。注浆时需控制泥浆的稠度和注入速度,确保模具内泥浆分布均匀,避免局部过厚或过薄。压印工艺则需使用液压机或手动压板,将泥料均匀压入模具型腔,压力需适中,过大会导致模具变形或泥料溢出,过小则细节不清晰。成型后的泥稿需从模具中取出,放置在阴干室中缓慢干燥,期间需定期翻转,确保各部位干燥均匀,防止因应力不均导致开裂。
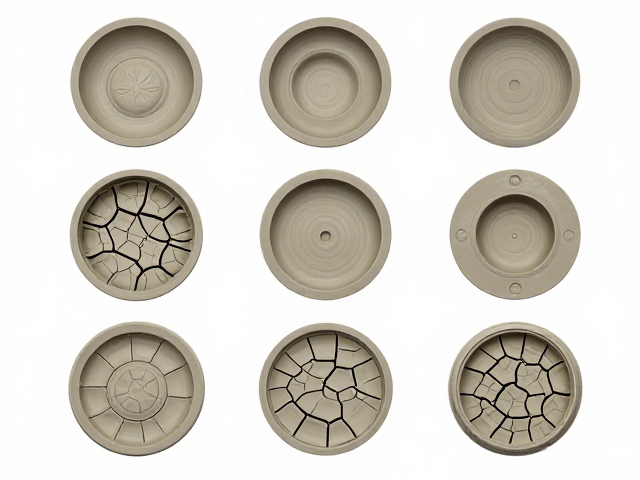
干燥控制与烧成前的预处理
干燥是开片纹泥稿成型的关键环节,需严格控制环境温度和湿度。理想的环境温度为20-25摄氏度,相对湿度保持在50%-60%。干燥过程中需避免阳光直射和强风,防止坯体表面水分蒸发过快而内部水分滞留,导致开裂或变形。对于大型或厚壁泥稿,可采用分段干燥法,先阴干至半干,再逐步提高通风,确保内外干燥同步。
干燥完成后需进行修坯和打磨,去除模具接缝线和多余泥料,使坯体表面光滑平整。修坯时使用专用刀具,小心处理开片纹路区域,避免破坏纹理结构。打磨后需清洁坯体表面,去除粉尘和杂质,确保烧成前坯体洁净。此时需再次检查坯体,确保无裂纹、无气泡、无变形,符合烧成要求。
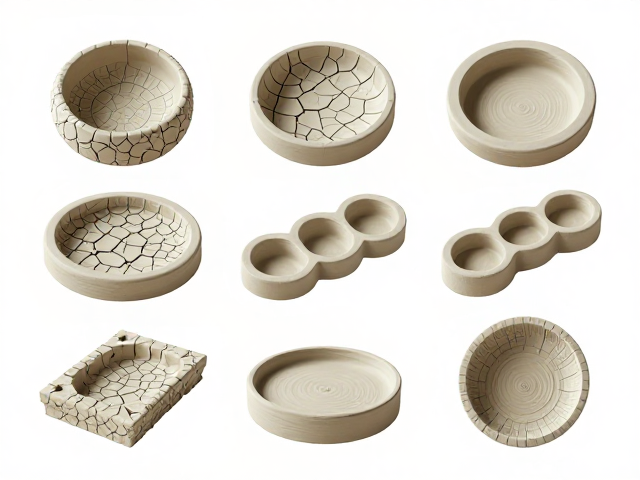
烧成工艺与开片纹路的显现
烧成过程是开片纹形成的决定性阶段,需精确控制升温曲线和冷却速度。通常采用分段烧成法,先低温预烧排除水分和有机物,再逐步升温至高温烧成。升温过程中需保持窑内气氛稳定,避免温度波动过大导致坯体开裂。冷却阶段需缓慢降温,利用热应力差促使釉层与胎体产生裂纹,形成开片效果。冷却速度过快可能导致裂纹过细或坯体断裂,过慢则可能使裂纹不明显。
烧成后的泥稿需经过自然冷却至室温,避免骤冷导致裂纹扩展或坯体破裂。冷却过程中需监控窑内温度变化,确保坯体均匀冷却。出炉后需检查开片纹路,评估其形态、分布和美观度。若纹路不符合预期,需分析原因,调整泥料配方或烧成曲线,进行下一轮试验。通过反复试验和优化,逐步掌握开片纹泥稿的制作规律,实现从手工原型到批量量产的稳定控制。