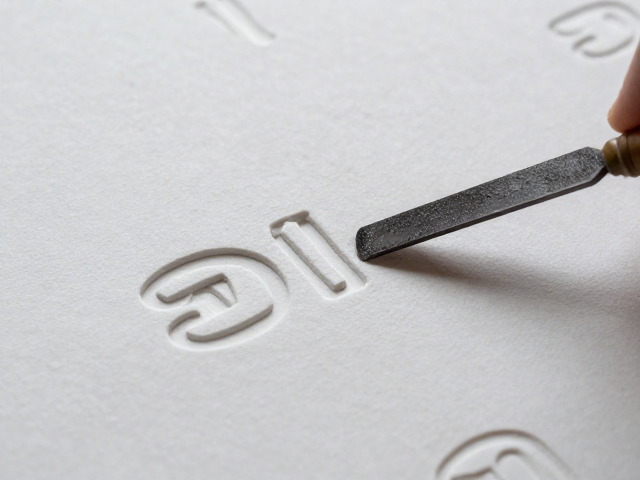
手工锉刀复刻的纹理逻辑与工具选择
模具纹样设计中的手工复刻环节,核心在于对原始纹理几何特征的精准还原。使用锉刀进行手工操作并非简单的打磨,而是需要根据原始纹样的深度、角度和分布密度,选择合适的锉刀型号与齿距。常见的金属模具钢或硬质合金表面,通常需要使用细齿或中齿的平锉、半圆锉进行初步修整。锉刀的材质多为高碳钢或合金钢,硬度需高于被加工材料,以确保切削效率并减少锉刀本身的磨损。在实际操作中,锉刀的握持方式直接影响纹理的一致性,拇指与食指控制方向,其余手指提供支撑,通过手腕的均匀发力,使锉痕保持平行且间距均匀。
纹理的微观结构决定了最终产品的视觉效果,手工复刻要求工匠具备极高的空间感知能力。对于蚀刻纹、皮纹或拉丝纹,手工复刻需先通过样板或放大观察确认原始纹理的走向。使用不同目数的砂纸配合锉刀进行预处理,能够去除原始表面的氧化层或旧模具残留,为新纹理的附着提供洁净基底。此阶段的关键在于控制切削深度,过深会导致纹理边缘锐利易崩裂,过浅则无法在注塑或压铸过程中形成清晰的投影。工匠需定期通过强光侧照检查纹理深度的一致性,确保每一处切削都严格遵循原始设计的几何参数。
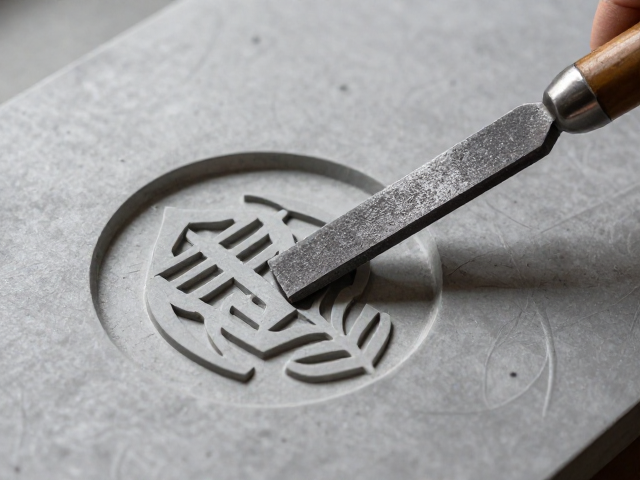
批量复模的等比例缩放与标准化流程
批量复模的核心挑战在于如何在大规模生产中保持纹样的一致性与效率。传统的等比例缩放复制法虽然直观,但容易因人工误差导致纹理失真。现代高效流程中,常采用三坐标测量机对原始模具纹样进行数字化扫描,获取高精度的点云数据。通过专用软件将点云数据转换为CNC可识别的矢量路径,从而驱动五轴加工中心进行自动化复刻。这种方法消除了手工操作的个体差异,确保了每一套模具纹样的几何精度控制在微米级别。数据转换过程中,需特别注意纹理角度与切削刀具半径的补偿计算,以避免因刀具干涉导致的纹理边缘圆角过大或缺失。
标准化作业流程的建立是提升批量复模效率的关键。在确定数字化路径后,需制定严密的刀具管理规范。不同深度和宽度的纹样需匹配相应的铣刀或激光辅助刀具,刀具的磨损监测需设置固定阈值,一旦超过预定切削次数或出现崩刃,必须立即更换并重新校准零点。此外,冷却液的流量与压力需根据模具材料的热导率进行精确设定,以防止加工过程中产生的热量导致模具表面微观结构变形。通过建立包含刀具寿命、切削参数、冷却条件的数据库,企业可实现不同批次模具纹样的高度可追溯性,大幅降低因工艺波动导致的次品率。
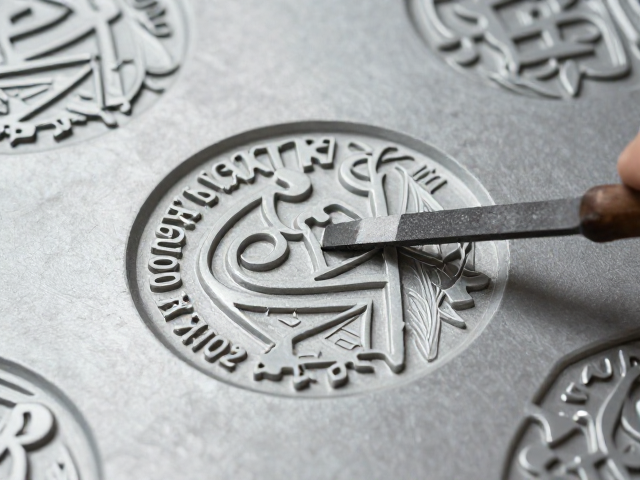
表面后处理与检测验证体系
手工复刻与批量加工后的模具表面往往存在微观刀痕或应力残留,直接影响脱模效果与产品外观。后处理阶段需采用超声波清洗去除残留油污与金属屑,随后进行真空热处理以消除加工应力,防止模具在使用过程中因应力释放导致纹样变形。对于高精度要求的镜面或浅纹理模具,还需进行精密抛光。抛光介质需选用硬度适中且颗粒均匀的研磨膏,配合专用的抛光头,以恒定压力和速度对纹样表面进行整平。此步骤需严格控制抛光时间,避免过度抛光导致纹理特征模糊或深度损失。
检测验证是确保纹样设计落地的一道防线。目视检查需在高角度强光下进行,观察纹理的连贯性与无缺陷情况。更为精确的检测手段依赖于光学轮廓仪或激光扫描显微镜,这些设备能生成严密的三维形貌图,对比原始设计数据与实际加工数据的偏差。偏差分析需涵盖纹理深度、宽度、间距等多个维度,任何超出公差范围(通常为±0.01mm至±0.05mm,视具体应用而定)的区域均需标记并返修。通过建立严密的检测数据库,可反向优化加工参数与手工技巧,形成从设计到制造的闭环反馈机制,持续提升模具纹样的设计精度与生产效率。