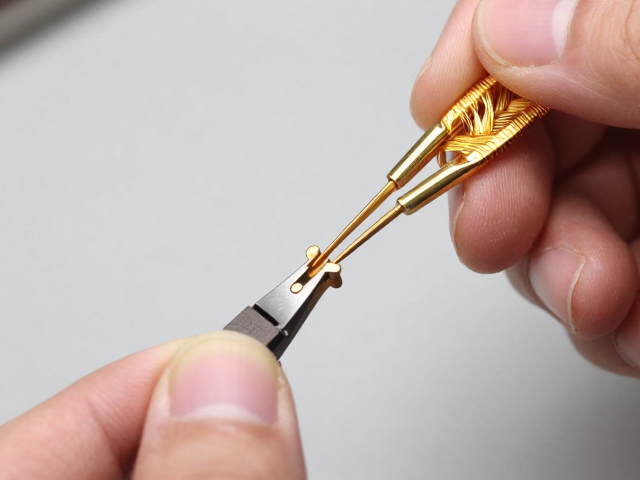
嵌丝工艺的核心逻辑与材料特性解析
金丝镶嵌并非简单的金属堆叠,其核心在于对材料延展性与硬度的精准把控。高纯度金材如24K金具有极佳的延展性,适合制作细密的线条,但硬度较低,易变形;而18K金因含有其他金属元素,硬度更高,能保持更稳定的几何形态。在实际操作中,工匠需根据设计图纸的复杂度,预先对金条进行退火处理,消除内部应力,这一步骤直接决定了后续拉丝的均匀度。若退火不足,金丝在弯曲时极易断裂;若退火过度,材料则过于柔软,难以支撑起立体的造型结构。
嵌件定位的精度依赖于基础底座的加工质量。传统工艺中,铜胎或银胎表面需经过严密的打磨与抛光,确保无任何凹凸不平,这是金丝能够紧密贴合的基础。现代工艺中,常利用高精度CNC机床加工出微米级的卡槽,为金丝提供初始的定位参考。这种物理结构的契合,比单纯依靠胶水粘合更为牢固,也更能体现工艺的精细度。工匠在操作前,需仔细检查胎体边缘的倒角处理,确保金丝嵌入后不会出现明显的缝隙或错位,这是衡量嵌丝工艺是否入门的关键指标。
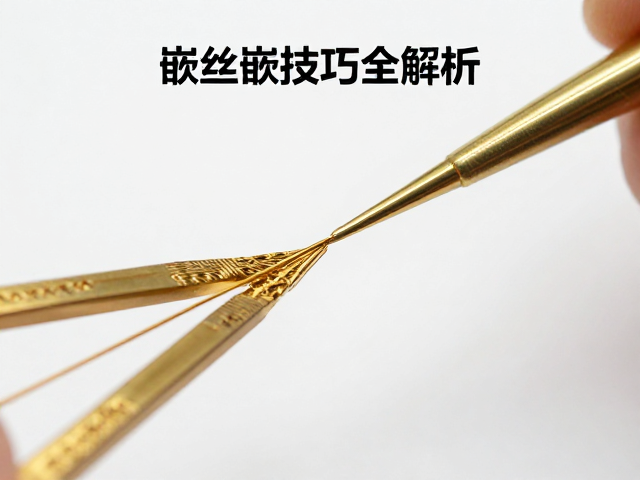
精准定位的技术要点与辅助工具应用
定位的准确性往往取决于辅助工具的运用与操作手法的稳定性。在微观视角下,金丝与底座的接触面必须达到无缝衔接,这要求使用尖嘴镊子或专用压棒进行微调。操作时,视线需与工作面保持垂直,利用放大镜或显微镜观察金丝与卡槽的咬合情况。对于复杂图案,工匠常采用“分段定位法”,先固定图案的关键节点,再逐步填充中间线条,避免整体受力不均导致位移。这种分步实施的策略,能有效降低因单点误差累积造成的整体偏差。
温度控制也是影响定位效果的重要因素。在焊接固定环节,局部加热会导致金属膨胀,若冷却速度过快,可能引起金丝扭曲或脱落。因此,使用恒温焊台或控制焊枪火焰大小,使热量均匀分布,有助于金丝在固化过程中保持原始位置。部分高精度工艺中,还会使用临时固定胶或双面胶带辅助定位,待结构稳定后再去除,这种方法在处理极细金丝时尤为有效,能显著减少因手部微小抖动造成的定位失误,确保线条流畅且位置精准。
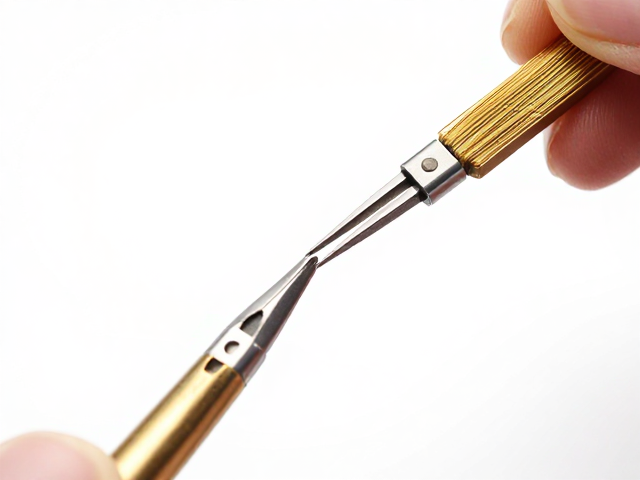
金丝镶嵌的实操技巧与细节处理
金丝的编织与扭转是提升作品立体感的关键技巧。通过手工扭转金丝,使其形成螺旋状或波浪形结构,再将其嵌入底座,可增加视觉上的层次感。在编织过程中,需保持金丝表面的清洁,避免油污影响后续焊接的牢固度。对于大面积镶嵌,工匠常采用“密铺法”,将切割整齐的金片紧密排列,再通过点焊固定,这种方法要求每片金片的尺寸高度一致,误差需控制在毫米级别,否则会导致表面不平整,影响整体美感。
边缘处理是体现工艺细腻程度的一道关卡。金丝嵌入后,边缘往往存在微小毛刺或缝隙,需使用细砂纸或抛光石进行精细打磨。打磨时需严格控制力度,避免过度磨损导致金丝变形或脱落。对于高光区域,可使用玛瑙刀进行压光处理,使金丝表面呈现镜面效果,增强金属的光泽感。此外,定期清洁工具和工作台,防止金属碎屑残留影响后续操作,也是保持金丝镶嵌工艺高标准的重要细节。