磨底工序的受力控制与平面度修正
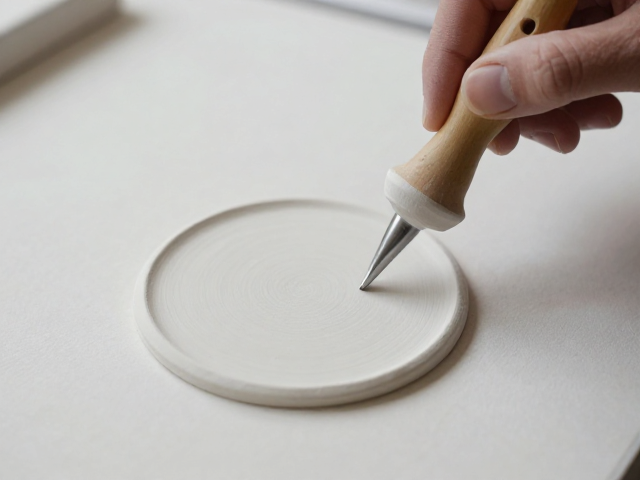
手工一体成型工艺中,磨底是决定器物最终稳定性与美观度的关键步骤,其核心在于对砂纸或磨石与底面接触角度的精准把控。操作者需双手持握器物,拇指与食指轻抵底面边缘,其余三指托住器身,通过手腕的细微摆动带动磨具进行圆周或螺旋运动。切忌使用蛮力垂直下压,因为过大的压强会导致局部磨损过快,形成凹陷或“喇叭口”状的不规则底面,严重影响成品率。在实际操作中,建议从粗磨向细磨逐步过渡,初期使用较粗颗粒去除注浆痕迹和突出点,后期换用细砂纸进行抛光,每一次更换磨具前,务必清理底面残留的泥浆颗粒,避免硬质颗粒嵌入软质磨痕中造成二次损伤。
平面度的检测并非依赖肉眼观察,而是需要借助标准的金属直尺或玻璃板进行贴合检查。将直尺横跨底面,观察直尺与底面之间的透光缝隙,若缝隙均匀且微弱,说明底面平整度良好;若某处透光明显,则需针对该区域进行局部补磨。对于大口径或异形器皿,磨底时需特别注意重心变化,操作者应随时感受器物的平衡感,若发现器物放置后有明显晃动,需重新审视底部中心区域的磨损情况。这种基于触觉与视觉双重反馈的修正过程,能够最大程度保留手工制品的自然韵味,同时确保其具备符合物理常识的稳固放置能力。
注浆工具的选型与浆液流动性管理
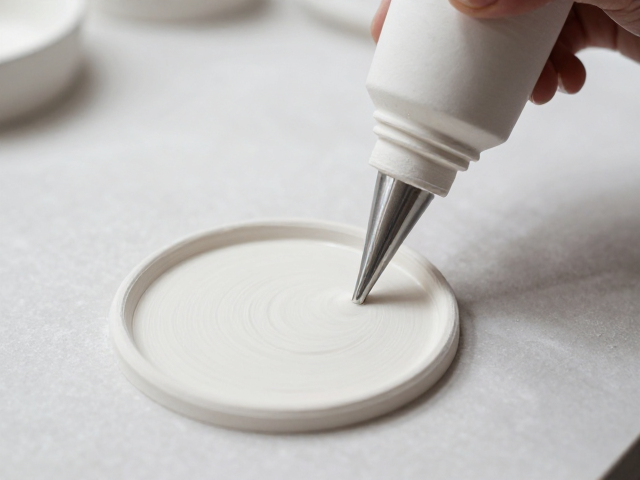
注浆环节的成功与否,直接取决于注浆工具的形态设计与浆液状态的匹配。常用的注浆工具主要包括注浆壶、注射器式注浆枪以及传统的漏斗,其中注浆壶因出浆稳定、易于控制流速,在一体成型中应用最为广泛。注浆壶的壶嘴设计需根据器物的开口大小进行选择,细长的壶嘴适用于小口深腹器物,能减少浆液飞溅并精准注入;宽短的壶嘴则适用于大口浅腹器物,能加快注浆速度。在使用注浆壶时,壶嘴应始终保持在泥浆液面以下,避免吸入空气导致注浆中断或产生气泡,这一细节对于防止成品出现针孔或空洞至关重要。
浆液的流动性是注浆顺利进行的另一大变量,它受泥浆含水量、颗粒细度及搅拌时间的影响极大。理想的注浆浆液应呈现类似浓酸奶状的稠度,既能顺畅流过注浆工具,又不会因过稀导致浆液迅速渗入模具过快而形成厚壁,或因过稠导致注浆不满、产生冷接缝。在注浆前,必须对浆液进行充分搅拌,确保水分与干粉完全融合,并静置片刻以消除搅拌产生的气泡。若浆液表面出现结皮或分层现象,需重新搅拌或过滤处理。通过微调浆液的浓度,操作者可以间接控制注浆时间,从而获得厚度均匀、质地致密的坯体,为后续的干燥和烧制打下坚实基础。