錾子种类与核心用途解析
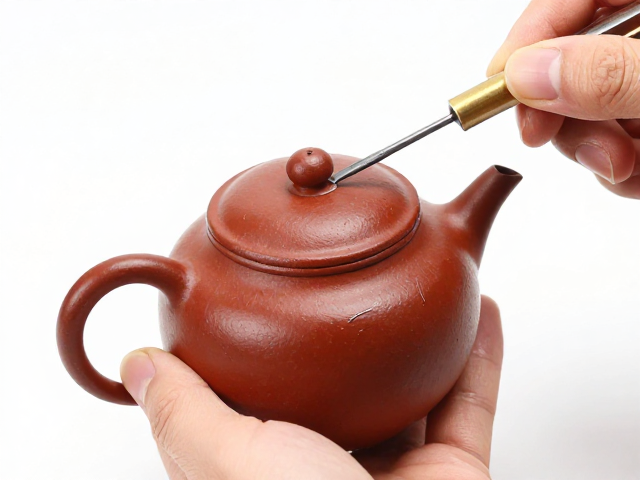
手工錾刻与金属修复领域常用的錾子主要分为平凿、圆凿、半圆凿以及三角凿等基础类型,每种形状对应着不同的表面处理逻辑。平凿的刃口呈扁平状,主要用于大面积的平整修整或去除多余的金属余量,是处理壶身大面积凹陷时打底修平的关键工具。圆凿的刃口为半圆形,常用于制作肌理或处理弧形表面的过渡,在修复壶身时能更好地贴合曲面,避免产生生硬的直角划痕。半圆凿介于两者之间,既能进行局部修整,也能应对中等宽度的凹陷区域,是日常维护中灵活性最高的工具。三角凿则拥有尖锐的V型刃口,专门用于刻画细节线条或清理顽固的氧化层死角,对于壶身复杂纹饰附近的微小损伤有着不可替代的作用。
在实际操作中,选择合适的錾子形状直接决定了修复后的表面质感。平凿虽然效率高,但若用力不均极易造成金属延展过度,导致修复区域与周围材质厚度不一致,进而引发新的应力裂纹。圆凿因其接触面积小且受力分散,能更精准地控制金属分子的位移,特别适合处理紫砂或陶瓷壶身那种脆性较高的材质。三角凿的使用频率相对较低,更多出现在精细修复环节,用于将平凿或圆凿留下的微小凹坑进一步细化打磨,确保后续抛光步骤能均匀受力。理解不同錾子的物理特性,是避免在修复过程中对壶身造成二次伤害的前提。
抛光修边的技术要点与手法
抛光修边并非简单的表面打磨,而是通过物理摩擦改变金属或陶瓷表面微观结构的过程,其核心在于磨料的目数递进与施力的均匀性。从粗抛到精抛,通常需要经过从600目、1000目、2000目到5000目甚至更高目数的砂纸或抛光膏的逐级处理。每一阶段的目的都是消除上一阶段留下的划痕,最终达到镜面或哑光的效果。在操作时,需保持工具与壶身表面呈固定角度,避免忽高忽低导致表面出现波浪纹。对于壶身凹陷处,由于结构复杂,需使用柔软的抛光垫或布轮,利用其弹性填充凹陷死角,确保修复区域与周围未受损区域的光泽度一致。
修边过程中,边缘处理是体现工艺水准的细节所在。壶盖边缘、壶嘴根部以及把手连接处往往是应力集中区,也是抛光时容易遗漏或过度打磨的部位。使用细软的布料包裹小尺寸抛光块,可以精准控制受力范围,防止边缘因过度抛光而变薄或变形。对于金属壶身,还需注意抛光膏的残留问题,某些含有油性成分的抛光膏若未彻底清洁,会在后续使用中吸附灰尘,影响壶体美观。因此,每完成一个目数的抛光,务必用温水或专用清洁剂彻底清洗壶身,检查表面是否有遗漏的划痕,确认无误后再进入下一道工序。
壶身凹陷修复的全流程操作
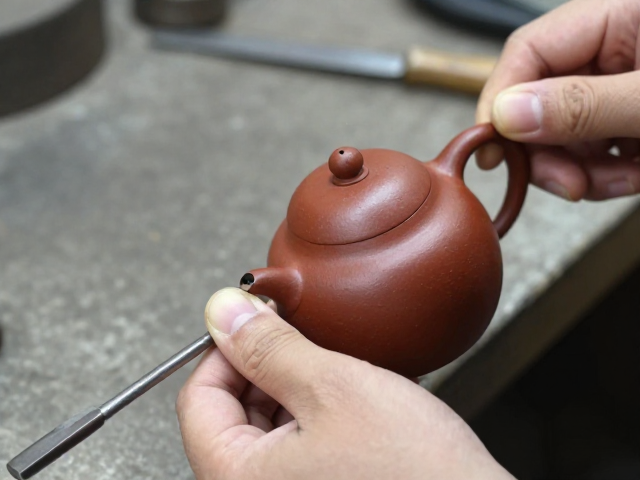
修复壶身凹陷的首要步骤是评估损伤程度与材质特性,不同材质的延展性和脆性差异巨大,直接决定了修复策略。对于金属壶(如银壶、铜壶),若凹陷较浅且未发生断裂,可采用“内顶外錾”的方法,即在壶内对应凹陷位置垫上软木或橡胶垫,从外部用圆凿轻轻敲击,使金属分子重新延展覆盖凹陷处。此过程需严格遵循“少量多次”的原则,每次敲击力度要轻,避免金属因过度延展而变薄甚至破裂。对于紫砂或陶瓷壶,由于其材质脆性大,无法通过敲击延展修复,通常只能通过填补高强度粘合剂配合打磨抛光来弥补,且难以完全恢复原状,需谨慎评估。
在具体操作凹陷修复时,工具的角度与受力点至关重要。使用平凿进行初步平整时,凿刃应与壶身表面保持微小夹角,利用凿刃前端进行点状敲击,逐步降低凹陷深度。随着凹陷变浅,逐渐改用圆凿处理边缘过渡区,使修复区域与原始表面形成平滑的弧度。修复完成后,需使用放大镜仔细检查修复区域与周围材质的接痕,确保没有明显的高低差。若发现接痕明显,需重新进行局部錾刻修整,直至肉眼观察无明显界限。整个修复过程需在稳定、光线充足的环境下进行,以便实时观察金属或陶瓷表面的变化,及时调整操作手法。