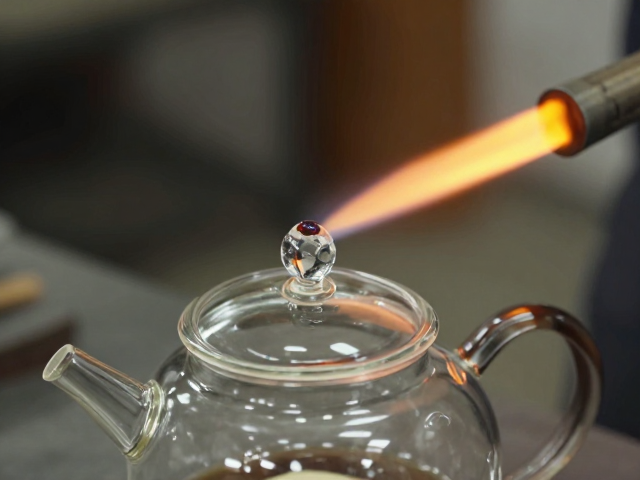
玻璃熔炼的温度曲线与吹制时机
广州地区的玻璃工艺制作对窑温的控制有着严密的物理要求,普通钠钙玻璃的软化点通常在700摄氏度左右,而制作高难度器皿时,窑炉需维持在1200至1300摄氏度的高温区间。在这个温度域内,玻璃液呈现类似蜂蜜的粘稠状态,工匠需要凭借肉眼观察玻璃表面的光泽变化以及流动性来判断熔制进度。火候的掌控并非依赖单一的温度计读数,而是基于经验对玻璃团块形态的细微调整,过冷会导致材料脆裂,过热则会使器物塌陷变形。
吹制过程中的每一次旋转与吸气都是一次对材料状态的博弈。工匠使用吹管从熔炉中取出玻璃料后,需在转轮上保持匀速旋转,利用离心力使玻璃均匀分布。这一过程要求极高的专注度,因为玻璃在空气中冷却的速度极快,一旦温度低于最佳加工区间,材料表面会迅速硬化,内部应力不均极易引发炸裂。广州部分传统工坊通过调节助燃燃料的比例,微调火焰的还原性或氧化性,从而影响玻璃成品的色泽饱和度与通透度,这种对微观环境的干预是决定成品质感的关键环节。
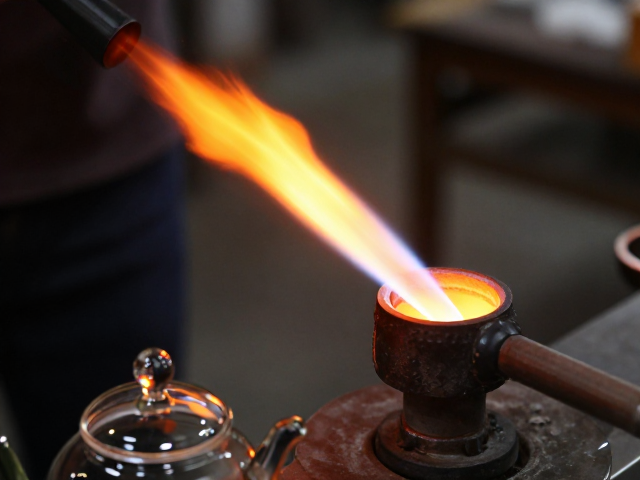
壶盖镶嵌的结构力学与视觉平衡
镶嵌壶盖的制作难点在于解决玻璃与玻璃之间因热膨胀系数差异导致的结构松动问题。在制作壶盖与壶身连接处时,工匠通常采用“套接”或“嵌接”两种物理固定方式,而非依赖粘合剂。为了应对温度变化带来的尺寸微变,壶盖内壁与壶口外沿需预留精确的公差空间,这一间隙通常控制在0.5至1毫米之间,既保证了开合的顺滑,又避免了因过度受热膨胀导致的卡死现象。
视觉上的平衡感同样受到力学结构的制约。镶嵌部件如提梁、钮头与壶身的连接点,必须经过严密的应力计算。过粗的连接筋会增加局部热应力集中,导致开裂;过细则无法支撑整体重量。工匠在制作时,常将不同颜色的玻璃条在高温下熔接,通过调整各部分玻璃的厚度比例来分散受力。这种工艺使得壶盖与壶身在视觉上浑然一体,即便在反复开合的使用场景下,镶嵌部位依然保持稳固,体现了传统工艺中对材料物理特性的深刻理解与巧妙运用。