錾刻工具的形态分类与基础特性
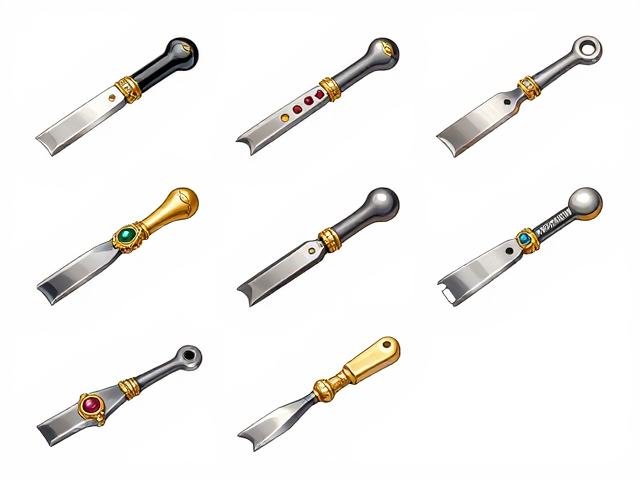
錾子作为金属工艺中的核心切削工具,其刃口形态直接决定了金属表面的纹理走向与立体层次。常见的平口錾主要用于大面积的平整切削与基底处理,其刃口宽度从0.5毫米到10毫米不等,工匠需根据首饰胎体的厚度选择合适规格,以确保受力均匀且不伤及母体金属。圆口錾则呈半圆柱状,常用于勾勒曲线线条或制作波浪纹,其接触面积小,能精准控制线条的深浅与弧度,是制作卷草纹或云纹的关键工具。
花口錾与线口錾属于功能性更细分的工具类型。花口錾的刃口带有特殊几何纹路,如锯齿状或点状,敲击后能在金属表面形成规则的装饰性肌理,如麻点纹或断纹,这种技法在清代宫廷首饰中常用于表现织物的质感或增加光影层次。线口錾刃口极细,用于刻画发丝般的精细线条,要求工匠手腕稳定,力度极其轻柔,稍有偏差便可能导致线条断裂或金属变形。
胎体处理与錾刻前的关键准备
打造镶嵌宝石胎的首饰,金属胎体的硬度与延展性必须经过精确调控。通常选用925银或K金作为基底,在錾刻前需经过退火处理以消除加工硬化,使金属恢复最佳延展性。若使用高硬度合金,则需严格控制退火温度与时间,避免晶粒粗大影响后续镶嵌的牢固度。胎体表面需经过严密的打磨与抛光,达到镜面或指定哑光效果,任何微小的划痕在深色金属背景下都会被放大,直接影响最终成品的精致度。
在固定胎体时,焊锡或夹具的选择至关重要。对于薄胎首饰,建议使用软质夹具配合硅胶垫,以分散敲击时的反作用力,防止胎体凹陷或变形。若涉及焊接固定部件,需使用中性火焰均匀加热,避免局部过热导致金属变色或结构松动。胎体边缘需预留足够的镶嵌爪位或包边余量,通常预留0.5-1毫米的翻边空间,以便后续镶嵌宝石时能牢固咬合,同时为錾刻装饰留出视觉缓冲区。
宫廷风格纹样的錾刻技法解析
宫廷华丽风首饰的核心在于纹样的繁复与立体感,錾刻时需采用“打洼”与“起线”相结合的手法。打洼是通过密集的小锤点,将纹样底部的金属向下压陷,使主体纹样凸起,形成强烈的明暗对比。工匠需从纹样中心向四周逐步推进,锤点需紧密排列且大小均匀,避免留下明显的锤痕。起线则是利用圆口錾或线口錾,在凸起纹样边缘或内部勾勒出清晰的轮廓线,增强图案的立体感和精致度。
在表现卷草、缠枝莲等经典宫廷纹样时,需注意线条的流畅性与节奏感。工匠需先用铅笔或划针在金属表面勾勒出底稿,再严格遵循线条走向进行錾刻。对于大面积的铺底纹,如鱼子纹或联珠纹,需使用等距规或模板辅助定位,确保每一颗“珠子”的大小、间距一致,体现宫廷工艺的严谨性。錾刻过程中,工具与金属表面的夹角需保持在30-45度之间,以确保切削力适中,避免金属撕裂或工具打滑。
宝石镶嵌与錾刻装饰的协同工艺
镶嵌宝石胎的錾刻装饰需与宝石形态高度协调,避免喧宾夺主或相互干扰。在制作爪镶或包镶胎体时,錾刻纹样应避开镶嵌爪位,或在爪位周围设计对称的放射状纹样,以视觉引导焦点至宝石中心。对于密镶或群镶款式,胎体表面的錾刻肌理需更为细腻,如采用极细的拉丝纹或微雕几何纹,以衬托宝石的火彩,同时提供稳定的抓附力。
镶嵌过程中的震动与压力可能影响已錾刻的纹样完整性,因此需采用“先錾后镶”或“分段錾刻”策略。对于易损的精细纹样,建议在完成主体錾刻后,预留部分边缘装饰,待宝石镶嵌固定、应力释放后再进行收尾錾刻。若使用包镶工艺,金属边壁的錾刻需向内倾斜一定角度,以增强包边与宝石侧面的贴合度,同时利用錾刻纹理增加摩擦力,防止宝石松动。
成品保护与后期维护要点
錾刻完成后的首饰表面可能存在细微的金属毛刺或氧化痕迹,需进行精细的修整与清洁。使用细砂纸或玛瑙刀去除錾刻缝隙中的残留金属屑,再用超声波清洗机彻底清除油污与灰尘,确保纹样清晰锐利。对于银质首饰,可进行硫化处理或镀铑,以增强表面硬度与抗变色能力,同时保持金属本色或获得指定的复古色泽。
日常佩戴与储存需特别注意避免硬物碰撞,尤其是镶嵌宝石与錾刻纹样的交界处,这是应力集中且结构相对脆弱的区域。建议单独存放于软布袋中,避免与其他首饰摩擦导致纹样磨损或宝石划伤。若錾刻纹样出现轻微氧化或污渍,可使用专用金属护理布轻轻擦拭,切忌使用强酸强碱清洁剂,以免腐蚀金属表面或影响镶嵌结构的稳定性。