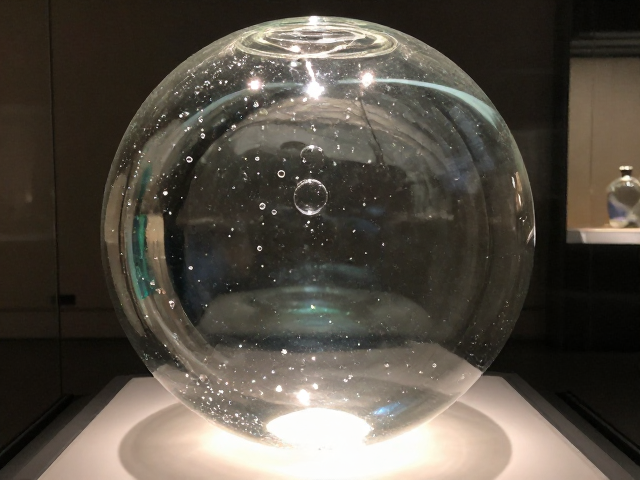
气泡成因与玻璃熔体物理特性
博物馆展陈玻璃若出现大量气泡,通常源于熔融过程中气体未能完全逸出或原料中夹杂挥发性物质。玻璃在高温熔制阶段,配合料中的碳酸盐分解产生的二氧化碳、硫酸盐分解产生的二氧化硫以及原料吸附的水分和空气,必须克服熔体粘度顺利排出。若熔制温度曲线设置不当,或者升温速率过快,熔体表面迅速结壳,内部气体被封闭在玻璃液中,冷却后便形成永久性气泡缺陷。
气泡的大小、数量及分布位置直接受到玻璃熔体温度的影响。在1500℃至1600℃的高温熔制区,玻璃液具有较低的粘度,有利于气体扩散和逸出。然而,若温度过低,熔体粘度急剧增加,气体难以克服阻力上浮;若温度过高,虽然粘度降低,但可能加剧耐火材料侵蚀,引入新的杂质气体,同时导致玻璃液过度挥发,反而影响结构的均匀性。因此,精确控制熔制温度是消除气泡的第一道防线。
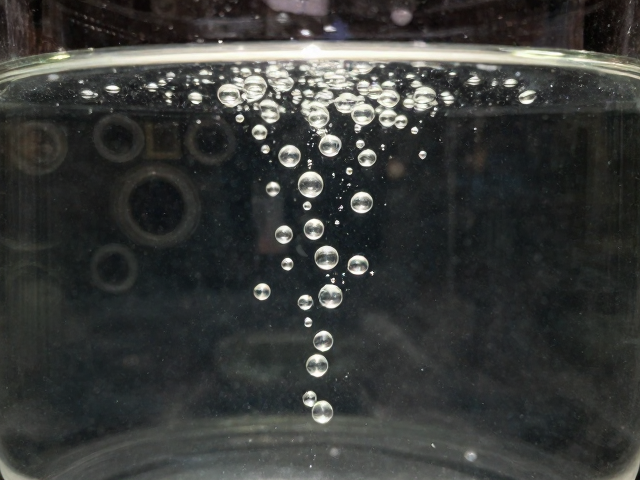
吹制成型阶段的火候与排气控制
吹制工艺中,火候的控制体现在对玻璃料团温度的精准把握。工匠需将玻璃在窑炉中反复加热至软化点附近,利用吹管旋转产生的离心力与内部气压平衡,使玻璃均匀延展。若加热不足,玻璃粘度大,内部包裹的气泡无法在延展过程中破裂或逸出;若局部过热,玻璃过稀,可能导致壁厚不均,气泡形态被拉伸成不规则长条状,严重影响光学通透性。
排气过程需要配合严密的呼吸节奏与旋转技巧。在吹制初期,通过缓慢、均匀的吹气,使玻璃泡逐渐膨胀,同时保持玻璃在窑炉中定期回火,确保内部应力释放和残留气泡上浮。对于大型或高透明度要求的展陈玻璃,工匠需观察玻璃表面的光泽变化,当表面呈现明亮的镜面光泽且无浑浊感时,通常意味着内部气泡已基本排出。这一过程高度依赖经验判断,需不断微调加热频率和吹气力度,以维持玻璃态的最佳流动性。
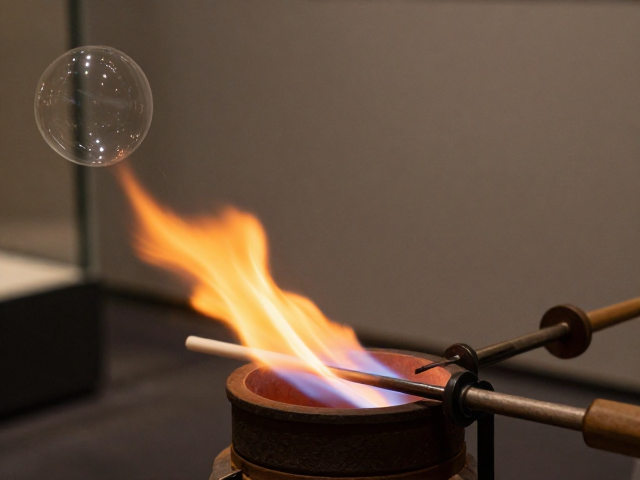
退火工艺对气泡缺陷的消除与稳定
即使经过熔制和吹制,玻璃内部仍可能存在微观应力或微小气泡,退火工艺是消除这些缺陷的关键环节。退火旨在将玻璃从高温缓慢冷却至退火温度点,在此温度区间内保持足够长的时间,使玻璃内部结构重新排列,释放因快速冷却产生的热应力。若退火曲线设置不合理,冷却速度过快,残留气泡可能因应力集中而扩大,甚至导致玻璃开裂。
博物馆展陈玻璃对光学性能要求极高,退火过程中的温度均匀性至关重要。大型玻璃制品需在退火窑中设置严密的温度分区,确保各部位冷却速率一致。通过精确控制降温斜率,通常从退火点以上50-100℃的区间开始,以每分钟1-2℃的速度缓慢降温,直至玻璃强度足以承受环境温度变化。这一过程能进一步促进微小气泡的合并或逸出,并确保最终成品的尺寸稳定性和光学清晰度,满足博物馆展陈对高透明度和无瑕疵的表面要求。