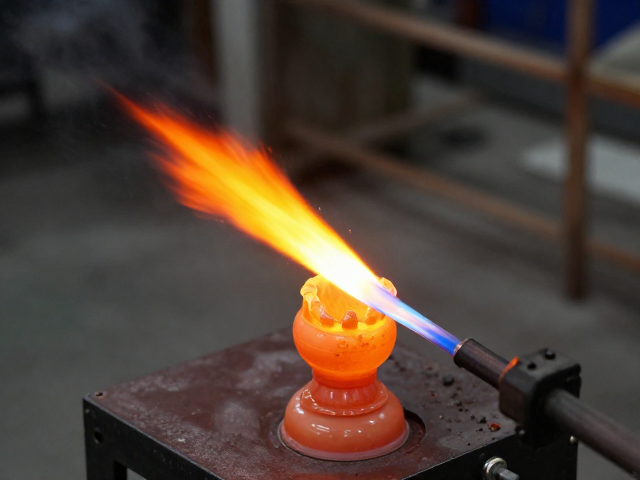
玻璃吹制工艺的起源与核心材料基础
玻璃吹制技术的历史可以追溯至公元前1世纪的古罗马时期,这一工艺取代了早期的压制和缠绕成型法,极大地提升了玻璃器皿的轻薄度与造型自由度。现代工业与艺术创作中,最常用的基础原料是钠钙玻璃,其化学组成主要包括二氧化硅、氧化钠和氧化钙,这种配方具有良好的加工性能且成本相对低廉,广泛用于日常器皿制作。若追求更高的光学透明度或耐热性能,创作者常选用硼硅酸盐玻璃,其二氧化硅与硼酐的比例经过精密计算,能在高温下保持稳定的粘度曲线,减少气泡和应力集中现象。
在开始制作前,玻璃料(Glass Marbles或Glass Gather)需经过严格的预热处理。将选定的玻璃原料放入坩埚炉中加热至约1450摄氏度至1500摄氏度,使其完全熔融成均匀的液态。熔融后的玻璃液具有类似蜂蜜的流变特性,这一物理状态是后续吹制的基础。工匠通过观察火焰颜色和玻璃液的流动状态来判断温度是否适宜,过高的温度会导致玻璃液过稀难以成型,而过低的温度则会使玻璃液过快凝固,增加破裂风险。
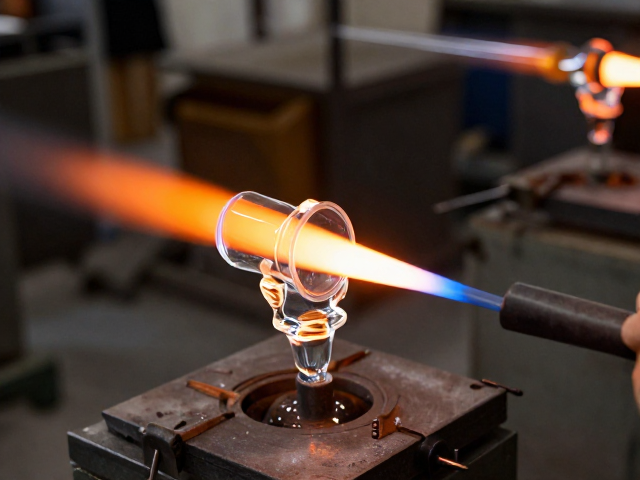
胎骨成型与初具形态的关键步骤
成型过程始于“取料”环节,工匠将空心吹管的一端伸入熔融的玻璃液中,缓慢旋转并定期滚动,利用表面张力使熔融玻璃均匀附着在管端,形成初始的玻璃团。这一阶段被称为“集料”,玻璃团的大小直接决定了最终器皿的容量和壁厚。随后,工匠在特制的铁质工作台(Marver)上滚动玻璃团,使其冷却并形成均匀的圆柱形或椭圆形胎骨。滚动的动作不仅有助于散热,还能消除内部应力,确保玻璃层厚度一致,为后续吹制提供稳定的物理结构。
胎骨初步定型后,进入“预吹”阶段。工匠通过吹管向玻璃内部吹入适量空气,使玻璃团微微膨胀,形成中空结构。这一步骤至关重要,因为它确立了器皿的内部空间,同时帮助玻璃层进一步均匀化。吹气的力度和频率需要极其精准,过快或过强的气流可能导致玻璃壁过薄甚至破裂。工匠通常会在吹气过程中不断旋转吹管,利用离心力使玻璃液向外均匀分布,确保器皿各部位的壁厚差异控制在毫米级别以内。
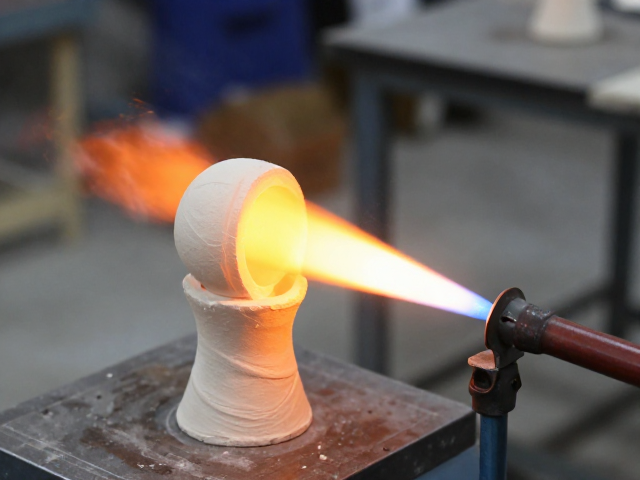
模具定型的精细操控与造型逻辑
当玻璃胎骨达到预定大小和厚度后,便可引入模具进行定型。模具多由木材、金属或硅胶制成,内部刻有所需的花纹或形状。工匠将加热至适当温度的玻璃器皿迅速置入模具中,利用模具的刚性约束玻璃的延展方向。在模具内部,工匠继续使用吹管调整内部气压,使玻璃紧密贴合模具内壁的花纹或曲面。这一过程要求极高的温度控制,玻璃必须保持在特定的粘度区间,既要有足够的流动性以填充模具细节,又要有足够的刚性以维持整体形状。
对于复杂造型,常采用“分步成型”策略。工匠可能先在模具中形成基本轮廓,取出后重新加热局部区域,再进行二次吹制或手工修整。例如,制作花瓶时,可能先通过模具形成瓶身,再对瓶颈部位进行局部加热和拉伸,以获得细长的颈部结构。模具的使用不仅提高了生产效率,还能实现批量一致性的造型,尤其在需要复刻经典器型时,模具的精度直接决定了成品的美学价值。工匠需频繁使用剪钳和镊子等工具,对玻璃边缘进行修整,去除多余料头,确保接口平滑无瑕疵。
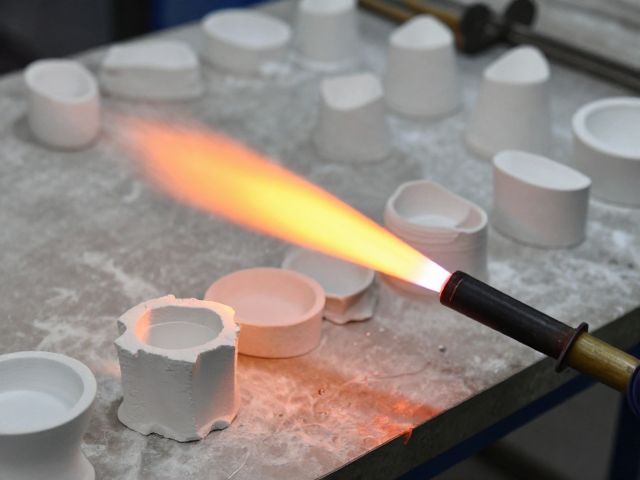
高温吹制的物理原理与后期处理
玻璃吹制的核心物理原理在于玻璃在高温下的粘弹性行为。随着温度降低,玻璃的粘度急剧增加,从液态逐渐转变为过冷液态,最终固化。工匠通过反复加热(Reheating)来维持玻璃的可塑性,每次加热都使用喷枪或小型炉具对局部或整体进行均匀加热,使玻璃恢复到适合操作的粘度范围。这一过程需要极大的耐心和经验,因为玻璃的热传导性较差,受热不均会导致内部应力集中,进而引发开裂或变形。
成型后的玻璃器皿需经过退火处理以消除内应力。退火过程将玻璃放入退火炉中,缓慢升温至应变点(Strain Point),通常约为550摄氏度至600摄氏度,保持一定时间后,再按照严格的速率缓慢冷却至室温。退火不当会导致玻璃在冷却后因应力释放而自发破裂,或在后续使用中因温度变化而炸裂。经过退火、清洗和最终检验,玻璃器皿才具备使用或展示的条件。整个流程从取料到成品,通常需要数小时至数天不等,具体取决于器型的复杂程度和工匠的操作习惯。