脱模剂的基础选择与材质适配逻辑
手工作坊中常见的材质如硅胶、树脂、石膏及陶瓷,其表面微观结构差异决定了脱模剂的选型核心。硅胶模具具有极低的表面能,对脱模剂的需求相对宽松,通常水性或专用硅油即可应对;而环氧树脂或聚氨酯等高分子材料固化后表面致密,若处理不当极易产生粘模现象,此时需要关注脱模剂与基材的化学兼容性,避免使用含强溶剂的产品导致模具表面发白或腐蚀。
不同批次的手工作品对环境温湿度及混合比例极为敏感,脱模剂并非万能钥匙,其效果高度依赖于模具表面的清洁程度。在涂抹前,必须确保模具内部无残留的固化物、油污或灰尘,否则脱模剂无法形成均匀的隔离膜。对于多孔性材质如未上釉的陶土或某些天然石材,脱模剂会渗入孔隙,导致后续批次作品表面出现斑点或吸附力不均,这类材质需先进行密封处理,或选用渗透型极低的水性脱模方案。
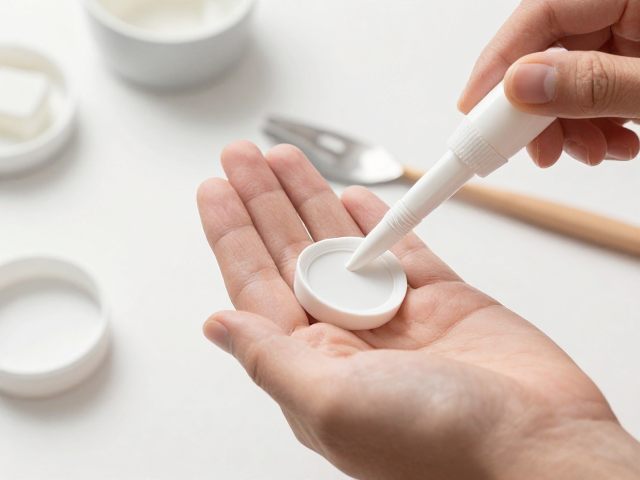
标准化涂抹手法与养护周期管理
涂抹动作的规范性直接影响隔离膜的厚度与均匀度,建议使用无绒软布或专用海绵,采用“薄涂、匀刷、静置”的手法。切忌反复来回用力擦拭,以免破坏模具表面的细微纹理或导致脱模剂堆积成块。每次涂抹后,需等待溶剂挥发或成膜剂固化,通常静置3-5分钟至表面呈哑光状即可注入原料,过长的等待可能导致膜层吸附空气中的杂质,过短则隔离效果不足。
保养周期并非固定不变,而是随着使用频率动态调整。高频使用的工作台通常每3-5次成型后需重新补涂脱模剂,而低频使用或存放期间,模具应清洗干燥后置于防尘盒中。若发现脱模效果明显下降,如脱模困难、表面拉丝或细节模糊,应立即停止使用并彻底清洁模具,去除老化或积聚的脱模剂残留层,恢复模具原有的释放性能,避免强行脱模导致模具变形或破损。
特殊材质表面的深度清洁与修复
针对硅胶模具,长期使用后表面易残留油性物质或聚合物粘连,常规水洗难以彻底清除。可采用温和的中性洗涤剂配合温水浸泡清洗,再用软毛刷轻轻刷洗细节处,严禁使用钢丝球或强酸强碱清洁剂,这会破坏硅胶表面的交联结构,导致其变硬、开裂或失去弹性。清洗后务必自然风干,确保无水分残留,因为水分会影响下一次脱模剂的附着。
对于树脂或环氧树脂模具,若出现顽固粘模或表面发黄,需评估模具是否已发生不可逆的老化。轻度污染可使用异丙醇擦拭去油,但需注意异丙醇对某些塑料模具可能有溶解风险,需先在不显眼处测试。若模具表面已出现裂纹、发粘或失去光泽,说明材料寿命已尽,此时任何保养手段均无法恢复其脱模性能,继续使用会导致作品报废,应及时更换新模具以保障出品质量。
环境控制与防粘意外处理预案
手工作坊的环境温湿度对脱模效果有显著影响。高温环境加速固化反应,可能导致脱模剂挥发过快,隔离膜未完全形成;低温环境则延长固化时间,增加粘模风险。建议将工作区域温度控制在15-25摄氏度,相对湿度保持在40%-60%之间,并配备温湿度计实时监控。在潮湿季节,模具清洗后需延长干燥时间,或使用吹风机冷风档辅助干燥,确保模具绝对干燥后再进行脱模处理。
当突发粘模情况时,切勿强行撬动,这极易导致模具撕裂或作品断裂。可尝试将模具置于低温环境(如冰箱冷藏)片刻,利用温度差异降低材料粘性,再轻轻晃动模具尝试脱模。若仍无法分离,可尝试在模具边缘注入少量专用脱模增强剂或极少量的水,通过渗透作用辅助分离。处理过程中需佩戴防护手套,避免化学品直接接触皮肤,并确保工作区域通风良好。