器形设计与胎体预处理
掐丝珐琅鼻烟壶的制作始于严密的器形设计,其中博古纹样常作为装饰主题,要求壶身造型需严格遵循仿古器物的比例规范。工匠通常选用高纯度红铜或黄铜作为胎体材料,通过手工捶打或模具成型技术,将金属板材塑造为扁圆、椭圆或仿古尊式等经典轮廓。这一阶段的核心在于确保胎体壁厚均匀,无裂纹或砂眼,因为胎体的结构稳定性直接决定了后续掐丝与烧制过程中的成品率。
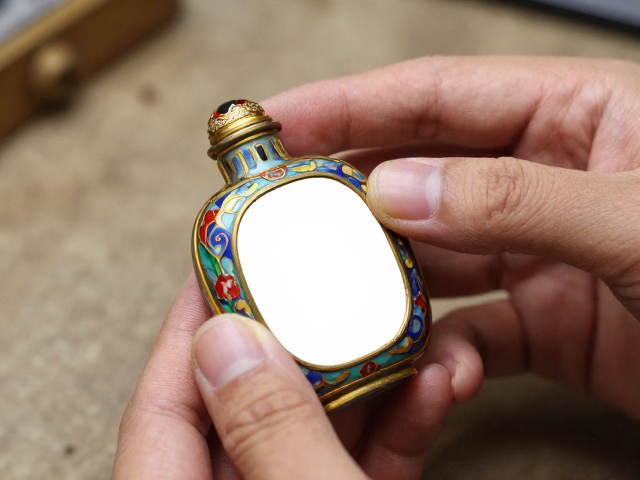
在胎体成型后,必须进行严密的退火与酸洗工序。将制作好的铜胎放入高温炉中进行退火处理,以消除因冷加工产生的内应力,防止后续工序中胎体变形或开裂。随后,使用稀硫酸或专用酸液对铜胎表面进行清洗,去除氧化层和油污,再用清水彻底冲洗并干燥。处理后的铜胎表面需呈现均匀的金属光泽,为后续的掐丝定位提供洁净、附着力强的基底,这是确保珐琅釉料能与胎体牢固结合的关键前置步骤。
掐丝工艺与纹样定型
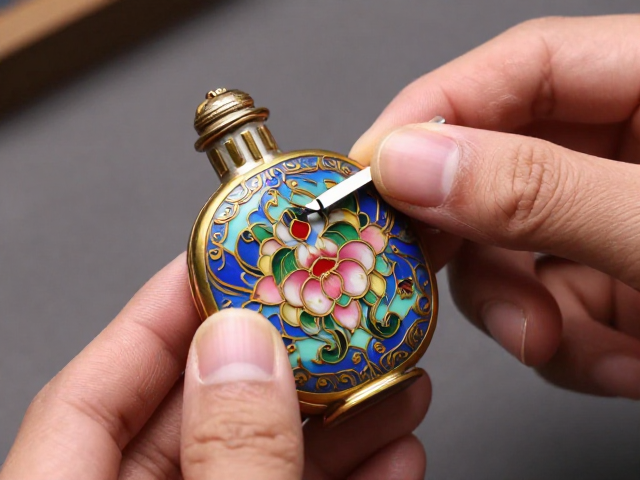
掐丝是赋予鼻烟壶灵魂的核心环节,工匠需选用厚度约为0.5至0.8毫米的扁铜丝,按照博古纹样的设计稿,利用镊子进行精细弯折与塑形。铜丝需紧密贴合铜胎表面,形成流畅且严丝合缝的线条,特别是在处理博古纹中复杂的如意头、瓶炉组合等细节时,要求线条圆润过渡,不得有尖锐毛刺或断裂。这一过程极度考验工匠的空间想象力与手部稳定性,每一根铜丝的位置都经过精密计算,以确保图案的对称性与视觉平衡。
固定掐丝通常采用天然白芨胶或现代专用固色胶进行初步粘接,待胶水干燥定型后,再撒入金刚砂或细釉粉,通过刷涂或轻压的方式使铜丝牢固嵌入胎体缝隙。随后进行高温烧焊,将铜丝与铜胎永久焊接在一起。焊接过程中需严格控制温度,避免铜胎过热变形或铜丝氧化过度。焊后需清除残留焊药,检查掐丝线条是否完整、无脱落,确保纹样骨架的稳固性,为填充釉料打下坚实基础。
釉料填充与多次烧制
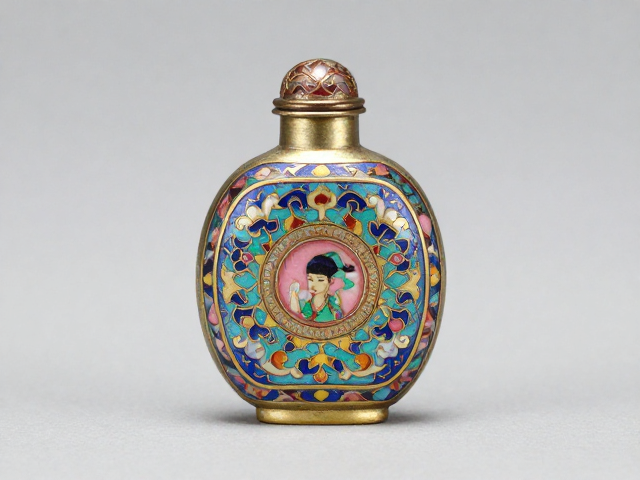
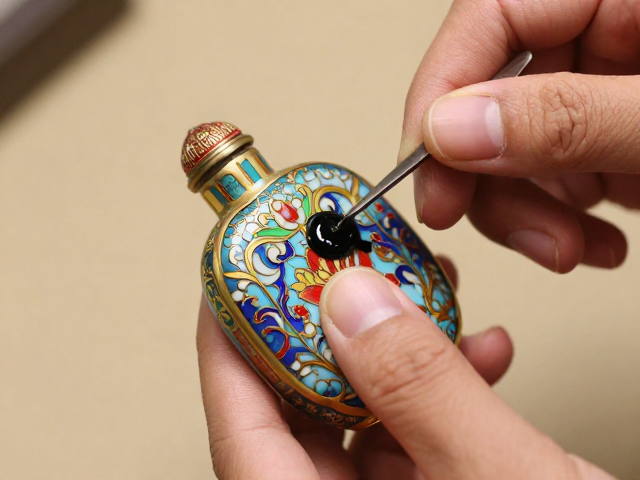
釉料的填充讲究“薄而匀”,工匠使用小铲子或滴管,将研磨成指定粒度的矿物釉粉与水调和成糊状,严格依照色彩分区填入由铜丝分隔的格子里。博古纹样色彩丰富,通常涉及蓝、绿、红、黄、白等多种色系的搭配,填充时需确保不同颜色交界处清晰,无混色现象,且釉层厚度需控制在0.1-0.2毫米之间,过厚易导致烧制时起泡或流釉,过薄则色彩不饱满。这一步骤需反复进行,直至釉料略高于铜丝表面。
烧制是决定最终色泽与质感的关键,采用专用燃气窑炉,将填充好釉料的鼻烟壶放入其中,在700-850摄氏度的高温下进行烧结。每次烧制时间约为1-2分钟,出炉后迅速冷却,观察釉面状态。若釉料下沉或出现砂眼,需清理表面后再次填充釉料并重复烧制。博古纹样因色彩层次多,往往需要经过3-5次甚至更多的反复填充与烧制,才能使釉面呈现出温润如玉、晶莹剔透的质感,同时确保铜丝不被釉料完全覆盖,保持线条的清晰度。
打磨抛光与配件组装
烧制完成后的鼻烟壶表面凹凸不平,需进行精细的打磨抛光。工匠使用粗砂石、细砂石、椴木炭等材料,依次对壶身进行干磨和湿磨,逐步去除釉面杂质,使表面平滑如镜。打磨过程中需特别注意铜丝线条的保护,避免因用力过猛导致铜丝磨损或变形。经过多级打磨后,壶身应呈现出光滑、光亮且无划痕的状态,博古纹样的线条与色彩界限分明,视觉效果清晰锐利。
一步为配件组装与整体修整。根据鼻烟壶的设计,选取天然象牙、玉石、翡翠或金属制成的壶盖、壶托或系绳进行搭配。现代工艺中,壶盖内部常设密封垫圈以确保保存香脂或药材时的密封性。组装时需检查盖子与壶口的契合度,确保旋合顺畅、无松动。成品需经过最终清洁,去除残留粉尘,检查整体结构的稳固性与美观度,一件符合传统工艺标准的掐丝珐琅博古纹鼻烟壶便制作完成,其工艺特征体现在胎体厚重、掐丝流畅、釉色纯正及打磨精细四个方面。