京作鼻烟壶脱蜡铸造的核心流程与失蜡法精义
京作鼻烟壶在金属工艺领域占据着独特地位,其脱蜡铸造技艺源自古代失蜡法,这一工艺路径使得器物能够呈现出极为繁复且立体的纹饰细节。制作初期,工匠需选用高纯度蜂蜡或合成树脂蜡,通过手工雕刻或模具压制形成所需的鼻烟壶内芯模型,即“蜡模”。蜡模的精度直接决定了最终成品的形态特征,工匠需在此阶段反复修整蜡块的厚度与表面光洁度,确保无气泡或瑕疵。随后,将蜡模置于特制的耐火材料中,通过多次蘸涂、撒粉、晾干等工序,构建出严密的耐火外壳。这一外壳不仅需要具备极高的耐热性以承受高温浇铸,还需具备良好的透气性以排出挥发气体,从而保证金属液能顺利填充型腔。
当耐火外壳完全硬化后,便进入关键的“脱蜡”环节。通过将包裹好的模具放入高温窑炉中焙烧,内部的蜡模受热熔化并完全流出,此时模具内部便形成了与蜡模形状完全一致的空腔。这一过程被称为“失蜡”,是脱蜡铸造法最核心的特征。此时,模具内部呈现为一个精确复制原始设计的阴模空间,等待金属液的注入。这种工艺方式避免了传统模具拼合可能产生的接痕,使得鼻烟壶表面能够达到浑然一体的视觉效果,特别适合表现京作工艺中常见的繁复龙凤、山水人物等立体浮雕题材。
金属熔炼与高温浇铸的精准控制
在获得空腔模具后,下一步涉及金属材料的准备与熔炼。京作鼻烟壶常选用黄铜、青铜或金银等金属,不同金属具有不同的熔点与流动性,需根据具体材质调整熔炉温度。以黄铜为例,其熔点通常在900至940摄氏度之间,工匠需使用坩埚炉将金属块加热至液态。在此过程中,温度控制的稳定性至关重要,过高的温度可能导致金属氧化加剧或模具破裂,而过低的温度则会造成浇铸不全或冷隔现象。现代工艺中常配备高精度温控设备,但传统京作技艺仍强调工匠对火焰颜色与金属熔液状态的目测判断,通过经验捕捉最佳浇注时机。
浇铸过程要求动作迅速且平稳,将熔融的金属液一次性注入预热过的模具中。注入过程中需保持适当的压力,确保金属液能克服重力与阻力,完全填充模具的各个角落,特别是细微的纹路深处。浇铸完成后,模具需经过自然冷却或强制降温处理,使金属在型腔内凝固成型。此时,金属液已取代蜡模的空间,形成了鼻烟壶的金属雏形。由于金属冷却收缩的特性,铸件尺寸通常会略小于原始蜡模,因此工匠在制作蜡模时需预留严密的收缩率比例,通常根据金属种类计算,如黄铜的线收缩率约为1.3%-1.5%,以确保成品尺寸符合标准。
吹制入模工艺在玻璃鼻烟壶中的应用逻辑
与金属脱蜡铸造不同,玻璃鼻烟壶的制作主要依赖吹制入模技术,这一工艺在清代宫廷御制器物中尤为常见。吹制入模的核心在于利用玻璃在高温下的可塑性与流动性。工匠首先从玻璃窑中取出一定重量的玻璃料,在坩埚口反复旋转加热,使其软化成团。随后,通过空心吹管的一端吸入空气,同时用手持工具对玻璃团进行拉伸、旋转和塑形。这一过程需要极高的手眼协调能力,工匠需不断调整玻璃料的温度与厚度,使其形成预设的壶身形态。玻璃的热塑性使得其可以在半固态下被精确控制,形成薄而均匀的壁厚,这是玻璃鼻烟壶轻盈通透的关键。
当玻璃壶身初步成型后,便需将其移入预先制作好的金属模具中。模具内壁通常刻有所需的纹饰或造型,玻璃在模具内继续受热软化,工匠通过吹气加压,使玻璃贴合模具内壁,从而复制出土的纹饰细节。这一过程被称为“入模”,它解决了纯手工吹制难以实现复杂立体纹饰的问题。入模后,玻璃需在模具中缓慢冷却定型,以防止因应力不均导致破裂。脱模后,玻璃鼻烟壶表面会留下模具纹饰的清晰印记,同时保持玻璃材质特有的晶莹剔透感。这种工艺结合了吹制的自由形态与模具的规整纹饰,形成了京作玻璃鼻烟壶独特的艺术风格。
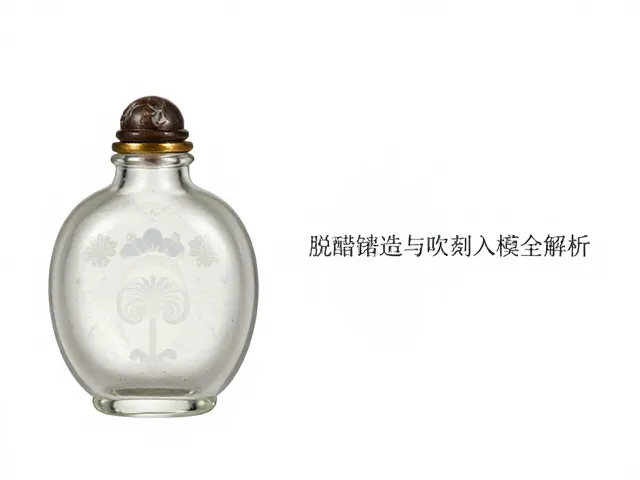
后处理工艺与表面精修的细节把控
无论是脱蜡铸造的金属鼻烟壶还是吹制入模的玻璃鼻烟壶,成型后的半成品表面往往存在毛刺、砂眼或氧化层,需经过严密的后处理工序才能达到京作工艺的细腻标准。对于金属鼻烟壶,工匠需使用锉刀、砂纸等工具去除浇铸口、合缝线等部位的多余金属,再通过打磨抛光使表面呈现指定的光泽度。若为錾刻工艺,还需在光滑表面上进行手工錾刻,利用不同形状的錾子敲打出凹凸纹理。这一过程完全依赖工匠的手工技巧,錾刻的深度、力度与角度直接影响纹饰的立体感与艺术表现力。金属表面的抛光也需分阶段进行,从粗磨到细磨再到精抛,逐步提升表面的平滑度与反光效果。
玻璃鼻烟壶的后处理则侧重于边缘修整与内部清洁。吹制过程中形成的吹口及模具接缝处需打磨平整,确保手感圆润。内部可能残留的玻璃屑或模具脱模剂需通过专用刷具清洗,保持器物内部的洁净。此外,玻璃表面有时会进行酸洗或抛光处理,以增强其光泽度或消除细微划痕。对于镶嵌工艺的鼻烟壶,还需进行镶嵌件的固定与调整,确保宝石、金属片等附件牢固且位置精准。这些后处理步骤虽不改变器物的基本形态,却是决定京作鼻烟壶最终品质与艺术价值的关键环节,体现了传统工艺对细节的极致追求。