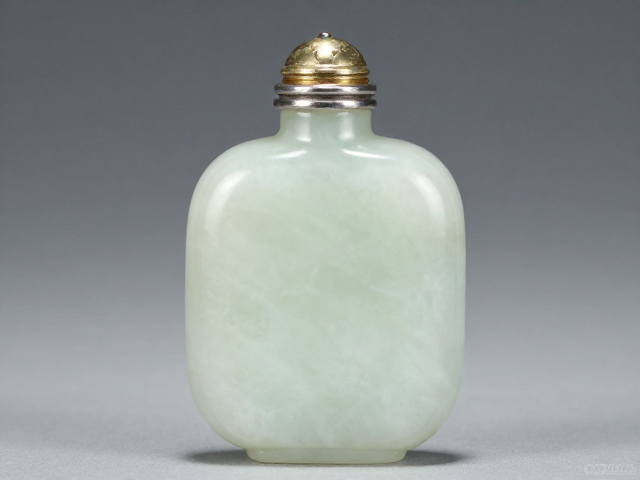
壶口修整的基准确立与平面处理
鼻烟壶口沿的修整是镶嵌工艺得以稳固的基础,其核心在于确保壶口平面与壶身轴线保持绝对的垂直与同心。在操作初期,需选用不同目数的金刚石磨条或油石,对原始口沿进行精细打磨。这一过程并非简单的磨平,而是要消除因制作或历史遗留造成的微小高低差。工匠需借助放大镜观察,确保口沿内壁与外壁在圆周方向上的厚度均匀,任何一处微小的厚薄不均都会导致后续金属镶底无法完全贴合,形成肉眼可见的缝隙或应力集中点。
平面度的检验通常采用标准量具或高精度平板配合塞尺进行。若口沿存在轻微倾斜,需通过螺旋式研磨逐步修正,避免一次性去除过多材料导致口沿变薄甚至破损。对于翡翠、和田玉等硬度较高的玉石材质,修整时需保持手部稳定,利用旋转施力的方式,使磨削面形成均匀的磨砂质感。这一步骤直接决定了镶底金属片能否水平嵌入,若修整不到位,金属片容易歪斜,不仅影响美观,更会在日常使用中因受力不均而产生崩裂风险。
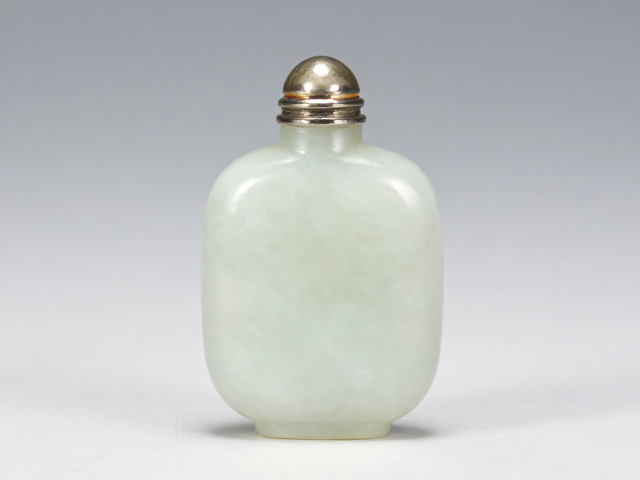
镶底金属片的定制与贴合度调整
金属镶底的材料选择需严格遵循硬度匹配原则,通常选用纯度较高的银、铜或低合金钢,其硬度应略低于玉石壶底,以防镶嵌过程中对玉石造成压伤。定制镶底时,金属片的直径需略小于壶口内径,预留出约0.1至0.2毫米的间隙,以便填充粘合剂。金属片边缘需经过倒角处理,形成微小的斜面,这有助于粘合剂更好地渗透并形成机械咬合力,增强整体结构的稳固性。
在试装阶段,将金属片置于壶口内,检查其贴合情况。理想状态为金属片平放入位后,与壶口内壁无缝隙,且金属片表面与壶口平面齐平或微凹。若发现间隙过大,需重新打磨金属片边缘;若发现金属片过紧,则需轻微扩大金属片直径或修整壶口内径。这一过程需要极高的耐心与精确度,因为玉石具有脆性,过大的装配应力可能导致壶底在后期使用中突然脱落。
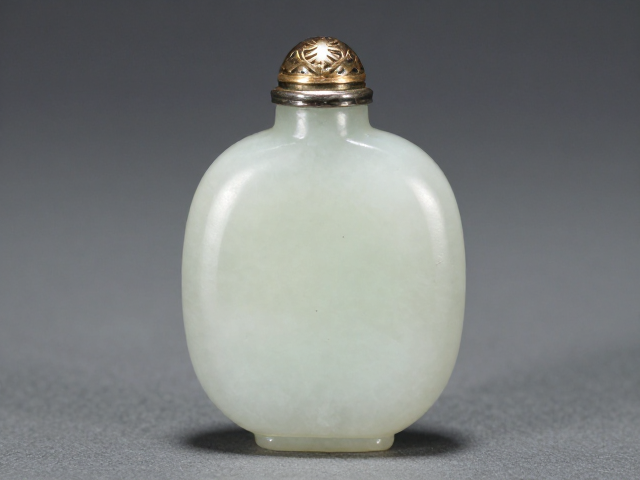
粘合剂的选用与填充工艺
传统工艺中,天然树脂或专用环氧树脂常被用作粘合介质,其关键在于粘接剂的流动性与固化后的强度。将适量粘合剂均匀涂抹于金属片表面或壶口内壁,需注意避免胶液过多溢出污染壶身其他部位。对于高精度修复,可采用毛细作用原理,让胶液自然渗入金属片与玉石间的微小缝隙。填充过程中,需轻轻按压金属片,排出空气,确保无气泡残留,因为气泡会降低粘接强度并影响美观。
粘合剂固化期间,需对鼻烟壶施加均匀且适度的压力,防止金属片在固化过程中发生位移。压力的大小需根据粘合剂的固化时间和粘度进行调整,过大的压力可能导致胶层过薄,影响填充效果;过小的压力则可能导致结合不紧密。固化环境应保持干燥、无尘,温度控制在适宜范围内,以确保证粘合剂达到最佳物理性能。固化时间需严格遵循材料说明书,不可急于进行下一步操作。
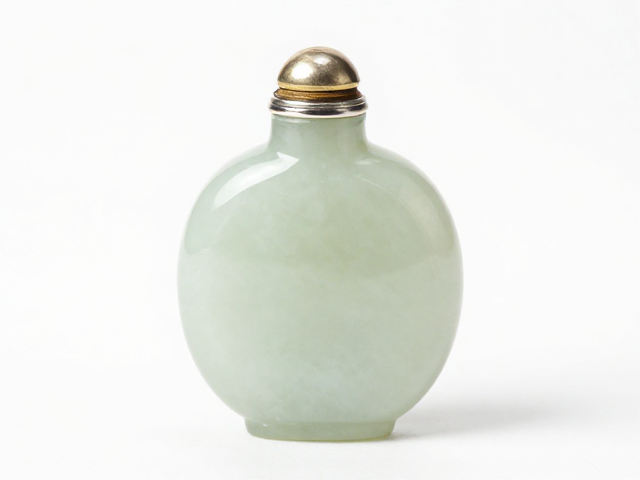
镶口金属边框的镶嵌与打磨抛光
金属边框的镶嵌旨在覆盖并保护镶底与壶口结合部,同时提升整体装饰效果。边框通常由金、银或合金制成,其内径需略大于壶口外径,以便套入。在镶嵌前,边框内侧需进行精细打磨,确保其能与壶口外壁紧密贴合。若为包镶工艺,边框需向内弯曲形成卡槽,通过机械咬合固定镶底金属片。这一过程需精确计算边框的收缩率,确保套入后既无松动,又不对壶口产生过大的扩张应力。
镶嵌完成后,需对边框与壶口连接处进行精细打磨与抛光。使用细砂纸、抛光膏及软布,逐步去除金属表面的划痕与氧化层,使边框与壶口过渡自然、光滑。抛光过程中需特别注意边角处理,避免抛光工具滑脱损伤玉石表面。最终成品应呈现金属光泽与玉石温润质感的和谐统一,接缝处无明显毛刺或缝隙,整体结构稳固,外观精致典雅。