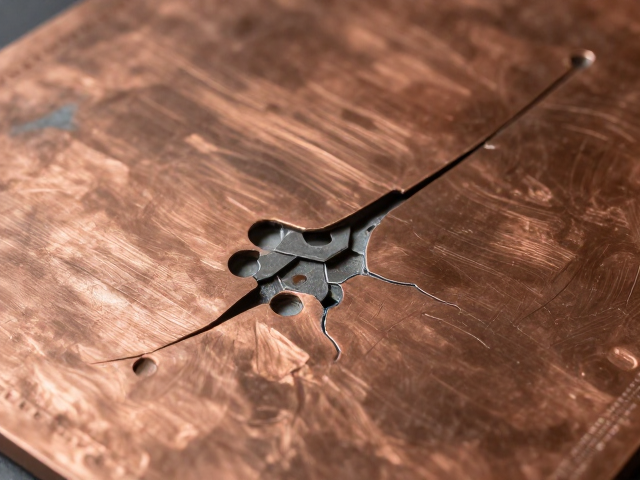
铜模脱模破损的核心成因与应力分析
铜模在压铸或注塑过程中出现脱模破损,通常源于材料内应力释放与模具结构设计的耦合效应。铜合金虽然具备优异的导热性,但其延展性和强度平衡较为敏感。当模具纹样设计中存在过深的纹理或复杂的几何过渡时,冷却过程中的收缩应力无法均匀分散,会在局部形成应力集中点。一旦脱模斜度不足或顶出受力不均,这些薄弱区域极易发生崩缺或裂纹扩展。
工艺参数的波动会进一步放大结构缺陷的影响。如果冷却时间设定过长,铜模内部残留的热量会导致材料软化,降低其抵抗机械冲击的能力;反之,若冷却过快,剧烈的温差变化会在模具表面形成热疲劳微裂纹。这些微观缺陷在后续的高频脱模动作中迅速扩展,最终表现为肉眼可见的破损。因此,解决脱模问题不能仅靠调整机器参数,必须从模具本体的热力学行为入手进行系统性排查。
纹样设计中的几何优化与避坑策略
在模具纹样设计阶段,避免尖锐转角和突变截面是降低破损风险的关键。设计师应优先采用圆角过渡而非直角连接,特别是在纹理深度变化较大的区域,通过平滑的曲线引导应力分布。对于需要设置防滑纹或装饰纹的部件,纹理的间距和深度需经过严密的计算,过密的纹理会增加模具材料的刚性负担,使得铜材在受力时缺乏足够的形变缓冲空间,从而引发断裂。
脱模斜度的设定必须严格遵循材料特性。铜模通常需要的脱模斜度大于塑料或铝合金模具,一般建议在0.5度至2度之间,具体数值需根据纹理深度和模具长度动态调整。过小的斜度会导致铜模与制品之间的摩擦力剧增,脱模瞬间的剪切力直接作用于纹理根部,造成崩角。此外,顶针或顶块的位置应避开纹理密集区或薄壁区域,确保顶出力的传递路径经过模具实体支撑部分,以分散脱模阻力。
表面处理与工艺配合的实际应用
模具表面的微观处理直接影响脱模效果与寿命。通过喷砂或激光蚀纹技术获得的表面结构,其边缘锐度需经过二次打磨或抛光处理,以消除加工过程中产生的微观缺口。这些缺口在热循环中会成为裂纹源,加速模具失效。同时,表面涂层的选择需考虑与铜材的附着力及耐热性,某些低质量涂层在高温下剥落不仅影响外观,还会改变模具表面的摩擦系数,导致脱模动作不稳定,间接引发破损。
润滑系统的优化也是不可忽视的一环。合理的冷却水道布局能确保模具温度场的均匀性,减少因局部过热导致的材料强度下降。在脱模过程中,使用高性能脱模剂作为辅助手段,可以有效降低铜模与制品间的粘附力。但需注意脱模剂的喷涂频率和用量,过量使用可能导致模具表面残留堆积,影响纹理清晰度,甚至在高温下碳化产生硬块,加剧模具磨损和破损风险。