精密铸造的核心:硅溶胶型壳的形成机制
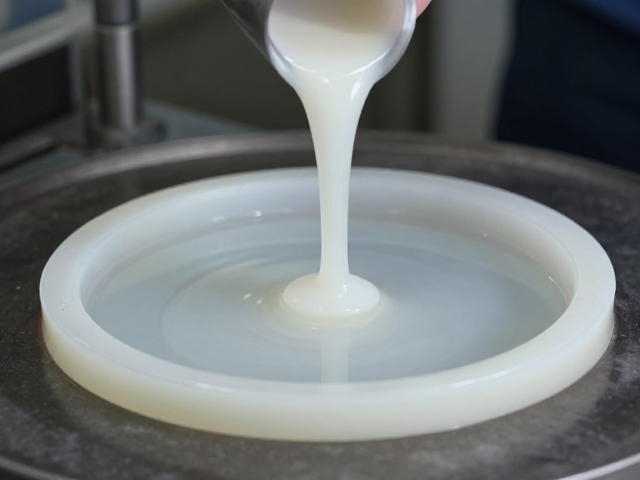
脱蜡铸造,业内常称为熔模铸造,其核心在于利用可熔性模型与耐火涂料结合形成整体型壳,再通过加热熔化去除模型,从而获得与模型形状一致的空腔。这一工艺之所以能实现极高的尺寸精度和表面光洁度,关键在于其使用的粘结剂体系。目前工业界主流采用硅溶胶作为主要粘结剂,配合超细氧化铝或刚玉粉作为骨料,通过反复浸涂和撒砂,在蜡模表面构建出多层致密的陶瓷型壳。这种型壳在高温下具有优异的热稳定性和透气性,能有效抵抗金属液的冲刷和渗透。
型壳的质量直接决定了最终铸件的表面状态。在浸涂过程中,涂料的粘度、干燥环境的温湿度以及层间固化时间都需要经过严密的控制。硅溶胶型壳具有微孔结构,能够吸附涂料中的水分并促进水分挥发,形成高强度的陶瓷层。当多层型壳叠加后,其总厚度通常可达数毫米至十几毫米,足以应对钢、不锈钢、高温合金等高熔点金属的浇注需求。这种严密的包覆结构不仅防止了金属液泄漏,更在微观层面限制了铸型表面的粗糙度,为后续获得镜面效果的铸件奠定了物理基础。
蜡模制备与高精度复制技术
蜡模是铸造过程中的“母体”,其表面的微观形貌会直接复制到最终的金属铸件上。为了获得圈足等复杂部位的光洁表面,蜡模材料必须具备优异的流动性、低收缩率以及良好的脱模性。现代精密铸造中,通常采用高压注射成型技术,将预热后的蜡料注入高精度金属模具中。金属模具的表面经过精密研磨和抛光,其粗糙度Ra值可控制在0.1微米以内。蜡料在模具内冷却固化时,能够完美复刻模具表面的微观特征,从而在蜡模表面形成极其光滑的界面。
圈足部位的几何特征往往包含细小的倒角或特定的曲面过渡,这对蜡模的成型质量提出了更高要求。若蜡模表面存在气泡、流痕或收缩缺陷,这些瑕疵会在后续的型壳和铸件中被放大。因此,蜡模注射后的冷却曲线需要精确计算,以消除内应力,防止蜡模在脱模或搬运过程中发生微变形。此外,蜡模的组树(树状组合)方式也会影响散热和凝固,合理的组树设计能确保蜡模各部位均匀冷却,维持几何形状的稳定性,这是保证圈足部位尺寸精度和表面完整性的前置条件。
脱蜡与型壳焙烧的热工过程控制
脱蜡过程旨在将蜡模完整移除,形成纯净的型壳空腔。传统的水溶脱蜡法已较少用于高精度铸件,目前多采用蒸汽脱蜡釜或热水脱蜡工艺。在蒸汽脱蜡釜中,高温饱和蒸汽渗透至蜡模内部,使蜡料熔化并排出。这一过程的关键在于温度控制和压力平衡,过快的升温可能导致蜡模膨胀或型壳开裂,而脱蜡不净则会残留蜡质,导致铸件表面出现碳素缺陷或麻点。对于带有复杂内腔或薄壁圈足的铸件,脱蜡的彻底性直接影响着最终产品的合格率。
脱蜡后的型壳必须经过高温焙烧,以去除残留水分、挥发物并使陶瓷层发生相变,达到规定的强度和透气性。焙烧温度通常根据型壳材料而定,硅溶胶型壳的焙烧温度一般在900℃至1050℃之间。在此温度下,型壳中的氧化铝骨料与粘结剂发生烧结,形成坚固的陶瓷骨架。焙烧过程中的升温曲线必须平缓且均匀,避免因热应力导致型壳炸裂或变形。焙烧后的型壳需迅速预热至浇注温度,以减少金属液与型壳之间的温差,防止因激冷导致铸件表面产生冷隔或流纹,确保圈足表面金属液的平稳流动和凝固。
浇注工艺与凝固冷却的控制策略
浇注是将熔融金属注入型壳的关键步骤。对于高精度铸件,浇注系统的设计至关重要,需确保金属液平稳、无湍流地充满型腔。浇注温度需根据合金成分精确设定,过高的温度会增加金属液的收缩率,可能导致缩孔或变形,并加剧对型壳的热侵蚀;过低的温度则可能导致浇不足或冷隔,破坏圈足表面的连续性。现代铸造中常采用自动浇注设备,通过控制浇包倾转速度和流量,实现恒速浇注,减少金属液对型壳的冲击,维持型壳结构的完整性。
金属液在型壳内的凝固过程决定了铸件的微观组织和表面质量。由于脱蜡铸造的型壳导热性相对较低,金属液凝固速度较慢,这有利于气体和杂质的排出,但也可能导致晶粒粗大。为了获得细小的晶粒和致密的组织,通常需要在浇注后对铸件进行适当的冷却控制。对于圈足部位,由于其几何形状可能导致局部热节,需特别注意冷却均匀性,避免因冷却不均产生热应力变形或表面凹陷。凝固完成后,需等待铸件完全冷却至室温,方可进行破壳清理,以防止高温下铸件因受力不均而产生裂纹。
后处理与表面光洁度的最终呈现
破壳是脱蜡铸造中极具挑战性的环节,需在不损伤铸件本体的前提下去除陶瓷型壳。由于硅溶胶型壳硬度较高且与铸件表面结合紧密,破壳常采用机械敲击、喷砂或电解剥离等方式。对于高精度铸件,尤其是圈足等外观要求极高的部位,通常采用精细喷砂或手工打磨的方式进行初步清理。这一过程需严格控制喷砂压力和磨料粒度,避免对铸件表面造成过度磨损或划伤。破壳后的铸件表面可能残留少量型壳材料或氧化皮,需通过酸洗或化学清洗去除,以恢复金属本色。
最终的表面处理是提升铸件表面光洁度的一步。根据客户需求,铸件可能需要进行抛光、拉丝或喷丸处理。对于要求镜面效果的圈足,抛光工艺需经过粗抛、细抛和精抛多个阶段,逐步消除加工痕迹和微小缺陷。抛光过程中使用的磨轮、研磨膏以及抛光参数需经过严格筛选,以确保表面粗糙度达到预定标准。经过多道工序处理后,铸件表面的微观峰谷高度被显著降低,反射光线更加均匀,从而呈现出光洁如镜的效果。这一系列严密的后处理流程,结合前期的精密控制,共同成就了脱蜡铸造在高精度、高表面质量领域的独特优势。