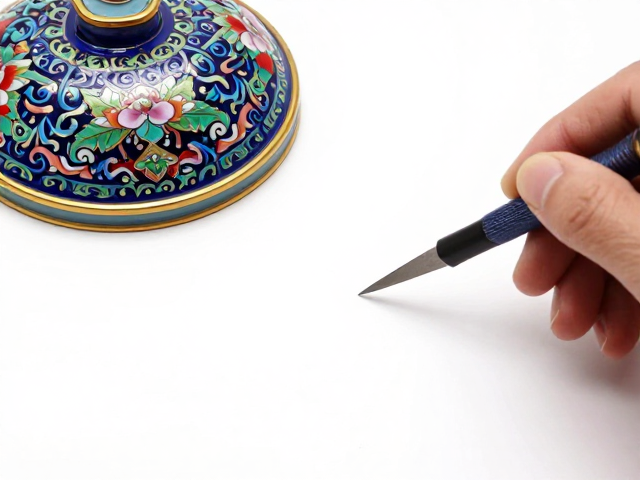
画珐琅釉彩的核心矿物原料与基底处理
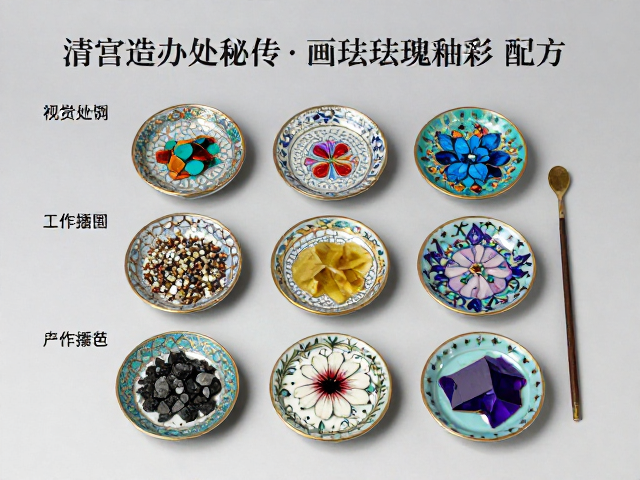
清宫造办处珐琅彩的制作始于极其严苛的原料筛选,其核心色彩体系建立在天然矿物颜料之上。白色釉底多采用高纯度石英与长石经高温煅烧后研磨而成,这种白粉不仅质地细腻,更需在入窑前经过严密的淘洗以去除铁质杂质,确保烧成后色泽纯正无瑕。红色系则主要依赖氧化铁与氧化铜的不同配比,其中“胭脂水”需控制铁含量在极低区间,并通过多次薄涂叠加形成如玉般的通透感。蓝色颜料源自钴矿,但在造办处的工艺中,钴料需经过反复的煅烧与水飞处理,以调整其呈色稳定性,避免在高温下产生晕散或发黑现象。
基底玻璃料的制备是决定釉面光泽与附着力的关键步骤。工匠将铅丹、硼砂、石英与长石按特定比例混合,铅的使用能显著降低熔点并提升釉面的折光率,使色彩呈现出温润厚重的质感。混合后的原料需在坩埚中经历长达数小时的熔炼,随后迅速冷却形成玻璃块,再经球磨机细化至微米级别。这一过程对温度控制极为敏感,温度过高会导致铅挥发影响毒性安全及釉面起泡,温度过低则无法形成均匀的玻璃相结构,直接影响后续彩绘的附着力与最终成品的耐久性。
传统研磨工具与彩绘技法细节
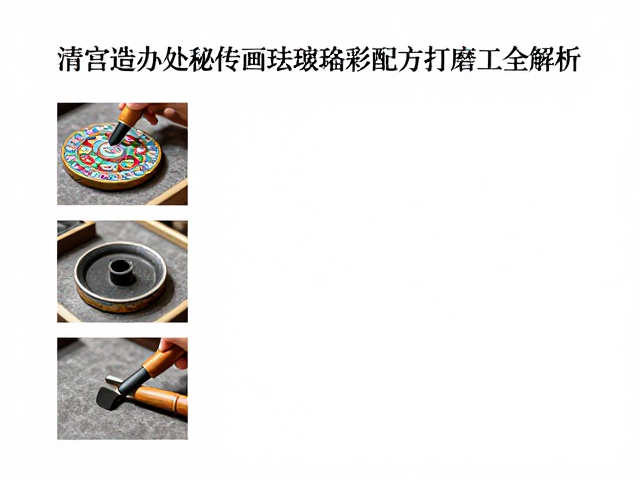
在工具层面,造办处工匠使用特制的玛瑙笔杆与动物毫尖制作的画笔,笔毫需经过严密的梳理与定型,以确保线条流畅且蓄墨均匀。研磨颜料时,传统上采用玛瑙研钵与研�,利用其硬度高、化学性质稳定的特性,避免金属离子污染颜料。研磨过程中需加入适量的天然植物胶液作为粘合剂,胶液的浓度需根据季节温度调整,夏季需降低浓度以防开裂,冬季则适当增加以增强附着力。这种精细的工具配置,使得极细的线条与极淡的晕染得以在同一件器物上完美呈现。
彩绘技法严格遵循“平涂”与“渲染”相结合的原则。工匠需在已烧制好的白釉瓷胎上,严格依据画样进行勾勒与填色。由于珐琅彩料含有大量铅硼成分,其流动性较强,因此在绘制多层色彩时,需严格控制每一层的厚度与干燥时间。特别是在处理人物衣纹或花卉叶片时,需运用“洗染”技法,即在底色未干时迅速用清水或稀释剂晕染边缘,形成自然的渐变效果。这一过程完全依赖工匠的经验与手感,任何一笔的迟疑或用力不均,都可能导致釉料堆积或流淌,造成不可逆的瑕疵。
高温烧制工艺与釉面缺陷控制
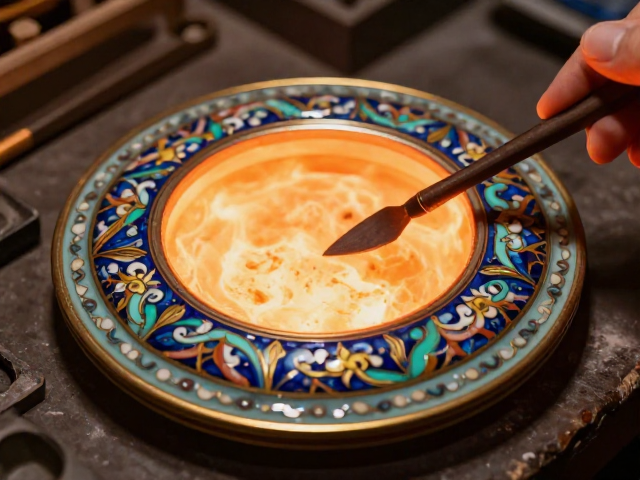
烧制环节是决定珐琅彩最终成品的决定性步骤,通常需在低温窑炉中分次烧成。第一次烧制主要固定釉面,温度控制在800至850摄氏度之间,时间约为20至30分钟。此次烧制旨在使釉料初步熔融,形成稳定的玻璃层,为后续彩绘提供平整的基底。窑炉内的气氛需保持中性或微还原,避免釉面因氧化过度而变色或因还原过度而发灰。工匠需定期观察窑火颜色与火焰状态,通过经验判断炉内温度分布,确保器物受热均匀。
第二次烧制则需在第一次烧成的器物上进行彩绘后再次入窑,温度稍低,约为700至750摄氏度。此次烧制的目的是使彩绘颜料中的金属氧化物充分熔融并与釉面结合。由于珐琅彩料对温度极为敏感,升温曲线必须平缓,避免急剧升温导致釉面炸裂或颜料沸腾起泡。烧制过程中,窑内氧气含量需精确控制,不同颜色的呈色对氧气浓度反应各异,例如红色对氧含量变化极为敏感,需保持稳定的氧化环境以确保色泽鲜艳。烧成后需缓慢冷却,防止因热应力不均导致釉面开裂。
后期打磨与表面光洁度处理
烧成后的珐琅彩器物表面可能存在微小的砂眼或釉面不平,需经过严密的打磨处理。传统上使用细砂纸、木炭块及牛皮垫进行多级打磨。首先用极细的砂纸轻轻去除釉面浮尘与微小突起,随后用木炭块蘸水进行湿磨,以进一步平滑釉面。使用牛皮垫配合极细的研磨膏进行抛光,使釉面呈现出温润如玉的光泽。打磨过程中需严格控制力度,避免磨穿釉层或损伤彩绘图案,尤其是对于色彩鲜艳且釉层较薄的区域,需格外小心。
除了物理打磨,化学清洁也是提升表面光洁度的重要环节。打磨完成后,需用弱酸性溶液轻轻擦拭釉面,去除残留的研磨颗粒与油污。随后用清水彻底冲洗,并用软布擦干。这一过程不仅提升了器物的美观度,也有助于延长彩绘层的保存时间。在处理过程中,需特别注意保护器物的边缘与角落,这些部位容易因打磨不均而出现光泽差异。最终成品的表面应无任何可见划痕、砂眼或色差,整体呈现出均匀、明亮、细腻的视觉效果,严格符合清宫造办处对御用瓷器的高标准要求。