脱蜡铸造的核心工艺逻辑
脱蜡铸造,又称熔模铸造,是一种利用易熔材料制作模型,再通过涂料和制壳技术形成整体铸型,经加热使模型熔化流出后,进行高温浇铸成型的高精度金属加工技术。该工艺的核心在于“熔模”与“失蜡”两个关键步骤,通过牺牲模具来获得复杂内腔结构,特别适用于航空发动机叶片、精密阀门及高价值艺术金饰等对表面质量和尺寸精度要求极高的部件。
在工业生产中,这一方法能显著减少后续机械加工的成本,因为铸件表面光洁度高,尺寸公差通常可控制在IT7-IT9级之间。不同于传统砂型铸造,脱蜡铸造没有分型面,因此能够一次性成型具有复杂曲面、薄壁或内部盲孔结构的零件,极大地拓展了金属加工的设计自由度,是现代高端制造业中不可或缺的一环。
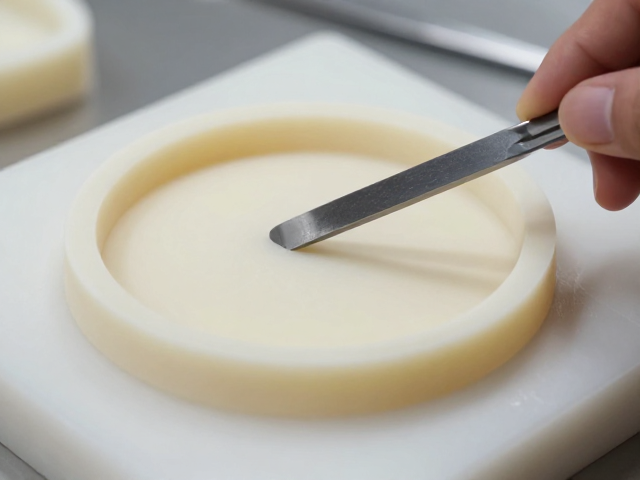
阳模材料的特性与制作环境
阳模,即蜡模,是脱蜡铸造中直接决定铸件最终形态的关键部件,其材料通常选用低熔点、高流动性和良好热稳定性的蜡料。常见的配方包括天然蜂蜡、合成蜡(如聚乙烯蜡)以及微晶蜡,不同比例混合可调节蜡料的硬度、收缩率和表面光泽度。制作过程中,环境温度需严格控制在20-25摄氏度,湿度保持在50%-60%,以防止蜡料因温度波动产生内应力或变形,确保每一枚阳模的几何尺寸精准无误。
制作阳模的方法主要包括手工雕刻和压蜡成型。对于结构简单或小批量零件,工匠常使用专用雕刻刀通过手工堆蜡或雕刻成型;而对于大批量生产,则使用金属模具通过压蜡机将熔融蜡料注入型腔,冷却后取出得到标准阳模。无论采用何种方式,阳模表面必须保持绝对清洁,无油污、灰尘或指纹,因为任何微小的瑕疵都会直接复制到最终的金属铸件上,影响成品质量。
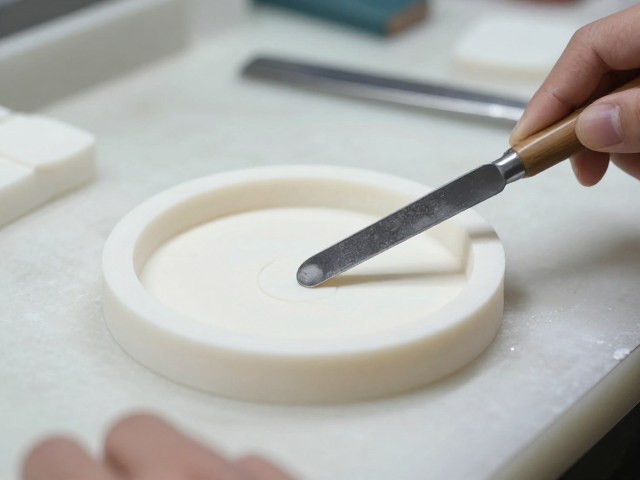
锉刀修整的操作要点与细节处理
阳模取出后,必须经过精细的修整才能进入制壳工序,这一阶段锉刀的使用至关重要。选择锉刀时,需根据蜡模表面的粗糙程度和需要修整的部位,选用细齿或油石锉。操作时,锉刀应与蜡模表面保持适当角度,采用轻推、短距的方式进行修整,避免用力过猛导致蜡模边缘崩裂或尺寸超差。对于蜡模与浇口柱连接处的飞边,需使用细锉小心去除,确保连接部位平滑过渡,防止在后续制壳过程中产生裂纹。
修整过程中,工匠需特别注意蜡模的棱角和尖角处理。由于蜡料较软,尖锐棱角容易在搬运和涂挂过程中受损,因此常需用锉刀将棱角略微倒圆,形成微小的圆角,这有助于蜡料在模具中流动,减少填充应力,同时提高铸件的力学性能。此外,对于大面积平面,需定期用软布擦拭锉屑,保持表面清洁,避免锉屑残留影响后续涂料的附着力,确保蜡模表面达到镜面般的光滑效果。
修整质量的检测与标准
修整完成的阳模需经过严格的质量检测,主要依据视觉检查和尺寸测量两个维度。视觉上,需在均匀光源下观察蜡模表面,确保无气泡、裂纹、流痕或明显的刀痕,表面应呈现均匀的哑光或光泽,无油污残留。对于关键配合面,需使用放大镜观察微观缺陷,任何可见的瑕疵都被视为不合格品,必须重新修整或报废,因为这些缺陷在铸造过程中会被放大,导致铸件报废。
尺寸检测通常使用高精度卡尺、千分尺或专用检具进行。对于高精度要求的零件,还需使用三坐标测量机检测关键特征点的尺寸偏差,确保其在规定公差范围内。检测过程中,需特别注意蜡模的热变形,由于蜡料具有蠕变性,检测应尽量在短时间内完成,或在恒温环境下进行。只有当外观质量和尺寸精度均符合工艺规范要求的阳模,才能进入下一阶段的涂挂和制壳工序,确保最终铸件的合格率。