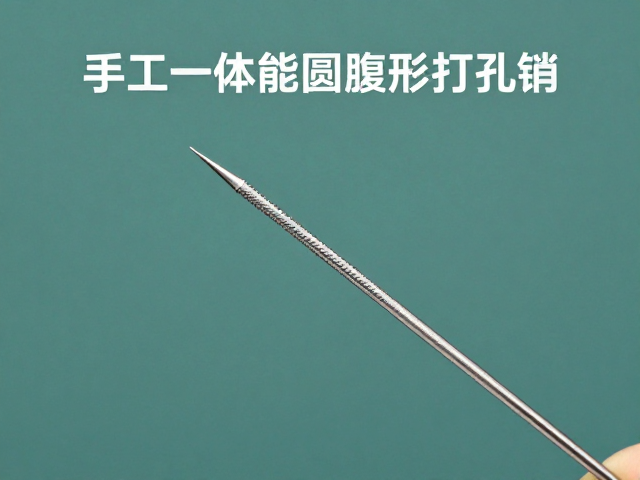
手工一体成型圆腹形打孔针的核心工艺解析
手工一体成型圆腹形打孔针采用整块高碳工具钢经高温锻打后直接研磨成型,彻底摒弃了传统焊接或拼接结构,使得针体从针尖到针尾保持连续均匀的金属晶体结构。这种全钢结构设计不仅消除了因焊接点老化、断裂或脱落的隐患,更确保了针身在承受高强度穿刺力时具备极佳的韧性与抗疲劳性。圆腹设计通过精密的车削与打磨,使针体中段呈现流畅的圆弧过渡,有效减少了针体与皮革纤维接触时的摩擦阻力,让穿刺动作更加跟手顺滑,显著提升了手工皮具制作中的操作效率与成品孔位的规整度。
在微观层面,一体成型工艺赋予了针体更优异的硬度分布特性。经过热处理与回火工艺处理后,针尖部分保持极高硬度以应对硬质皮革或多层材料的穿透需求,而针腹部分则保留适度弹性以应对扭转与弯曲应力。这种硬度梯度的自然形成,避免了局部应力集中导致的崩尖或卷刃现象。相较于市面上常见的低劣拼接针,一体成型针在长期使用中不易出现针身变软或变形,能够长时间维持初始的锋利度与结构稳定性,为精细的手工工作提供可靠的物理基础。
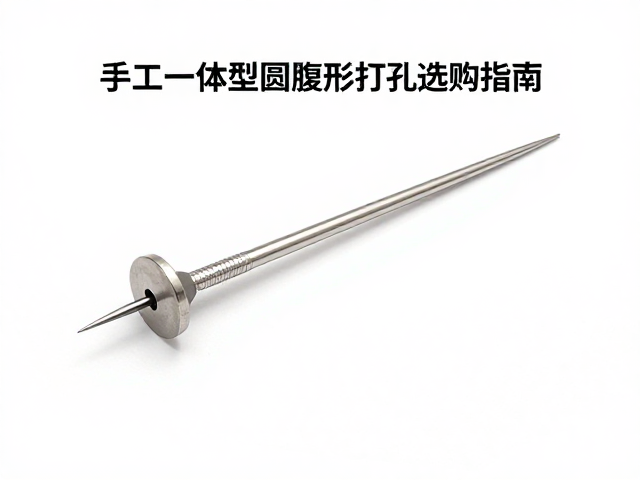
选购时需关注的关键技术参数
针尖形态是决定打孔效果的核心要素,圆腹形打孔针通常配备锥形或微带倒角的针尖,具体角度需根据皮革厚度与硬度进行选择。对于较薄的软皮,建议选择针尖角度较小(如30-40度)的款式,以确保孔位边缘平滑不撕裂;而对于厚牛皮或植鞣革,则需选用针尖角度较大(如45-60度)且尖端更坚硬的型号,以提供足够的穿透力。此外,针尖的光洁度至关重要,优质针尖经过镜面抛光处理,无肉眼可见的毛刺与划痕,这能有效防止皮革纤维在穿刺过程中被挂伤,保持孔洞内壁的光洁。
针径与长度的匹配性直接影响操作的便捷性与安全性。常见的针径规格涵盖0.4mm至1.2mm等区间,选购时需严格对应所使用的皮版孔位尺寸,通常针径应小于皮版孔位直径约0.2-0.5mm,以预留足够的修整空间。针体长度方面,短针(10-15cm)适合精细部位及狭窄空间的操作,灵活性高;长针(15-20cm及以上)则便于双手配合穿引较粗的缝线,减少频繁换线。需特别注意针尾的穿线孔设计,孔口应经过倒角处理,避免磨损缝线,且孔径大小需与常用蜡线或棉线直径相匹配,防止卡线或脱线。
材质鉴别与表面处理细节
高碳工具钢是手工打孔针的主流材质,其含碳量通常在0.6%-1.0%之间,这一区间能保证钢材在热处理后达到HRC55-62的硬度范围,兼顾锋利度与耐用性。鉴别时可观察针体表面的色泽与纹理,优质高碳钢经过酸洗或发黑处理后,表面呈现均匀细腻的哑光黑或深灰色,无明显的氧化斑点或锈蚀痕迹。若针体表面存在明显的加工刀痕、裂纹或颜色不均,往往暗示着原材料缺陷或热处理工艺不稳定,此类产品极易在受力不均时发生断裂。
表面处理工艺直接影响针具的防锈性能与使用寿命。发黑处理(Blacking)通过化学氧化在钢材表面形成致密的四氧化三铁保护膜,具有较好的防锈能力且不影响钢材本色观感;而镀锌或镀铬处理虽防锈效果优异,但镀层在反复摩擦下可能剥落,且镀层硬度通常低于基体钢材,长期高强度使用可能导致镀层磨损后基体生锈。此外,部分高端针具采用真空离子镀膜技术,能显著提升表面硬度和耐磨性,但需确认其镀层附着力测试合格,避免在日常清洁中因过度擦拭导致镀层脱落。
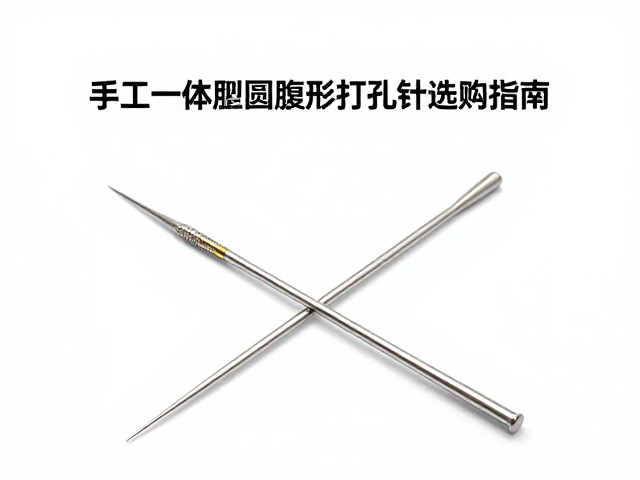
实际操作中的技巧与维护保养
穿刺过程中保持针尖与皮革表面垂直是获得规整圆孔的关键。操作时,左手拇指与食指固定皮版位置,右手握针,利用手腕而非手臂的力量进行垂直下压。遇到多层皮革或硬质材料时,可先在针尖位置预压出一个小凹痕,再逐步加深穿刺,避免一次性用力过猛导致针尖偏斜或皮革变形。对于极厚皮革,可先用锥子或尖嘴钳在皮料上预先扎出一个引导孔,降低打孔针的受力,延长针具寿命并提高孔位精度。
日常维护是保持打孔针性能的重要环节。每次使用完毕后,务必用干净柔软的棉布擦拭针体,去除残留的皮革粉尘、油脂及汗渍,防止腐蚀性物质侵蚀钢材表面。若发现针尖出现轻微磨损或毛刺,可使用细粒度油石或金刚石锉刀轻轻修整,注意保持原有角度,避免过度打磨导致针尖变钝或变形。存放时应置于干燥通风处,最好配备专用针盒或防锈纸包裹,避免与其他金属工具混放造成磕碰损伤。对于长期不用的针具,可定期涂抹少量防锈油进行保养,确保随时处于最佳工作状态。