錾刻台基础稳固与工具校准
錾刻台的稳定性是处理复杂线条的基础,任何微小的震动都可能导致金属表面产生不可控的裂纹或断线。操作前需检查台面的水平度,确保固定装置无松动,通常使用高精度的水平仪进行微调,使台面处于绝对静止状态。对于高硬度的金银或铜合金材料,台面的吸震性能会直接影响錾刀的受力反馈,因此建议选用带有橡胶垫层或专用减震胶体的专业錾刻台,以减少手部肌肉疲劳带来的抖动。
工具的选择与校准直接决定了线条的连贯性。錾刀头部的角度需根据线条的粗细和深度进行精确打磨,过大的顶角容易切入过深导致崩口,过小的顶角则难以形成清晰的边界。在正式操作前,应使用放大镜观察刀尖是否有微小崩缺,若有需立即使用油石或金刚石磨石进行修整。保持刀具锋利且无瑕疵,是避免线条在转折处突然断裂的关键前提。
金属退火处理与材质软化
金属在反复锤击下会产生加工硬化,导致延展性下降,这是造成线条断裂的主要内因。在进行山水人物等大面积或长线条錾刻前,必须对金属板材进行充分的退火处理。将金属加热至暗红色后迅速放入冷水中冷却,这一过程能消除内部应力,恢复金属的延展性。对于已经经过初步塑形或多次錾刻的作品,需定期重复退火步骤,防止因材质变脆而在受力不均处出现隐性裂纹。
材质的厚度与软硬程度决定了錾刻的阻力分布。过厚的板材在錾刻细线条时需要更大的向下压力,极易因受力不均导致线条中断。建议根据设计图的精细程度,将金属板捶打至均匀的薄度,通常装饰性錾刻的板材厚度控制在0.3毫米至0.8毫米之间较为适宜。在操作过程中,若感觉阻力突然增大或声音变得沉闷,应立即停止錾刻并进行退火处理,切勿强行推进,以免破坏线条的整体连贯性。
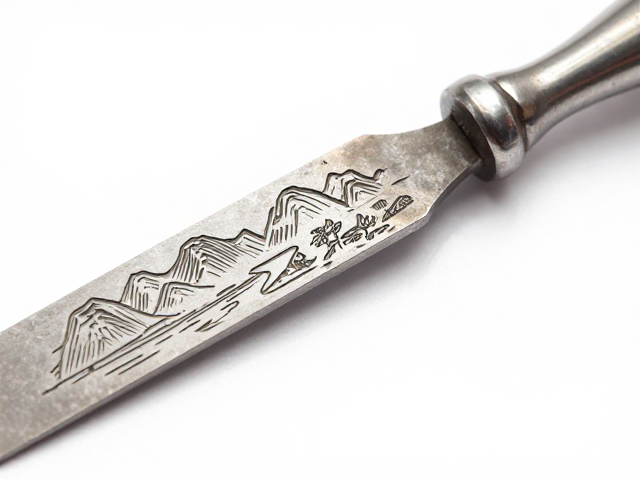
运刀技巧与力度控制
处理山水人物中的衣纹或山石纹理时,运刀的轨迹应保持流畅与连贯,避免在转折处完全停顿。采用“连点成线”的技巧,即通过一系列紧密相连的短促錾刻来模拟长线条的效果,每个錾点之间需有微小的重叠,以消除断痕。手腕需保持灵活,利用前臂带动手腕进行平滑移动,而非仅靠手指发力,这样能确保线条在转折处依然保持均匀的深度和宽度。
力度控制需遵循“轻起轻收,重在中段”的原则。在线条起始和结束处,錾刀与金属表面的接触角度应较小,施力轻柔,避免产生尖锐的凸起或凹陷。在线条中段,保持稳定的垂直压力,确保錾刀能均匀切入金属。对于人物面部或细节丰富的区域,可采用斜角錾刻法,通过调整錾刀角度来表现光影变化,同时减少垂直冲击力,降低线条断裂的风险。
辅助支撑与贴合技巧
金属板材在錾刻过程中需紧贴实心支撑物,通常使用松香盘或专用硅胶垫。松香需加热至适当粘度,使金属板能牢固粘附其上,避免在錾刻时发生位移。对于复杂曲面或立体造型,需使用与造型相符的木模或钢模作为内支撑,确保金属在受力时能均匀分散压力,防止因局部受力过大导致线条断裂或变形。
在处理大面积空白区域的线条时,需注意錾刀的进刀角度与支撑面的贴合度。如果支撑面不平,錾刀在移动过程中会产生跳动,导致线条断续。操作时应不断调整手部位置,确保錾刀始终垂直或按照预设角度切入金属,并随时检查支撑物的贴合情况。对于难以固定的细小部件,可使用夹具辅助固定,但需注意夹具压力不可过大,以免压伤金属表面或影响线条的流畅度。