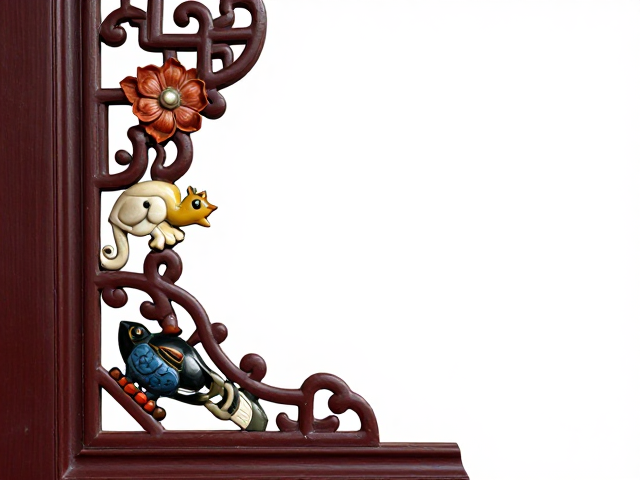
苏作百宝嵌门微型开槽的底层逻辑与工具准备
苏作百宝嵌工艺中的“嵌入”环节,其核心难点在于不同材质硬度的匹配与微观结构的精准对接。在制作百宝嵌门扇时,工匠需要在坚硬的漆面或木胎上,为珍珠、象牙、珊瑚、石料等异质材料开出极其精密的凹槽。微型开槽并非简单的切割,而是一项对力学控制要求极高的精细作业。操作者必须根据嵌入材料的硬度、厚度以及预期纹理,预先计算槽位的深浅与宽度,确保材料嵌入后既无松动,又不因受力过大而产生崩裂。
工具的选择直接决定了开槽的精度上限。传统的苏作工艺中,微型开槽常依赖特制的平口凿、三角凿以及各类微型铣刀。现代辅助下,高精度电动微雕笔或数控微型雕刻机常被用于初步定型,但最终修型仍需假以手工。工具刃口的锋利度需保持极高标准,任何微小的卷刃都会导致槽壁出现毛刺,进而影响后续镶嵌的平整度。此外,固定工件的夹具也需经过特殊设计,既要能稳固锁死门板局部区域,又要避免夹持力过大导致木材或漆面变形,这是保证微型开槽一致性的物理基础。
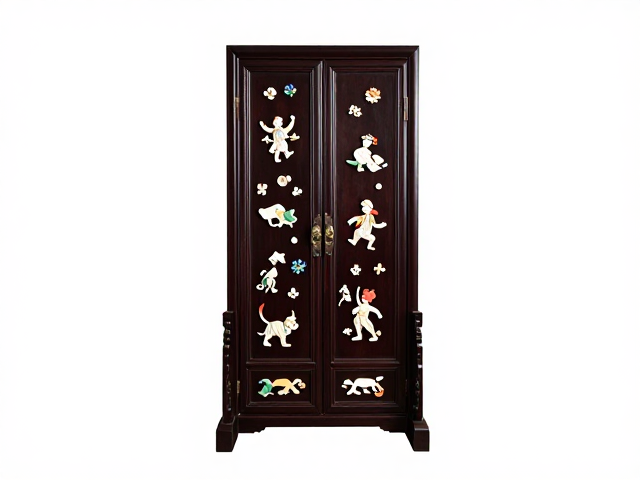
手工技法中的力度控制与轨迹微调
微型开槽的过程是对操作者手部稳定性的极致考验。在剔除多余材料时,工匠通常采用“浅层多次”的手法,即每次切入深度不超过0.5毫米,通过反复叠加切削来逼近最终尺寸。这种手法能有效避免一次性切入过深导致槽底不平或边缘炸裂。视线需高度聚焦于刃口与材料接触点,利用指尖感受刀具反馈的阻力变化,通过手腕的微幅调整来控制切削轨迹。对于弧形或曲线槽位,刀具需保持与表面垂直或按特定角度倾斜,利用旋转手腕带动刀具平滑过渡,确保槽位线条流畅自然。
除了力度,切削顺序与路径规划同样至关重要。面对复杂的图案开槽,工匠需遵循“先内后外、先难后易”的原则,优先处理结构复杂、容错率低的内部细节,进行边缘修整。在处理多孔或细小部件的嵌入槽时,需特别注意排屑问题,避免碎屑堆积影响观察或损伤槽壁。实际操作中,常借助放大镜或显微镜辅助作业,以便实时监测槽位深度与宽度的一致性。每一次下刀都是一次对材料物理特性的试探与顺应,唯有心手合一,才能在坚硬的材质上刻画出如丝般细腻的嵌入空间。
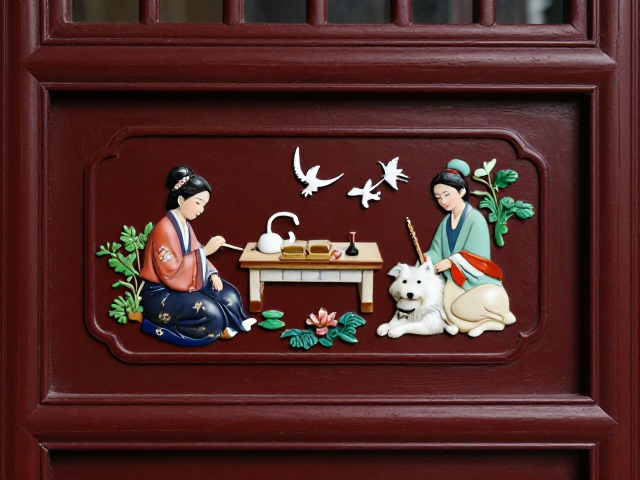
异质材料适配与槽位精修策略
百宝嵌的魅力在于多种材质共存的视觉张力,这也使得开槽工艺面临极大的变数。珍珠、玉石、象牙等材料硬度差异巨大,莫氏硬度从2到6不等,这意味着同一门扇的不同部位,开槽的刀具角度和进给速度必须动态调整。例如,处理较软的贝类材料时,槽壁需预留极小的余量以应对后续打磨,而处理高硬度石料时,则需确保槽底绝对平整,以提供严密的支撑面。工匠需根据材料特性,预先在废料上进行试切,确定最佳的切削参数,避免在成品上出现因参数不当导致的崩边或嵌入不稳现象。
开槽完成后的精修是决定成品档次的关键步骤。微型开槽后,槽壁往往存在肉眼难辨的微细划痕或不平,需使用极细的砂条、金刚石锉刀或手工油石进行修整。修槽时需保持刀具与槽壁成一定角度轻轻滑动,去除毛刺的同时不改变槽位尺寸。对于镶嵌后可能出现的细微缝隙,需利用同材质粉末混合大漆进行填补,待干燥后再次打磨抛光,使槽位与嵌入材料达到无缝衔接的效果。这一过程完全依赖工匠的经验判断与手感,无法通过标准化参数完全替代,是苏作百宝嵌工艺中极具人工智慧色彩的环节。