珐琅釉料的矿物属性与基础化学特性
画珐琅的核心在于对釉料的精准把控,其本质是将石英、长石、硼砂等无机矿物与金属氧化物着色剂混合后,经高温熔融形成的玻璃质涂层。不同基料的熔点差异直接决定了烧成温度区间,通常以铅硼釉为基底的作品,其软化点多集中在700至800摄氏度之间,这一温度区间能确保釉层充分流动并紧密附着于金属胎体,同时避免胎体变形。釉料的透明度与折射率会显著影响最终呈现的视觉层次,高透明度釉料常用于表现光影变化,而加入氧化锡等乳浊剂的白釉则能提供坚实的底色支撑,二者在工艺中需根据画面需求进行严格配比。
着色剂的化学稳定性是决定色彩持久性的关键因素,钴、铁、铜、锰、金等金属氧化物在不同氧化或还原气氛下会呈现截然不同的色泽。例如,钴蓝在低温下呈深蓝色,但在高温下可能因挥发或化学反应导致色调偏移;金红则需要极低的浓度和特定的烧制环境才能呈现出鲜艳的红色,稍有不慎便会发黑或褪色。工匠需依据釉料在高温下的物理状态变化,预判其冷却后的最终色泽,这种对材料化学属性的深刻理解,是避免烧制失败的基础前提。
胎体处理与底釉铺设的标准流程
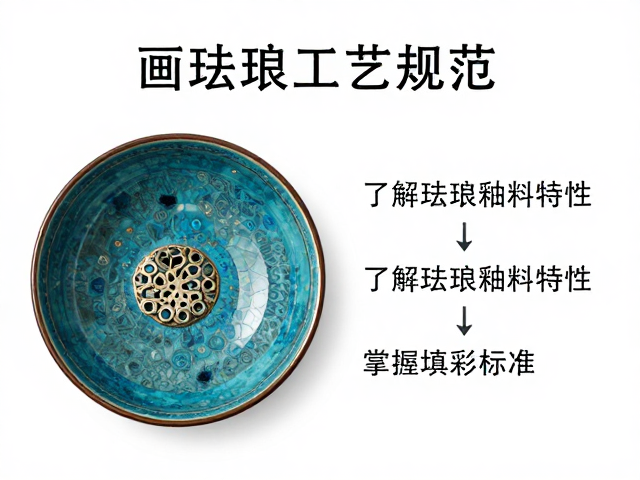
金属胎体的表面处理是画珐琅工艺中不可忽略的前置环节,铜胎或银胎在进入釉下之前,必须经过严密的打磨与酸洗,以彻底去除表面的氧化层、油污及杂质,确保胎体与釉料之间形成牢固的化学结合力。胎体表面的粗糙度需控制在微米级别,过大的粗糙度会导致釉层附着不均,出现砂眼或剥落,而过高的光滑度则可能降低附着力。在正式填彩前,通常需要先施以一层透明的底釉,这层底釉不仅起到隔离胎体与彩色釉料的作用,防止金属离子渗入彩釉导致变色,还能作为后续彩绘的均匀基底,提升色彩的鲜艳度。
底釉的烧制温度通常略高于彩釉,以确保其完全熔融并形成致密的玻璃相结构。烧制过程中,需严格控制窑内气氛,避免氧气含量过高导致胎体过度氧化或釉面产生气泡。底釉烧成后,表面应呈现均匀、无瑕疵的半透明或乳白色状态,任何微小的裂纹或杂质都可能成为后续彩绘的隐患。工匠需通过目视检查及轻微敲击听音等方式,初步判断底釉层的完整性,确认无误后方可进行下一步的填彩工序,这一阶段的严谨性直接决定了作品的最终寿命与美观度。
填彩工艺的技法规范与厚度控制
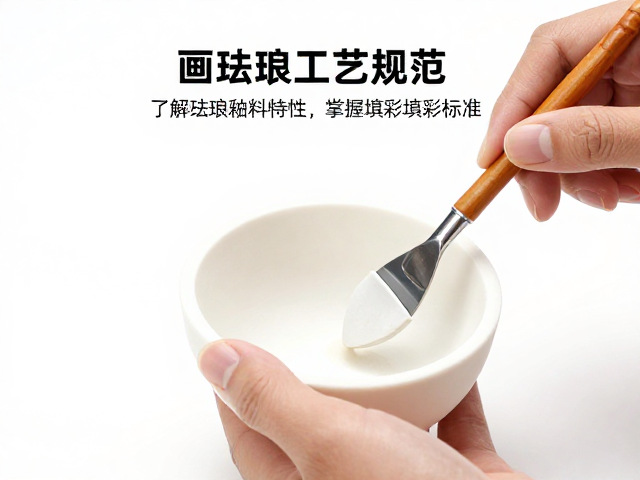
填彩是画珐琅最具表现力的环节,其核心在于对釉料颗粒粗细与铺陈厚度的精准控制。釉料通常需研磨至极细的粉末状态,并通过不同目数的筛网筛选,以确保线条流畅且无颗粒感。在施彩过程中,工匠使用特制的金属小铲或毛笔,将釉料粉末均匀铺陈于底釉之上,厚度通常控制在0.1至0.3毫米之间。过厚的釉层在烧制时容易因收缩率不同而产生裂纹或流釉,过薄则无法遮盖底釉,导致色彩暗淡无光。对于大面积平涂,需特别注意边缘过渡的自然性,避免出现明显的接痕或堆积。
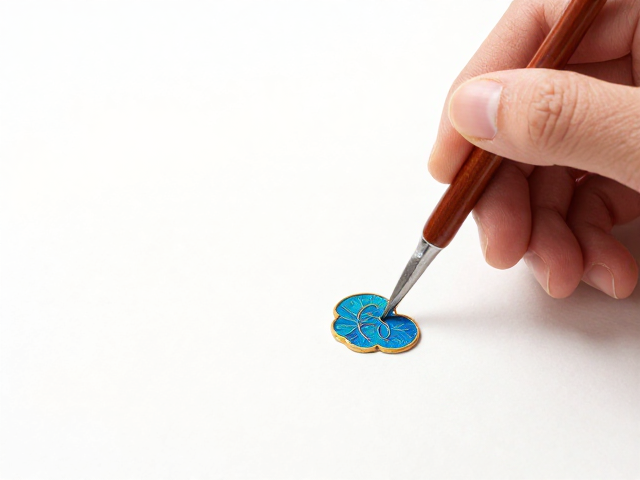
不同色彩的填彩顺序与技法也有严格规范,一般而言,浅色、透明色及低温色先烧,深色、不透明色或高温色后烧,以逐步叠加的方式构建画面的层次感。在绘制精细线条时,需保持手腕稳定,确保线条粗细均匀、边界清晰,不得出现断墨、晕染或溢出现象。对于需要表现立体感的部位,可采用“堆彩”技法,通过多层叠加釉料形成微凸效果,但需严格控制每层的厚度与烧制时间,防止因多次高温加热导致釉面起泡或开裂。每一次填彩后,都需经过仔细检查,确保无杂质混入,再送入窑炉进行固定烧制。
烧制温度曲线与成品检验标准
画珐琅的烧制并非一次性完成,而是需要经历多次入窑,每次烧制的温度曲线需根据釉料特性精确设定。通常采用阶梯式升温法,先以较低温度预热,排除釉层中的水分和有机挥发物,再缓慢升至目标烧成温度,使釉料充分熔融流动,缓慢冷却,以释放内部应力,防止釉面炸裂。烧制时间的控制至关重要,过短则釉料未完全熔融,色彩发枯;过长则釉料过度流动,导致图案模糊或变形。现代工艺中,虽使用电子温控窑炉,但工匠仍需凭借经验观察窑内火焰颜色及釉面反光情况,实时微调温度与时间,以确保最佳烧成效果。
成品检验是确保工艺规范落地的一道关卡,主要依据外观完整性、色彩准确度及附着力三个维度进行评估。外观上,要求釉面平整光滑,无砂眼、气泡、裂纹、流釉或缩釉等缺陷;色彩上,要求色调纯正、均匀,符合设计稿要求,无褪色、发黑或浑浊现象;附着力方面,需通过专业仪器或严格的物理测试,确保釉层与胎体结合牢固,无剥落迹象。此外,还需检查图案边缘是否清晰锐利,线条是否连贯流畅,整体画面是否具有预期的艺术效果。只有完全符合上述标准的作品,才能被视为符合画珐琅工艺规范的高质量成品。