外画吹制纹饰的预处理与工具选择
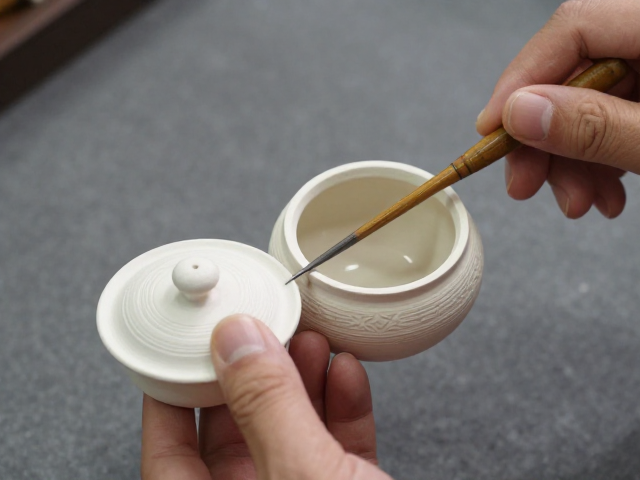
外画吹制工艺形成的纹饰表面通常带有细微的颗粒感或玻璃相残留,在需要进行磨口或修整壶盖匹配时,首要步骤是确认所用工具的材质与硬度。常用的研磨工具包括金刚石研磨盘、碳化硅磨石以及不同目数的砂纸。对于玻璃材质的吹制纹饰,硬质合金或金刚石磨头能更有效地去除多余材料,而陶瓷或紫砂胎体的吹制装饰则需根据釉面硬度选择相应的磨石,避免过度磨损导致纹饰脱落或表面粗糙度不均。
工具的选择直接决定了加工的效率与最终成品的细腻程度。高精度加工通常从粗磨开始,使用粒度较粗的磨石快速去除大部分干涉区域,随后逐步过渡到细磨阶段。这一过程中,磨石表面的平整度至关重要,若磨石本身存在凹陷或磨损不均,极易导致壶盖与壶口配合处出现漏光或卡滞现象。因此,在正式作业前,需对研磨介质进行简单的平整化处理,确保接触面的均匀受力。
磨口操作中的力度控制与轨迹规范
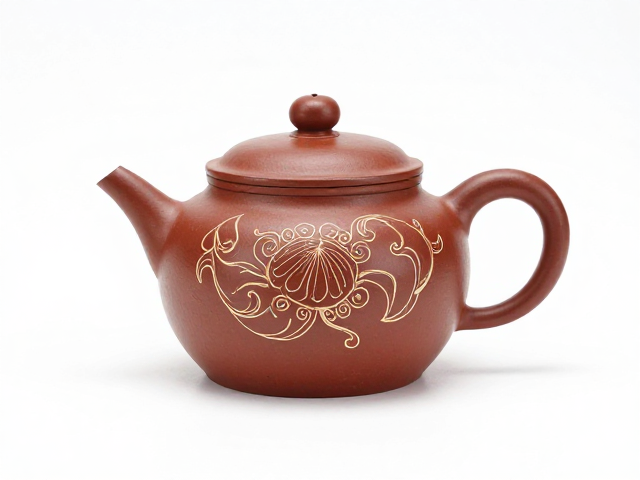
在实际打磨过程中,手劲的控制是决定配合精度的核心因素。操作时应保持手腕放松,以手掌根部为支点,利用小臂带动研磨工具进行匀速、小幅度的圆周运动或前后推拉。切忌使用蛮力垂直下压,因为外画吹制纹饰的附着力与胎体结合部可能存在微观差异,过大的压强会导致局部应力集中,进而引发釉面崩裂或胎体损伤。建议采用“轻触多频”的手法,通过高频次的轻微接触来逐步修正形状。
研磨轨迹的规范性有助于形成均匀的接触面。对于圆形壶盖与壶口,应严格遵循同心圆轨迹进行打磨,这能保证四周受力一致,避免出现单边过薄或过厚的情况。在打磨过程中,需定期停止操作,清洁研磨面及工件表面,观察接触点的变化。通过肉眼观察或借助红丹粉等显影材料,可以直观地判断纹饰表面的高点与低点,从而有针对性地调整研磨位置和力度,逐步缩小配合间隙。
壶盖与壶口的匹配验证技巧
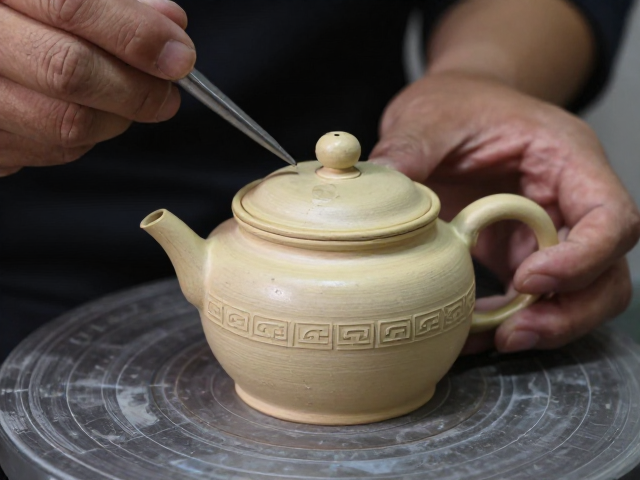
磨口完成初步修整后,需通过严密的匹配测试来验证加工效果。将壶盖置于壶口,轻轻旋转或按压,感受两者的贴合状态。理想的匹配状态应表现为转动顺滑无卡顿,且无明显的漏气声或光线透射。若发现某一点接触紧密而其他部位存在缝隙,需重新对该缝隙区域进行针对性打磨,而非整体盲目修整。这一过程需要极大的耐心,因为微小的偏差往往需要反复修正才能消除。
为了更精准地判断匹配度,可采用“水检法”或“纸片法”进行辅助验证。水检法即在壶盖与壶口接触面涂抹少量水,盖上后轻轻晃动,观察水膜是否均匀分布,若出现水珠聚集或断裂,提示该处存在间隙。纸片法则是将薄纸片夹在壶盖与壶口之间,盖上后尝试抽拉,若某处纸片难以抽出或完全无法抽出,说明该处配合紧密,反之则需进一步打磨。通过这些物理验证手段,可以客观地评估磨口质量,确保壶盖与壶口达到最佳的密封与配合效果。