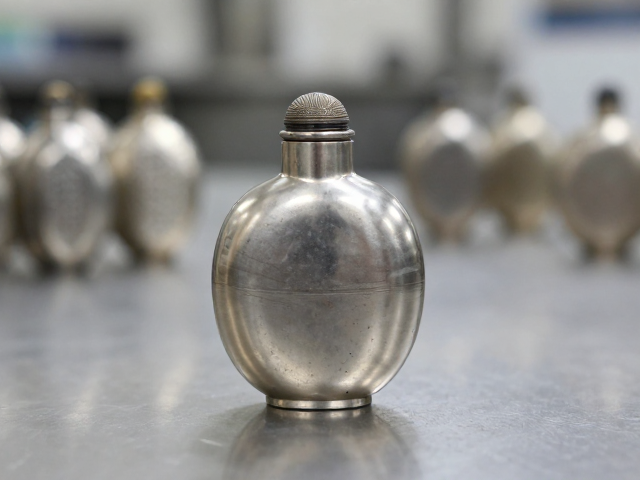
精密模具的诞生与失蜡法的核心逻辑
脱蜡铸造,亦称熔模铸造,其核心在于利用易熔材料制作出与成品形状一致的原始模型,再通过包裹耐火材料形成铸型,随后加热使内部模型熔化流失,从而获得与模型空腔完全一致的金属铸壳。在鼻烟壶的制作语境下,这一工艺并非简单的复制,而是对微缩空间内复杂立体结构的极致还原。工匠通常选用蜂蜡或合成蜡,通过手工雕刻或模具压制,制作出血丝般精细的纹饰和通透的镂空结构,这些蜡模是后续金属成型的“灵魂”骨架。
与传统砂型铸造相比,脱蜡铸造最大的优势在于其极高的尺寸精度和表面光洁度。由于蜡模表面能够完美复刻雕刻刀法的细微起伏,因此在去除蜡模后,金属铸件表面几乎无需经过大规模的打磨修整,能够保留原始设计的流畅线条。对于鼻烟壶这种体积小巧但结构复杂的器物,这种工艺确保了壶盖、壶嘴、壶身等部件在组装时能够达到严丝合缝的效果,避免了因铸造误差导致的松动或渗漏问题,是制作高精度金属工艺品的关键技术路径。
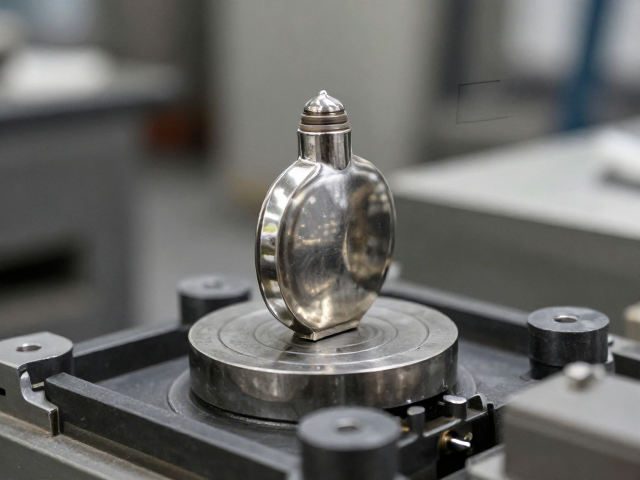
料器车间的耐火包裹与焙烧工艺
在蜡模检验无误后,进入关键的制壳环节。工匠将蜡模反复浸入含有二氧化硅、氧化铝等耐火材料的浆料中,随后撒上石英砂或氧化铝粉进行加固。这一过程通常需要重复多次,每一次浸渍和干燥都会增加壳层的厚度和强度,最终形成具有一定厚度的耐火外壳。对于鼻烟壶这类小型器物,壳壁的厚度控制极为讲究,过薄易在高温下破裂,过厚则影响热传导效率,增加金属收缩带来的缺陷风险。
焙烧是决定铸件成败的关键步骤。包裹好的壳模被放入高温窑炉中进行加热,温度通常需升至800至1000摄氏度。在这一过程中,内部的蜡模受热熔化并从底部排出,形成中空的型腔,同时耐火材料经过高温烧结,具备了足够的强度和透气性。焙烧过程中还需严格控制升温曲线,防止因温差过大导致壳模开裂。经过充分焙烧的壳模呈现出均匀的灰白色,内部洁净干燥,随时准备迎接高温金属液的注入,这一阶段的稳定性直接决定了最终鼻烟壶的成型质量。
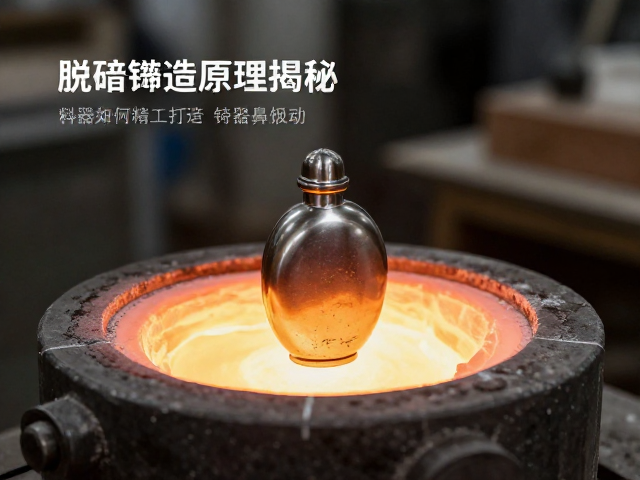
金属熔炼浇注与微观缺陷控制
金属原料的选择直接影响鼻烟壶的色泽与质感,常见的有黄铜、紫铜、银或合金材料。在熔炼阶段,金属需在感应炉或坩埚炉中加热至熔点以上,形成均匀的金属液。浇注过程要求一气呵成,金属液通过浇口系统快速填充至型腔。由于鼻烟壶壁厚普遍较薄,金属液在流动过程中极易因冷却过快而产生浇不足或冷隔现象。因此,车间需精确计算金属液的温度和浇注速度,确保其在凝固前能完整填充每一个细微角落,特别是壶盖内部的卡槽和壶身的浮雕细节。
浇注完成后,铸件需经历冷却、震动脱壳、切割浇冒口等工序。在这一阶段,质检人员会使用放大镜仔细检查铸件表面,识别气孔、砂眼或裂纹等微观缺陷。对于鼻烟壶而言,任何细微的气孔都可能破坏整体的视觉美感,甚至影响结构强度。若发现局部缺陷,需通过补焊或打磨进行修复,但修复过程需严格遵循原始工艺标准,避免因过度加工改变器物形态。这一阶段的严谨把控,确保了每一只鼻烟壶在物理性能上的可靠性。
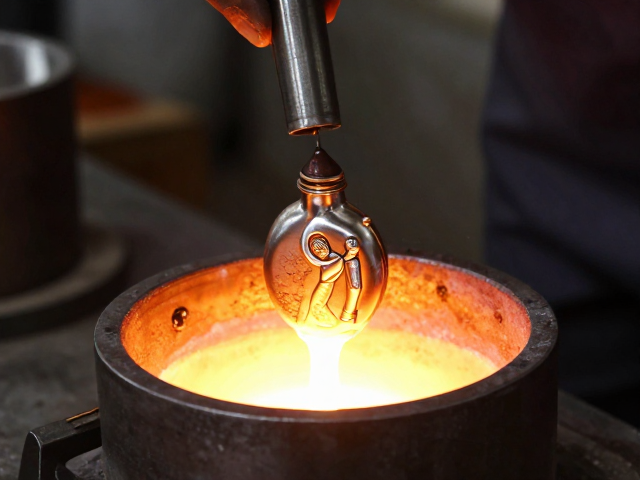
后期精修与表面处理的艺术升华
脱蜡铸造完成的金属鼻烟壶虽具雏形,但表面仍残留铸造痕迹,需经过精细的打磨和抛光才能呈现最终质感。工匠使用不同目数的砂纸或研磨膏,从粗磨到细抛逐步去除氧化皮和毛刺。对于镂空部分,需使用专用工具小心清理内部残留物,确保通透无遮挡。这一过程不仅是为了美观,更是为了提升器物的触感,使边缘圆润顺滑,符合人体工学持握需求。
表面处理决定了鼻烟壶的最终视觉效果,常见的工艺包括仿古做旧、鎏金、錾刻和镶嵌。例如,通过化学药水处理或手工打磨,可使铜质鼻烟壶呈现出深沉古朴的包浆感;而鎏金工艺则需在表面均匀覆盖金层,经火烤或打磨后呈现金光闪闪的效果。这些后处理工艺并非随意施加,而是需根据原始设计意图进行精准匹配,确保色彩、光泽与器型和谐统一。每一道工序都依赖于工匠的经验与手感,使得金属鼻烟壶在脱离模具后,依然能通过人工技艺获得独特的艺术生命力。