玻璃产地的地理分布与资源禀赋
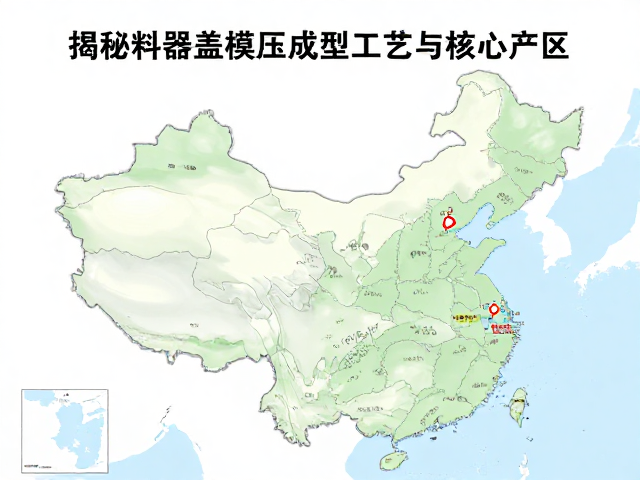
中国玻璃制造业的核心产区高度集中在山东、河北、河南以及广东等省份,这些区域的形成并非偶然,而是与当地丰富的石英砂、纯碱等基础原材料资源紧密相关。山东淄博作为著名的“北方瓷都”,其周边蕴藏着大量优质高岭土和石英矿,这为玻璃料器的生产提供了坚实的物质基础,使得该地区逐渐形成了从原料处理到成品制造的完整产业链。河北邯郸与邢台一带同样拥有得天独厚的矿产资源,低廉且稳定的原材料供应降低了生产成本,促使大量中小型玻璃工坊在此聚集,逐渐演变为国内重要的日用玻璃及工艺玻璃生产基地。
广东地区则凭借其沿海优势和发达的物流体系,在高端工艺玻璃领域占据重要地位,尤其是广州、佛山等地,吸引了大量关注精细工艺的设计型企业。这些核心产区并非孤立存在,而是通过长期的产业积淀,形成了各自鲜明的特色。山东产区偏向于厚重、传统的料器工艺,河北产区在标准化量产方面具备较强能力,而广东产区则在异形件和精细化表面处理上表现突出。这种基于资源与技术的地理分化,构成了中国玻璃料器产地溯源的基本版图。
料器盖模压成型的核心工艺流程
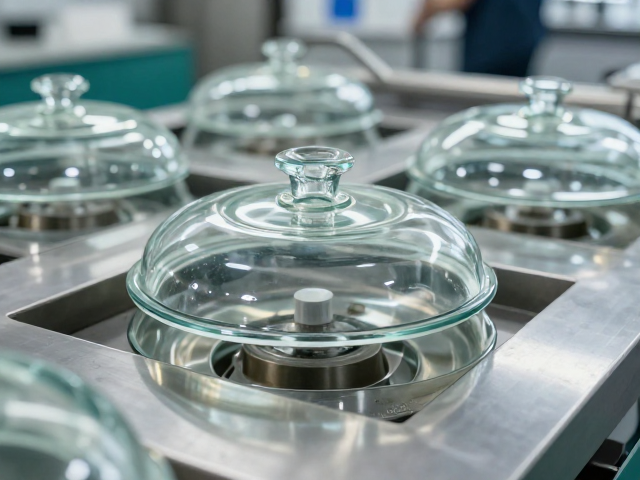
料器盖的模压成型是一项对温度控制要求极高的工艺,其核心在于将熔融状态的玻璃料通过模具压制出预定形状。制作过程中,工匠首先需要将玻璃原料在高温窑炉中熔化,形成均匀的玻璃液,随后利用特制的模具对玻璃液进行定型。这一过程对“料性”的控制至关重要,不同的玻璃配方具有不同的软化点和冷却速度,工匠需根据具体产品的厚度、弧度调整加热温度,确保玻璃在模具中能够均匀流动并完全填充型腔,避免出现气泡、裂纹或变形等缺陷。
模具的制作材料通常选用铸铁或特殊合金,其表面经过精细加工,以保证成品表面的光洁度和尺寸精度。在模压过程中,预热的模具与高温玻璃料接触,瞬间形成初步定型,随后通过机械压力或人工辅助完成最终塑形。脱模后的玻璃盖件需立即进入退火窑进行缓慢冷却,这一步骤旨在消除玻璃内部的热应力,防止成品因受力不均而自爆或碎裂。整个流程环环相扣,任何一环的温度波动或操作失误,都可能导致整批次产品的报废,因此对操作人员的技术经验有着极高的依赖。
核心产区的技术差异与工艺特征
不同产区的料器盖在工艺细节上存在着显著差异,这些差异主要体现在模具精度、表面处理方式以及后期修整工艺上。山东产区的传统工艺更保留了手工操作的痕迹,模具多由经验丰富的师傅根据经验打磨,使得成品在边缘处理上更具圆润感,但一致性相对较弱。相比之下,河北及广东部分现代化产区引入了数控加工中心制作模具,使得批量生产的料器盖在尺寸公差和几何精度上更加稳定,更适合标准化程度较高的应用场景。
表面处理方面,核心产区也呈现出不同的技术路径。部分产区注重保留玻璃天然的光泽与通透感,较少进行额外的打磨抛光,强调材质的原始美感;而另一些产区则倾向于通过喷砂、雕刻或电镀等二次加工手段,提升产品的装饰属性。这种技术路径的分野,直接影响了最终产品的市场定位。高精度模压与精细后处理结合的技术,常见于对外观要求极高的高端工艺品领域;而注重效率与成本控制的模压工艺,则更多应用于大众消费品领域。
行业现状与标准化发展
随着市场需求的多元化,玻璃料器盖的生产正逐步向标准化与规范化方向发展,但整体行业仍面临标准化程度不高、小作坊式生产占比较大的现状。目前,国内对于玻璃制品的安全标准主要集中在铅含量、耐温性及机械强度等方面,但对于工艺细节如模压纹理深度、边缘倒角尺寸等,尚缺乏统一的行业强制性规范。这导致不同产区、不同品牌的产品在外观质感和使用体验上存在较大差异,消费者难以通过单一指标判断产品质量。
部分领先产区的企业开始尝试建立内部质量控制体系,通过引入自动化检测设备监控模压过程中的温度曲线和压力参数,以减少人为误差。同时,行业协会及科研机构也在推动建立更细致的工艺评价标准,试图将传统经验转化为可量化的数据指标。然而,由于玻璃工艺的高度非标准化特性,完全替代人工判断尚不现实。未来,产地溯源与工艺标准的结合,将成为提升行业整体技术水平、增强消费者信任的重要路径,推动玻璃料器行业从粗放型制造向精细化制造转型。