玻璃雕刻阳刻的核心逻辑与表面处理
阳刻在玻璃工艺中表现为图案高于玻璃基底表面,其核心难点在于对材料去除量的精确控制以及边缘锐度的维持。与阴刻直接切入形成凹槽不同,阳刻需要保留图案轮廓,通过去除周围背景材料来凸显主体,这对操作者的力度感知和旋转控制有着极高的要求。操作前必须对玻璃表面进行严密的清洁与干燥处理,任何微小的油污或水渍都会导致磨料打滑,进而引发刻痕偏移或表面崩裂。
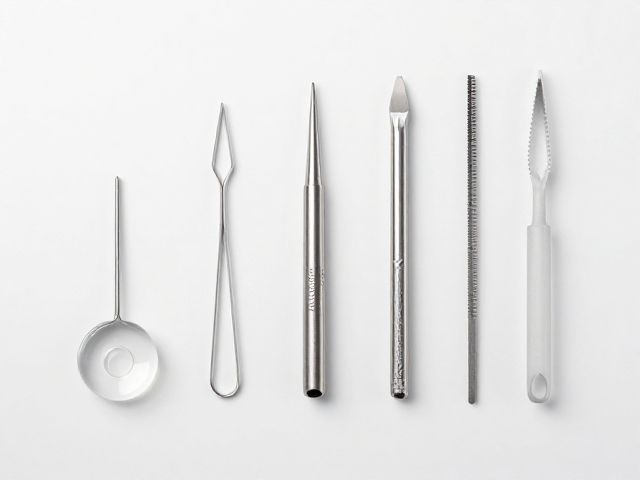
工具的选择直接决定了雕刻的成败,金刚石笔是进行精细阳刻最基础且高效的选择,其硬度远超玻璃莫氏硬度,能像铅笔一样在表面留下清晰轨迹。对于需要大面积去除背景的情况,金刚石磨头或碳化硅磨盘更为适用,它们能通过旋转切削快速降低背景高度,从而形成明显的立体落差。不同目数的磨头应配合不同的转速使用,低目数磨头负责快速成型,高目数磨头则用于边缘修整和表面平滑。
打孔工具的物理特性与场景匹配
玻璃打孔是一项高风险操作,普通金属钻头无法应对玻璃的高硬度和脆性,必须选用空心金刚石钻头或专用玻璃开孔器。空心钻头的金刚石颗粒烧结在管壁内侧,通过旋转摩擦切割玻璃,其内部中空结构便于冷却液进入,防止钻头过热炸裂。钻头直径的选择需严格对应设计孔径,常见规格从2毫米至20毫米不等,小孔径需配合低转速,大孔径则可适当提高转速以加快切割效率。
冷却系统是打孔过程中不可妥协的安全保障。干打极易导致玻璃因局部高温产生裂纹甚至瞬间碎裂,必须使用持续的冷却水或专用冷却液覆盖钻头与玻璃接触点。对于较厚的玻璃或高强度玻璃,建议采用低压慢速进刀的方式,让钻头逐步穿透,避免一次性深压造成钻头卡死或玻璃受力不均破碎。操作时保持钻头与玻璃表面垂直,任何倾斜角度都会导致钻孔偏心或边缘毛刺。
基础操作中的力度控制与路径规划
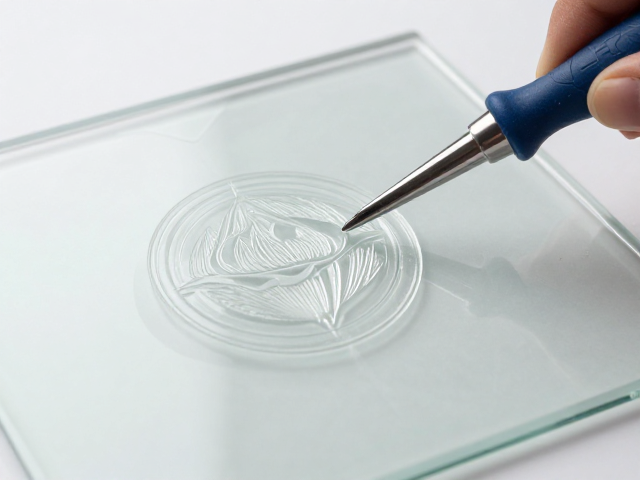
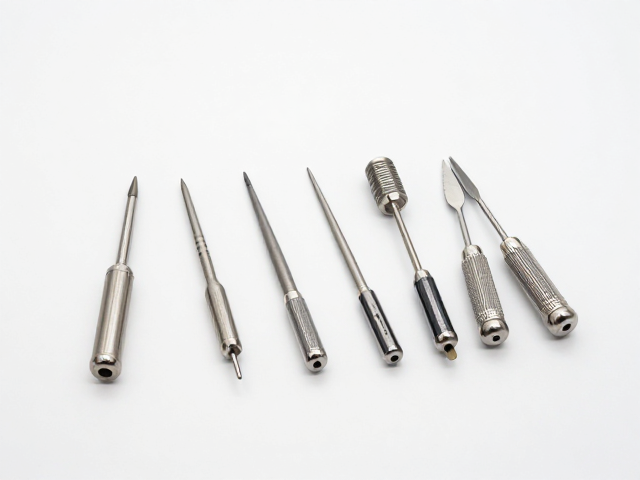
雕刻起始阶段,金刚石笔应以极轻的接触点定位,确认位置无误后再施加稳定且均匀的压力。阳刻的线条深度通常控制在0.5至2毫米之间,过深容易引发应力集中导致整块玻璃破裂,过浅则立体感不足。运笔过程中,手腕需保持放松,利用小臂带动手部进行长线条的平滑移动,遇到转角处应减小压力并放慢速度,通过微小的圆弧过渡避免直角崩边。
路径规划应遵循“先内后外、先细后粗”的原则。先完成图案内部细节的雕刻,确保核心结构的完整性,处理外围背景的大面积去除。大面积背景去除时,可采用断续式切削,即磨头在表面移动一段距离后抬起,重新定位后再进行下一段切削,这样能有效分散热量和机械应力。操作过程中需频繁检查刻痕深度和边缘状态,及时调整磨头角度或更换磨头,确保整体作品的视觉一致性。