台钻脱蜡铸造的核心原理与工艺流程
台钻脱蜡铸造并非传统意义上的机械加工,而是一种利用液态金属填充蜡模型腔后,经高温焙烧去除蜡料形成空腔,再注入熔融金属成型的精密铸造技术。在这一流程中,蜡模的质量直接决定了最终铸件的内腔精度与表面光洁度。操作者通常使用专用蜡料,通过高压注蜡机或手工注入硅胶模具,形成预定形状的壶盖蜡模。随后,将蜡模组合在铸道上,包裹耐火材料形成整体型壳。这种工艺能够完美复刻复杂曲面,尤其适合壶盖这种需要极高配合精度的部件。
型壳的制作是决定铸造成败的关键环节。将注好蜡的模具进行脱模后,需反复涂刷多层耐火涂料并撒布石英砂或氧化铝粉,经固化形成具有一定强度的陶瓷外壳。此时,蜡模仍保留在型壳内部。通过高温焙烧炉加热,蜡料熔化流出,在型壳内部留下与壶盖形状完全一致的负形空腔。这一过程不仅去除了蜡模,还使型壳具备足够的耐高温性能,以应对后续金属液的注入。整个物理形态的转换,从固态蜡到中空陶瓷腔体,为金属液的流动提供了精确的几何边界。
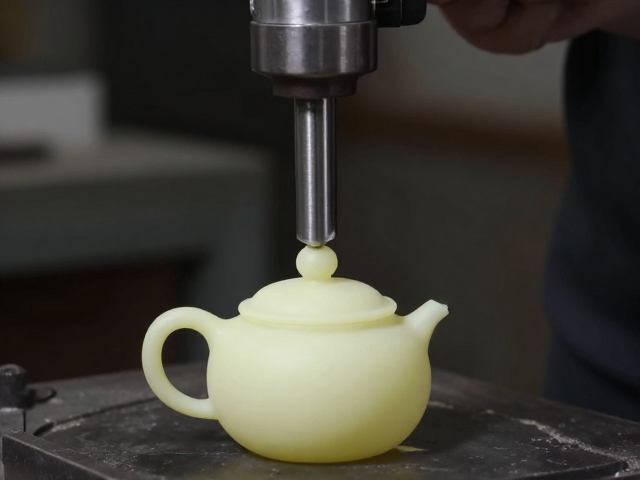
利用台钻进行壶盖精准加工的技术细节
在铸造过程中,台钻主要扮演着定位与辅助加工的角色,而非直接切削金属。对于壶盖的精准加工,核心在于确保铸帽(即壶盖与壶身配合的凸起部分)与壶盖主体的同心度。操作时,需将冷却后的壶盖毛坯固定在台钻工作台上,使用专用夹具进行夹持,防止因振动导致位置偏移。台钻的高刚性立柱和精密主轴,能够保证钻头或打磨头在垂直方向上的绝对稳定,这对于后续对铸帽中心孔或装饰性孔位的加工至关重要。
精准加工的实现依赖于严密的尺寸控制与误差补偿。在铸造前,蜡模的制作需经过精密模具控制,确保壶盖与壶盖的间隙符合设计公差,通常这一间隙控制在微米级别,以保证壶盖能顺畅旋转且不漏气。在台钻操作中,若需对壶盖边缘或中心进行二次修整,需选用合适的刀具,并根据金属材质调整转速与进给量。例如,紫砂或合金材质对刀具磨损较大,需频繁检查刀具状态,避免因刀具崩口导致加工面出现毛刺或尺寸超差。每一次钻孔或打磨,都需通过千分尺或游标卡尺进行实时测量,确保加工后的尺寸严格落在允许范围内。
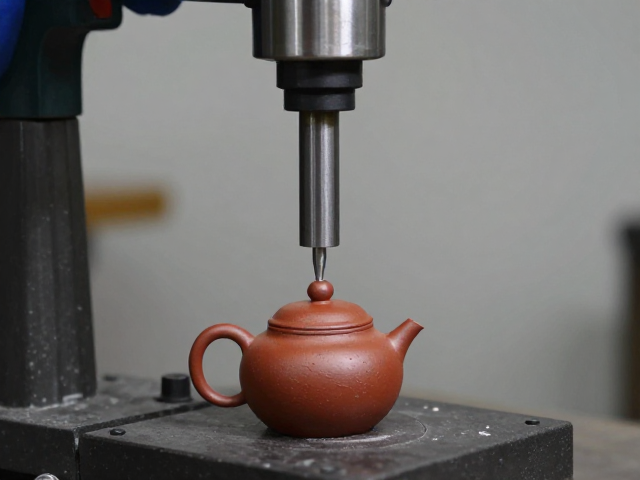
壶盖与壶身配合的精密度控制策略
壶盖与壶盖的配合精度是评判壶具工艺水平的核心指标,这一指标直接反映了脱蜡铸造与后续加工的综合水平。在理想状态下,壶盖放入壶身后应能自然贴合,无明显晃动,且盖沿与壶口之间保持均匀的缝隙。为了实现这一目标,铸造过程中需严格控制金属液的浇注温度与冷却速度,以减少因收缩不均导致的变形。型壳的焙烧温度曲线也需精确设定,以消除内应力,防止壶盖在冷却过程中发生翘曲。
实际生产中,常采用“试配”与“修配”相结合的方法来优化配合度。铸造完成后的壶盖毛坯,需经过多轮打磨与修整。操作者使用不同目数的砂纸,从粗磨到精磨,逐步消除铸造表面残留的氧化皮及微小缺陷。在此过程中,需不断将壶盖与壶身进行试装,观察接触面的贴合情况。若发现局部接触不良,需针对性地进行局部打磨,而非整体大幅调整。这种 iterative(迭代式)的加工方式,能够最大限度地保留壶盖原有的几何特征,同时提升配合的平滑度与稳定性,最终实现“严丝合缝”的效果。