胎土选料与研磨精度的决定性作用
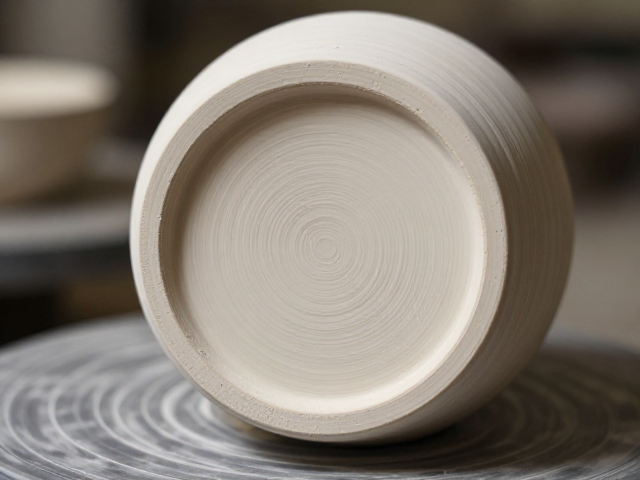
陶瓷胎质的细腻程度直接取决于原料的矿物组成及加工工艺中的研磨细度。高岭土、瓷石等基础原料在经过破碎、淘洗后,需通过球磨机进行长时间研磨,使颗粒粒径控制在微米级别。这一过程不仅去除了石英、长石等粗颗粒杂质,更让不同矿物成分达到分子级别的均匀混合。若研磨不足,胎体中残留的粗颗粒会在烧制过程中形成气孔或晶界缺陷,导致表面粗糙、吸水性异常,进而影响最终釉面的平整度。
现代陶瓷工业中,除铁设备和磁选技术的应用进一步提升了胎泥的纯净度。铁元素在高温下易形成黑点或黄斑,严重影响胎质的白度和致密性。通过强磁分离去除微量铁杂质,配合真空练泥工艺挤出空气,使得胎体结构更加紧密均匀。这种高密度的胎体在后续成型和烧成过程中,热应力分布更为均匀,减少了因收缩不均导致的变形或开裂,为底款印章的清晰压印提供了稳定的物理基础。
成型工艺对底款压印精度的影响
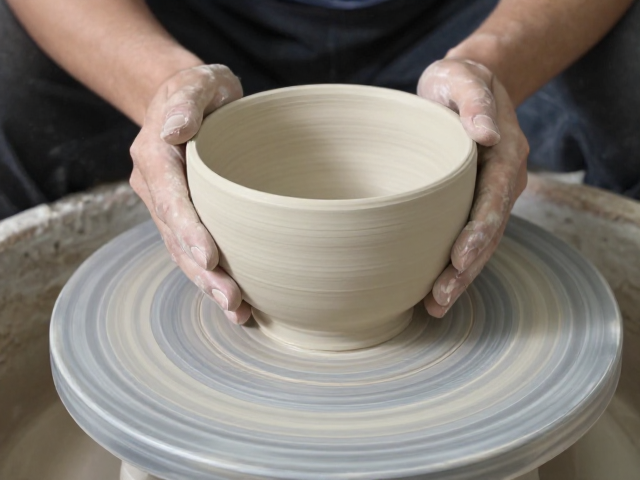
手工拉坯或机械压坯过程中,胎泥的含水率与可塑性直接决定了底款印章的附着质量。过高的含水率会导致胎体过软,印章压入时边缘模糊、易塌陷;而过低的含水率则使胎体过硬,印章难以深入,导致字迹浅淡或缺笔。经验丰富的制坯师傅通常会根据季节温湿度调整泥料状态,确保胎体处于最佳“软硬度”区间,以便在印坯环节获得轮廓分明、深浅一致的底款印记。
注浆成型工艺在标准化生产中更为常见,其胎体厚度均匀,表面光洁度高,有利于底款线条的精准呈现。在注浆后未干透的“皮革硬度”阶段进行底款压印,能够最大程度保留印章细节。此时胎体具有一定的支撑力,同时具备足够的塑性变形能力,使得印章的阴文或阳文能清晰嵌入胎面。若压印时机不当,如在过湿时压印,泥料会回填填补字迹;过干时压印,则易造成胎体崩裂或字迹飞边,直接破坏底款的清晰度。
烧成温度曲线与胎釉结合状态
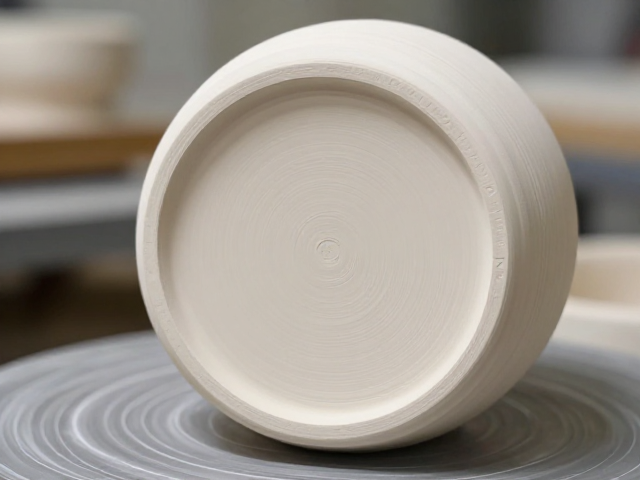
陶瓷烧制过程中的升温曲线对胎质烧结程度起着关键作用。在氧化或还原气氛下,随着温度升至1200℃至1400℃区间,胎体内的矿物发生复杂的物理化学变化,颗粒间发生液相烧结,气孔率降低,胎体逐渐致密化。这一过程称为“玻化”,胎体越接近完全玻化,其硬度越高,结构越稳定。底款区域因有印章压痕,局部应力集中,若烧成温度控制不稳,可能导致该区域釉层流动异常或胎体微裂,进而模糊底款边缘。
冷却阶段的速率控制同样不可忽视。快速冷却可能导致胎体内部产生热应力,引发微裂纹,这些微观缺陷在宏观上可能表现为底款周围的光泽差异或细微晕染。慢速冷却有助于消除内应力,使胎体结构更加稳定。此外,釉料的配方与烧成温度需匹配,合适的釉层厚度和流动性能覆盖胎体表面,形成光滑的保护层。若釉层过厚或流动过大,可能漫延至底款区域,造成字迹模糊;反之,釉层过薄则无法掩盖胎体瑕疵,影响整体视觉效果。
底款清晰度与胎质微观结构的关联
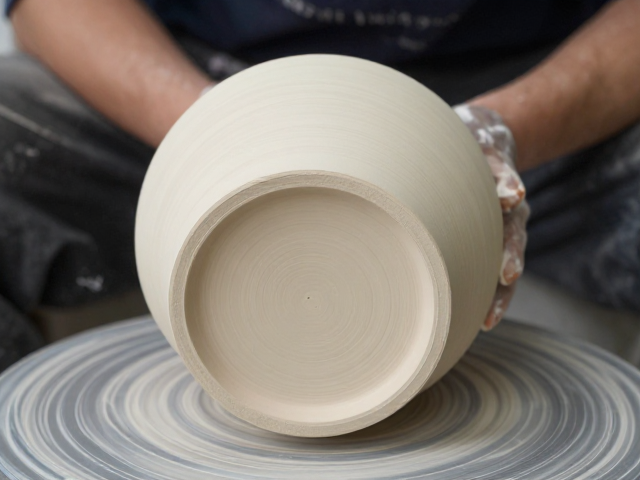
高净度、细颗粒的胎体在烧成后具有更少的孔隙和更均匀的晶相结构,这使得釉面更加平整光滑。底款通常压印在未施釉或局部施釉的胎体表面,其清晰度依赖于胎体表面的微观平整度。若胎质粗糙,表面存在大量微小凹凸,底款线条会被这些微观缺陷切割或填充,导致字迹边缘毛糙、不锐利。因此,胎质的细腻程度是保证底款线条流畅、边界清晰的前提条件。
底款印章的材质与硬度也会影响压印效果。金属或硬质石材印章能提供更稳定的压力分布,确保字迹深度一致。在胎质细腻的基础上,印章与胎面的紧密接触能够形成清晰的接触界面。烧成后,由于胎体致密,釉层在底款周围形成均匀的玻璃相覆盖,不会因胎体疏松而渗入字迹内部。这种致密的胎釉结合状态,使得底款在历经高温洗礼后,依然能保持锐利的边缘和深邃的立体感,成为鉴别陶瓷年代与工艺特征的重要依据。