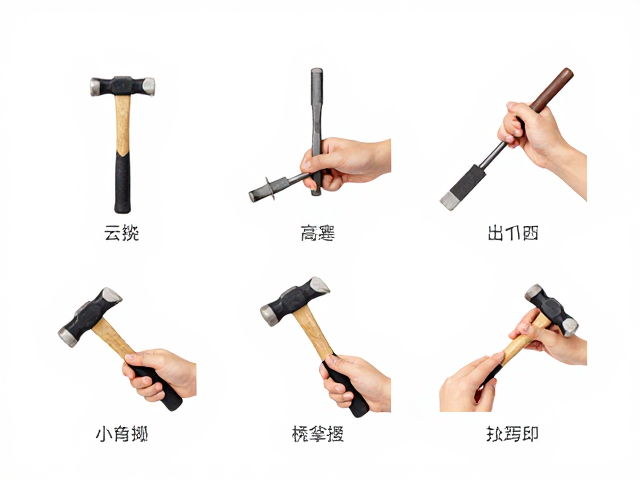
錾子的基础分类与物理特性
錾子作为金属加工与石材雕刻中的核心手工工具,其核心差异主要体现在刃口角度、材质热处理以及整体几何形态上。常见的平錾、扁錾、油槽錾及菱形錾,各自承担着不同的切削任务。平錾用于铲削平面或切断金属,其刃口宽度通常在5至20毫米之间,刃角一般保持在60°至70°,以确保足够的强度和切削效率。扁錾则多用于錾切沟槽或修整曲面,刃宽较窄,角度略小于平錾,约为50°至60°,这种设计减少了切削阻力,使操作更加跟手。
材质方面,优质碳素工具钢(如T7、T8)或合金工具钢(如9CrSi)是主流选择,经过淬火和低温回火处理后,硬度通常保持在HRC55至H60之间。这一硬度区间既能保证刃口锋利耐用,又避免了因过硬导致的崩刃风险。若使用高速钢或硬质合金制成的錾子,虽耐磨性极佳,但韧性相对降低,需配合更轻柔的敲击手法,以防受力不均造成断裂。
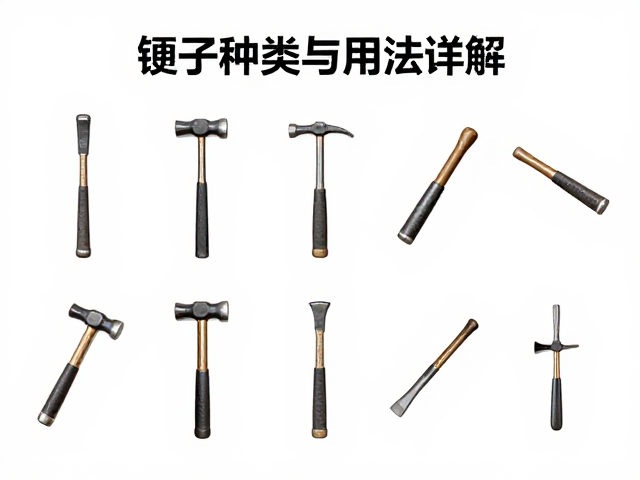
小锤锤揲的核心技巧与发力逻辑
锤击的精准度直接决定了錾削的质量,小锤的选择与握持方式至关重要。传统上,敲击錾子的手被称为“从动手”,需松握锤柄,利用手腕的弹性而非手臂肌肉的力量进行挥动。这种“甩腕”动作能产生稳定的冲击力,减少震动传递至手部,降低长期作业带来的疲劳与损伤。锤头重量通常在100克至300克之间,过轻则切削效率低,过重则难以控制精度,需根据工件材质和錾子尺寸灵活调整。
敲击点必须准确落在錾子顶部中心,避免偏斜导致錾子滑脱或刃口崩裂。初学者常犯的错误是瞪眼注视錾子刃口,正确的视角应是余光观察錾子顶部与锤头接触点,同时余光余光扫视切削区域,形成“看锤不看刃”的视觉焦点。这种技巧能显著提升敲击的跟手性,使每一次锤击都精准有力,实现“锤起锤落,一气呵成”的操作节奏。
实操中的角度控制与进给策略
在实际操作中,錾子与工件表面的夹角是决定切削深度的关键参数。对于平錾铲削,刃口与工件表面夹角通常保持在5°至15°,角度过大易切入过深导致卡刀,角度过小则难以切入,产生滑擦现象。操作时需保持錾子身与工件表面平行,通过手腕微调角度,确保切削面均匀平整。对于需要切断金属的情况,如錾切钢板,角度需增大至30°至45°,以集中切削力,加速断裂过程。
进给策略需遵循“少量多次”的原则,每次錾削深度控制在0.5至2毫米,视材料硬度而定。硬质合金或高碳钢需减小进给量,增加敲击频率;低碳钢或软铝则可适当增加进给,提高效率。在錾削沟槽时,需先錾出台阶,再逐步向深处推进,避免一次性深入导致錾子卡死。对于曲面加工,需不断调整錾子角度,保持刃口与曲面切线一致,通过连续、均匀的錾削动作,获得光滑平整的曲面效果。
安全规范与工具维护要点
金属切削过程中产生的飞屑具有较高温度和尖锐边缘,操作人员必须佩戴防护眼镜和手套,防止飞溅物伤害眼睛或划伤手部。工作区域应保持整洁,清除周围杂物,避免錾子滑脱时造成意外事故。对于大型或重型工件,需确保其稳固夹持,防止因振动或受力不均导致工件移位或脱落,引发人身伤害。
工具维护直接影响錾子的使用寿命和加工质量。每次使用后,需用钢丝刷清除刃口残留的金属屑,涂抹防锈油保存,防止氧化生锈。刃口变钝时,应及时用磨石或砂轮修磨,保持刃口锋利。修磨时需保持原有的刃角,避免角度改变影响切削性能。对于高频使用的錾子,需定期检查顶部是否有“蘑菇头”现象,即因锤击产生的金属翻边,需用砂轮磨平,防止翻边脱落伤人或影响锤击精度。