雕刻专业解析:如何实现膛壁均匀与比例协调
在精密雕刻与手工技艺的领域里,膛壁均匀度与整体比例的协调性直接决定了作品的最终质感与结构稳定性。所谓膛壁均匀,指的是在镂空、挖凿或内部结构处理过程中,内壁厚度的一致性以及表面光洁度的连贯性。这并非简单的减法操作,而是对材料内部应力分布与刀具受力反馈的精准控制。工匠需要在进刀前对木材、玉石或金属的纹理走向进行严密的预判,通过观察材料天然的瑕疵与密度差异,动态调整切削角度。当刀具切入材料时,手腕需保持极小的振幅,利用杠杆原理而非蛮力进行剥离,从而避免因受力不均导致的壁厚突变或局部崩裂。这种对微观层面的掌控,是基础技艺中最为考验耐心的一环。
比例协调则关乎作品的视觉重心与力学平衡,它要求创作者具备严密的几何空间思维。在确立初始形态时,需严格遵循黄金分割或特定的对称轴逻辑,确保各个部件之间的尺寸关系符合视觉美学。例如,在处理立体雕刻的颈部与躯干连接处,或器皿的口沿与底足之间,必须计算出严丝合缝的过渡曲线。这需要通过反复的等比例放样与阶段性测量来实现,而非依赖肉眼直觉。每一刀的深浅、每一处弧度的转折,都需要在三维坐标系中找到确切的位置,使得整体形态在视觉上舒展自然,在结构上稳固可靠,避免出现头重脚轻或局部突兀的失衡感。
工艺技法与工具选择的协同效应
实现高精度的膛壁处理,工具的选择与状态维护起着决定性作用。传统手工雕刻中,平口凿、圆口凿与三角凿的组合使用需根据膛壁的曲率变化进行切换。刀具的刃口角度通常维持在25至30度之间,这一角度能在保证切削效率的同时提供足够的支撑力,防止刀具在深膛作业中发生打滑或偏斜。现代工艺中,小型旋转锉与微型铣刀的应用进一步提升了内壁处理的精度,但核心逻辑不变:刀具必须保持极度锋利。钝化的刃口会产生挤压效应,导致材料纤维撕裂或表面毛糙,进而破坏膛壁的平滑度。因此,频繁的研磨与刃口检查是作业过程中的常态,确保每一毫米的切削都干净利落,这是维持壁厚一致性的物理基础。
在操作手法上,分层卸料与螺旋式推进是保障比例协调的关键策略。面对大块材料的内部掏空,切忌一次性切入过深,通常建议采用由浅入深、分阶段修整的方法。每一层的切削厚度控制在毫米级别,通过不断测量与比对,逐步逼近最终的设计尺寸。这种“减法”的累积过程,使得工匠能够随时纠正因材料内部应力释放导致的形变。同时,利用卡尺、深度尺等精密量具进行实时数据反馈,将抽象的视觉比例转化为可量化的数值标准。通过不断修正刀具轨迹,确保内壁与外轮廓之间的等距关系,从而在物理形态上锁定比例协调,避免主观判断带来的误差累积。
材料特性对成型效果的深层影响
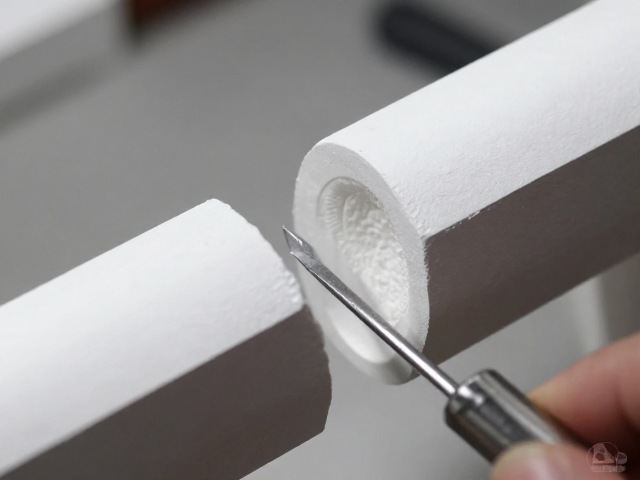
不同材质的物理属性会显著影响膛壁均匀度的实现难度与比例控制的方式。以木材为例,其纤维结构的方向性极强,顺纹切削与逆纹切削所需的力度与角度截然不同。在雕刻木质器物时,工匠需严格遵循木纹走向规划膛壁的处理路径,避免在纹理交错处强行切削导致崩茬。对于硬度较高的石材或金属,其脆性特征要求刀具具有更高的刚性,且切削节奏需更为稳健,以防局部应力集中引发隐性裂纹。材料的密度不均也是一大挑战,内部可能存在砂眼、节疤或密度差异,这些隐性变量会直接反映为壁厚的波动。因此,充分的材料预处理与内部缺陷排查,是确保后续工艺顺利执行的前提条件。
表面处理与后期修整是统一膛壁均匀性与比例协调的环节。经过粗加工与精加工后,膛壁表面可能残留细微的刀痕或微小的厚度偏差,这些细节需要通过刮刀、砂纸或抛光工具进行精细化处理。这一过程不仅是美观性的提升,更是对结构完整性的再次确认。通过指尖的触觉反馈,工匠能感知到壁面的细微起伏,进而进行针对性打磨。在处理比例协调方面,后期修整需特别注意边缘线条的流畅度,确保各部件连接处的过渡自然柔和,无明显接痕或突兀转折。这种对细节的极致追求,使得作品在静态展示中呈现出动态的平衡感,既符合力学逻辑,又契合视觉审美,最终达成技艺与艺术的统一。