阳刻錾子的基础分类与刃口特征
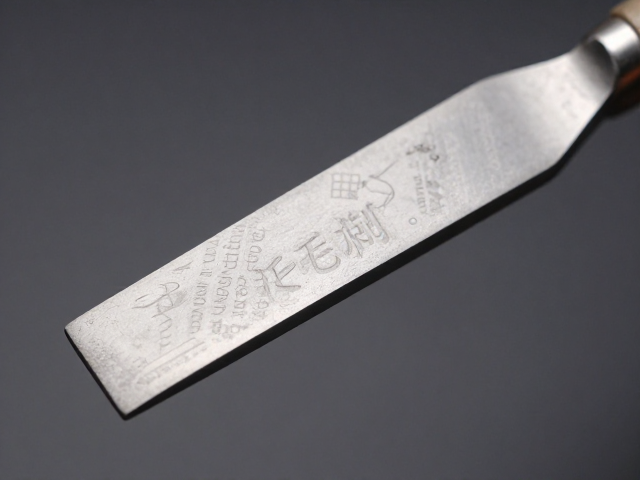
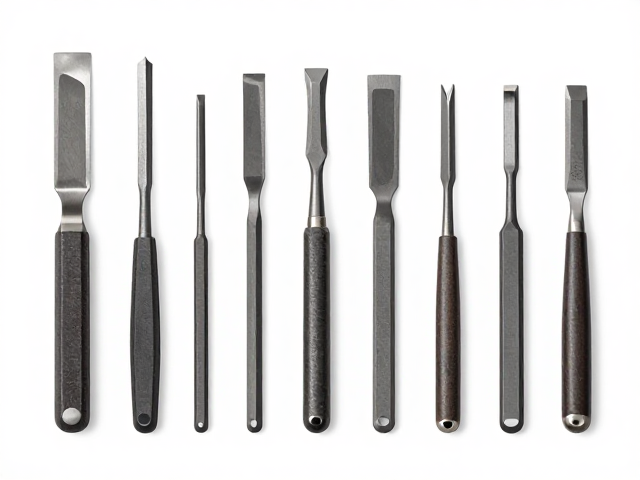
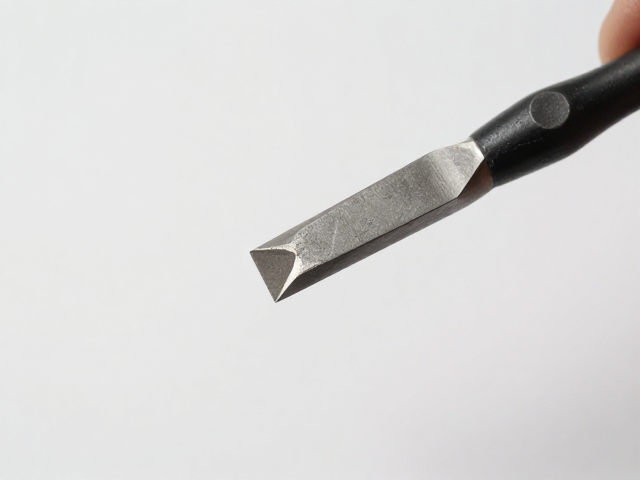
阳刻錾子主要用于在金属表面凸起线条或文字,其核心差异体现在刃口角度与宽度。常见的规格分为平口、圆口和三角口三种基础形态,其中平口錾子刃面较宽,适用于大面积铺底或粗犷的线条勾勒;圆口錾子刃端呈半圆形,能处理圆润饱满的纹样,是制作花卉、云纹等曲线题材的主力工具;三角口錾子则拥有锐利的V型刃口,专门应对精细文字或需要深刻下刀的几何图形。不同刃口在接触金属时的受力点不同,平口接触面积大,阻力相对均匀,而三角口接触点集中,更容易形成清晰的边界。
在实际作业中,刃口的锋利度直接决定了金属变形的质量。新制的錾子通常经过高温淬火与低温回火处理,确保硬度与韧性平衡。使用时需观察刃口是否有卷边或崩缺,细微的瑕疵会在金属表面留下不可逆的压痕。对于高精度金银细工,匠人常根据金属厚度调整錾子角度,薄料宜用小角度轻击,厚料则需较大角度以提供足够的排屑空间。这种对工具物理特性的精准掌控,是避免金属开裂或变形的基础。
边缘毛刺的成因分析与预处理策略
边缘毛刺的产生主要源于金属在錾刻过程中的塑性变形与撕裂。当錾子切入金属时,材料会被挤压至刃口两侧,若力度控制不当或錾子角度过平,挤压出的金属堆积便形成粗糙的毛刺。此外,金属内部的应力分布不均也会导致局部撕裂,特别是在处理硬态合金时,这种现象更为显著。毛刺不仅影响成品的光洁度,后续打磨还可能破坏已形成的纹样结构,因此预处理至关重要。
在正式錾刻前,金属板材需经过严密的退火与酸洗处理,以消除内应力并去除氧化层。退火后的金属延展性提升,能减少因材料脆性导致的崩裂。同时,工作台面的平整度会直接影响錾刻效果,使用专业的皮垫或沥青板作为支撑,能吸收部分冲击力,使金属下沉更均匀。对于已经产生轻微毛刺的作品,在后续工序中需采用细目砂纸配合润滑剂进行干磨,避免水分渗入金属缝隙导致氧化变色。
高效去刺的錾刻技巧与操作细节
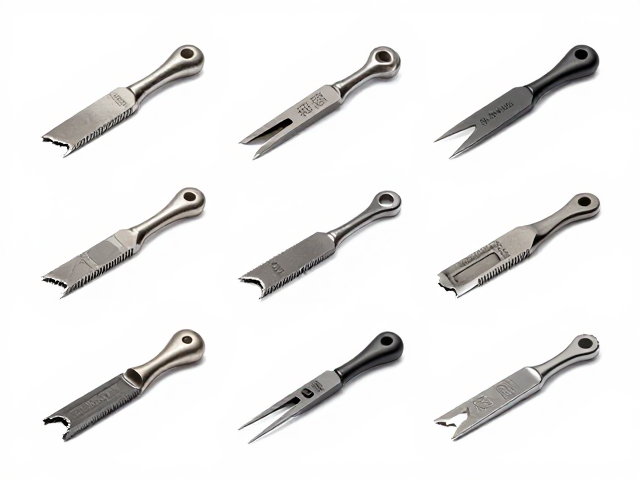
处理边缘毛刺的核心在于“顺纹錾刻”与“角度修正”。在錾刻线条末端时,不应直接垂直下锤,而应在接近终点时略微抬起錾子,使刃口呈斜向滑出,这样能引导金属自然收口,减少堆积。对于长线条,可采用分段錾刻法,每段之间预留微小重叠区,用圆口錾子轻轻压实接缝处,使过渡平滑。操作时锤击力度需保持均匀,避免忽轻忽重导致金属局部过度拉伸。
对于已经形成的顽固毛刺,可采用“修口”技法。选用刃口更薄的修边錾子,以极小的角度(约15-30度)轻轻刮削毛刺根部。此过程需借助放大镜观察,确保只去除多余金属而不损伤主体纹样。对于大面积平整区域的毛刺,可使用细齿锉刀进行单向修整,锉刀方向应与纹理方向一致,避免交叉锉痕。操作时保持手部稳定,利用手腕的微小抖动传递力量,而非依赖手臂的大幅度挥动。
后期精修与表面光洁度提升
錾刻完成后的表面状态往往需要经过精细打磨才能达到理想效果。推荐使用不同目数的砂纸,从600目逐步过渡到1000目、1500目,每换一种砂纸都需彻底清除上一道工序留下的划痕。对于复杂纹样的凹陷处,可使用包裹着砂纸的木条或专用打磨棒进行局部处理,确保细节不被遗漏。打磨过程中需定期喷水润滑,防止金属屑堵塞砂纸孔隙,影响切削效率。
抛光阶段可采用羊毛轮配合抛光蜡,通过旋转摩擦使金属表面产生镜面效果。对于高浮雕作品,需注意抛光轮的转速与压力,过快或过大的压力可能导致纹样边缘变钝。对于哑光或拉丝效果的成品,则需使用百洁布或细砂布进行定向打磨,形成均匀细腻的纹理。最终检查时,应在自然光下多角度观察,确保无遗漏的毛刺或划痕,保证整体质感的统一与和谐。