脱蜡铸造的核心原理与工艺流程
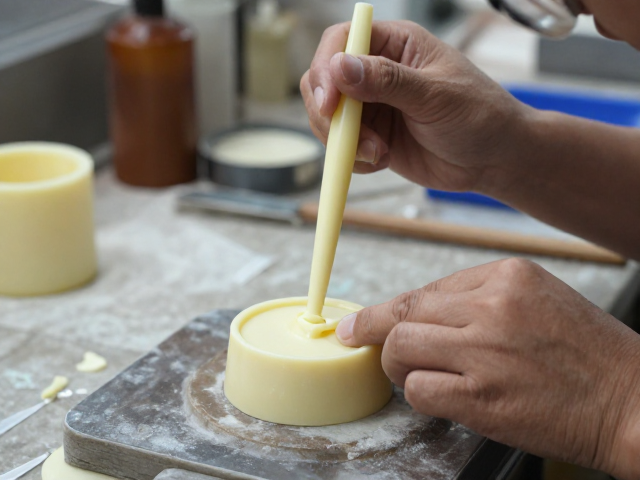
脱蜡铸造,又称失蜡法,是一种利用蜡模可熔失的特性来形成复杂金属铸件的精密加工技术。其核心逻辑在于“先有蜡模,后有铁水”,通过在固体蜡模表面反复涂挂耐火材料形成型壳,随后加热使内部蜡料熔化流出,最终在留下的空腔中注入熔融金属,冷却后打破型壳即可得到预定形状的金属制品。这一工艺特别适用于形状复杂、精度要求高或难以通过传统模具加工的艺术品及精密零件。
在实际操作中,工匠首先需要根据设计图纸制作出等比例的蜡模,这一步骤直接决定了成品的外观细节。制作时通常采用注射成型的方式,将加热融化的蜡料注入硅胶模具中,待其冷却定型后取出。蜡模具有良好的流动性和可塑性,能够完美复刻设计中的细微纹路,如传统工艺品中的龙凤纹饰或现代设计中的几何切面,为后续铸造提供高精度的母本。
型壳制作与焙烧的关键控制
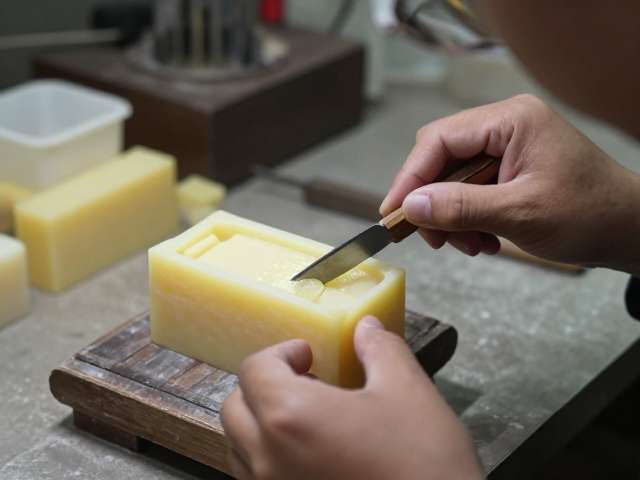
型壳的制作是脱蜡铸造中决定铸件表面质量和尺寸精度的关键环节。工匠需将蜡模浸入特制的耐火涂料中,随后逐层撒上石英砂或氧化铝等耐火骨料。每一层涂料都需要经过严格的干燥和硬化处理,通常需要经过多次涂挂和干燥循环,以确保型壳具有足够的强度和透气性。这种多层结构不仅提供了严密的包裹,还能承受高温金属液的冲击。
焙烧是型壳成型前的必要热处理过程。将含有蜡模的型壳放入高温炉中,随着温度逐渐升高,内部的蜡料完全熔化并流出,形成与蜡模形状一致的空腔。同时,高温烧结使耐火材料发生物理和化学变化,提高了型壳的强度和耐高温性能。焙烧温度和时间需根据涂料配方精确控制,过低的温度会导致型壳强度不足,而过高的温度可能引起型壳开裂或变形,直接影响最终成品的合格率。
模具清洁对成品质量的影响
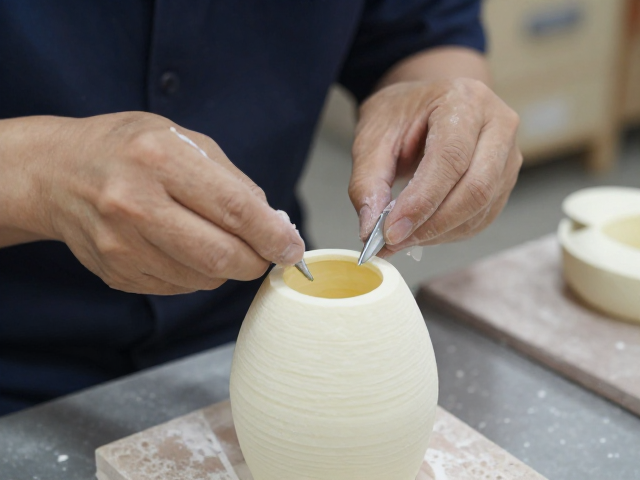
在脱蜡铸造过程中,模具(此处指蜡模注射用的硅胶模具或制作蜡模的工具)的清洁与保养直接关系到蜡模的质量。蜡模表面若残留脱模剂过量、灰尘或油污,会导致型壳涂料附着力不均,进而在铸造过程中产生气孔、砂眼或表面粗糙等缺陷。因此,每次使用硅胶模具前,必须确保其表面光滑、无破损且清洁干燥。
清洁硅胶模具时,通常使用温和的中性清洁剂配合软布轻轻擦拭,避免使用强酸强碱或尖锐物体刮擦,以免破坏模具表面的光洁度,导致蜡模表面出现瑕疵。对于顽固污渍,可采用专用清洗剂进行浸泡清洗,随后用清水冲洗干净并彻底晾干。定期维护模具不仅能延长其使用寿命,还能确保每一批次蜡模的一致性,从而保证最终铸造产品的品质稳定。
注蜡与熔蜡的操作规范
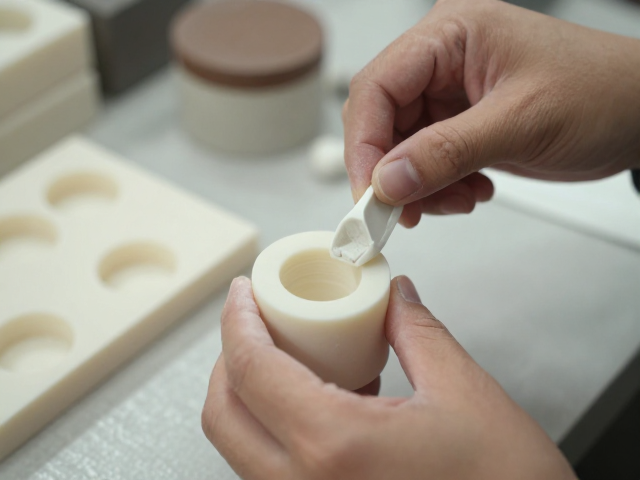
注蜡是将液态蜡料注入模具形成预定形状的关键步骤。蜡料的温度控制至关重要,温度过高会导致蜡料流动性过大,可能引起模具变形或蜡模尺寸不稳定;温度过低则流动性不足,无法填充模具细节,导致蜡模缺肉或表面不平整。通常需要将蜡料加热至略高于其熔点,保持恒温状态进行注射。
熔蜡过程需注意蜡料的回收与再利用。废蜡料经过熔化后,需经过过滤去除杂质,再与新蜡按比例混合使用,以维持蜡料性能的稳定。在熔蜡过程中,应避免蜡料长时间高温加热导致氧化或老化,影响蜡模的强度和尺寸精度。此外,注蜡时需控制注射压力和速度,确保蜡料能平稳填充模具,减少气泡和缩孔的产生,为后续型壳制作提供高质量的蜡模基础。