料器工艺的材质特性与特殊处理
料器,即传统玻璃工艺,其核心在于对硼砂、铅丹、石英等原料的配比与熔融控制。不同于现代工业化生产的平板玻璃,传统料器在烧制过程中会形成独特的色泽层次与气泡结构,这种材质特性使得其在加工前必须经过严密的退火处理。退火过程需严格遵循温度递减曲线,将加热至软化点的器物缓慢冷却,以消除内部应力。若冷却速度过快,器物极易在后续打磨或自然放置中发生自爆,这是匠人必须掌握的基础物理常识。
在特殊材质处理方面,高铅料器因其折射率高而呈现出类似玉石的温润质感,但同时也带来了硬度较低、易划伤的问题。针对此类材质,匠人通常采用手工轮盘配合不同目数的金刚砂进行逐级打磨。从粗磨定型到细磨抛光,每一步骤的水量和转速都有严格规定,以防止局部过热导致材质开裂。此外,对于含有天然矿物杂质的料材,处理时需根据杂质分布调整打磨力度,既要保留天然纹理的美感,又要确保器物表面的平整度,这一过程极度依赖匠人的经验判断而非固定机械参数。
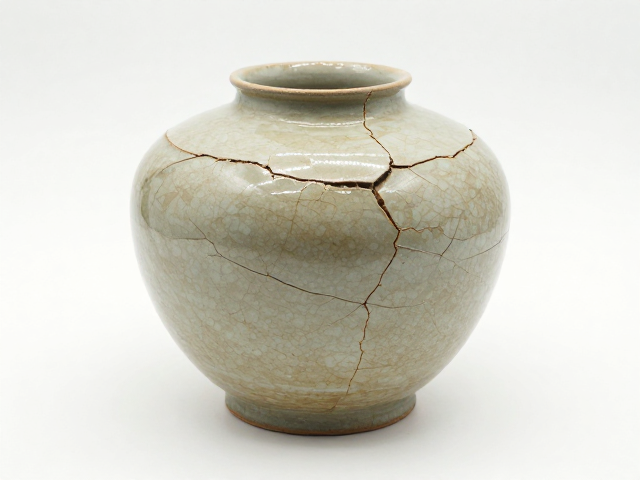
裂缝修补的传统绝技与材料选择
料器器物因受到外力撞击或温差剧烈变化产生裂缝时,传统的修补逻辑并非完全替换,而是通过“金缮”理念的变体进行修复。修补材料多选用透明度高、固化后折射率与料器本体接近的环氧树脂或特制玻璃胶。在操作前,需使用无水乙醇彻底清洁裂缝周围,确保无油污残留。修补剂需经过精密调配,有时需加入微量氧化铁或氧化铜以调整颜色,使其在视觉上与原器物色泽融合,这一步骤被称为“调色”,是体现匠人功底的关键环节。
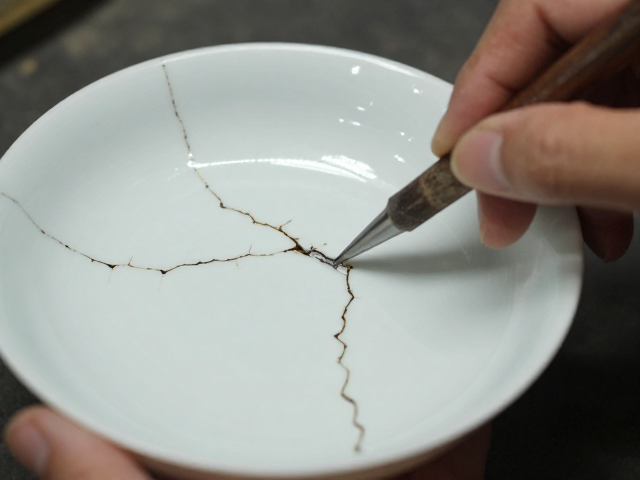
修补过程中,匠人利用毛细作用原理,将调配好的修补剂渗入微米级的裂缝中。对于开放性裂缝,需使用细针辅助引导,确保内部无气泡残留。固化阶段需控制环境温度在20-25摄氏度之间,避免高温导致胶水快速收缩产生二次裂纹。固化完成后,还需对修补区域进行局部抛光,去除溢出的胶痕,使修补处与周围表面形成平滑过渡。这种修补方式不仅恢复了器物的完整性,更在微观结构上保留了原物的物理特性,避免了因整体替换造成的文化价值流失。
工艺传承中的技艺标准化难题
尽管料器制作技艺已被列入非物质文化遗产名录,但在实际传承过程中,技艺的标准化仍面临巨大挑战。传统师徒制下的“口传心授”使得许多关键参数如火焰温度、搅拌速度等缺乏量化标准,导致不同流派、不同匠人出品的料器在透明度、硬度及色泽稳定性上存在显著差异。这种非标准化生产模式虽然保留了工艺的灵活性,却难以满足现代市场对产品质量一致性的要求。例如,同一批次原料在不同气候条件下烧制,其成品率波动可达15%-20%,这对规模化传承构成了实质性障碍。
为应对这一难题,部分研究机构与传承人开始尝试建立基础数据库,记录不同配方、温度曲线与成品质量之间的关联数据。通过长期观察与记录,逐步梳理出口诀背后的科学原理,如特定氧化剂比例对色泽的影响机制。然而,完全量化所有手工技艺细节既不可能也不现实,因为匠人的手感、视觉判断等隐性知识难以通过数据完全捕捉。因此,当前的传承重点逐渐转向核心工艺的规范化记录与关键节点的风险控制,旨在在保留手工技艺灵魂的同时,提升工艺的可复制性与稳定性。