抛光轮材质的核心差异与适用场景
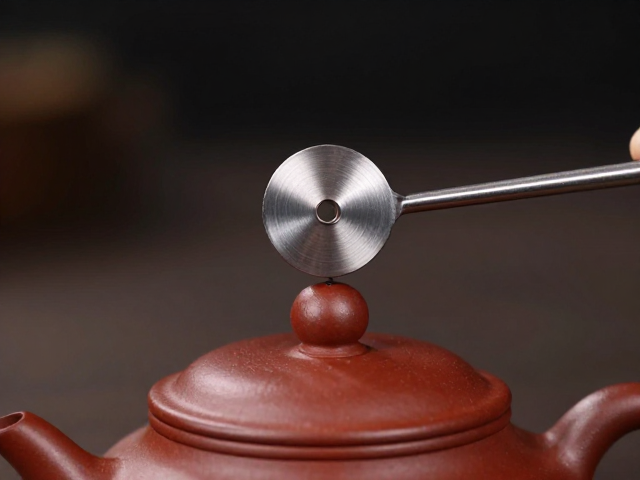
手工一体成型壶颈部位的抛光作业,对磨削工具的硬度与韧性有着极高的要求,因为该部位通常存在较深的焊接缝隙或结构过渡区。目前市面上主流的抛光轮材质主要分为布轮、羊毛轮以及近年来兴起的树脂纤维轮。布轮质地紧密,切削力较强,适合在壶颈根部进行初步的粗磨和去氧化皮处理,但其在处理曲面时容易因贴合度不足留下划痕。羊毛轮则以其柔软的特性著称,主要作用于中后期的镜面抛光,能通过摩擦生热提升表面光泽度,但对于壶颈内部或深凹槽的清洁与抛光效果会相对较弱。树脂纤维轮作为一种折中选择,兼具一定的切削力和柔性,能够较好地适应壶颈复杂的几何形状,特别是在处理不锈钢或高硬度合金材质时,能提供更均匀的光洁度,减少因受力不均导致的表面波纹。
选择时需结合具体的壶体材质进行匹配,不同金属的物理特性决定了抛光轮的最佳搭档。例如,对于紫砂或陶土材质的壶颈,由于材质相对疏松且易碎,必须选用极软的棉布轮或海绵轮,并配合低硬度的抛光膏,以防打磨过度破坏器物结构。而对于银壶、铜壶或不锈钢壶,则需要根据表面粗糙度分级选用。初抛阶段可使用较硬的尼龙轮或百洁布轮快速平整焊缝,进入精抛阶段则需切换至柔软的羊毛轮或丝光轮,以消除细微划痕。材质的选择没有绝对的标准,关键在于理解材料间的摩擦系数与切削效率,避免因工具过硬导致壶颈变形或表面烧伤,这是手工制作中极为常见的失误。
抛光轮形状与结构的精准匹配
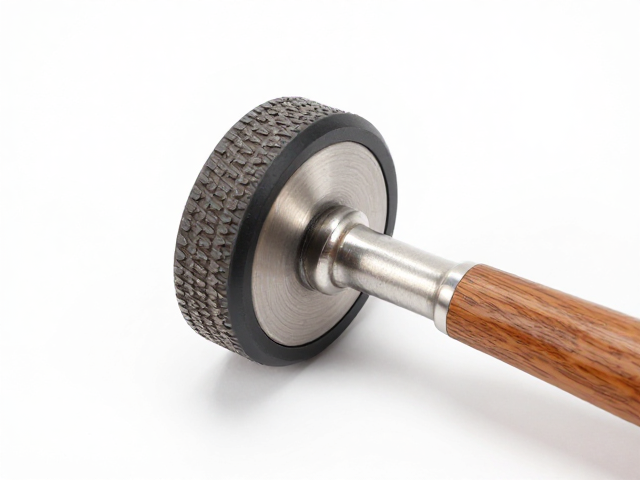
壶颈作为连接壶身与壶盖的关键部位,其结构往往包含内弧、外弧以及连接处的直角过渡,单一形状的抛光轮难以应对所有工况。常见的抛光轮形状包括平面轮、碗形轮、碟形轮以及异形定制轮。平面轮适用于壶颈外侧的大面积平坦区域,操作稳定但难以深入缝隙。碗形轮因其内凹的设计,能完美贴合壶颈内壁或内弧过渡区,是处理壶口与壶颈连接处的首选工具,它能确保内角也能获得均匀的抛光效果,避免留下未处理的暗角。碟形轮则常用于壶颈外侧的局部精细打磨,特别是在需要处理焊缝高点时,碟形轮的边缘可以精准接触目标区域,减少对周围完好表面的干扰。
除了基本形状,抛光轮的边缘处理和安装方式也直接影响最终成品的质量。边缘倒角的抛光轮能够更好地处理锐角和棱线,防止边缘过亮或产生“亮边”现象,使壶颈与壶身的过渡更加自然柔和。在安装方面,抛光轮与抛光机的连接必须稳固,过松会导致抛光轮跳动,进而在壶颈表面留下同心圆状的打磨痕迹。对于手工操作而言,手持抛光轮时的角度控制至关重要,建议保持抛光面与壶颈表面呈30至45度的夹角,利用轮缘进行打磨而非整个平面,这样既能提高接触效率,又能更好地感知受力情况,避免局部过热或过度磨损。
操作手法与工艺参数的控制细节
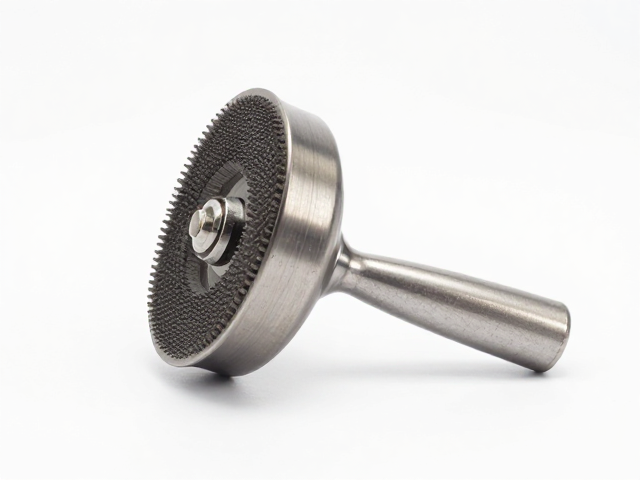
抛光过程中的转速与压力控制是决定壶颈表面质量的核心变量。过高的转速会导致抛光膏飞溅以及局部温度急剧升高,可能改变金属内部结构或导致表面发黑;过低的转速则无法产生足够的切削力,导致抛光效率低下且难以消除划痕。一般建议初始转速控制在1500至2500转/分钟之间,具体数值需根据抛光轮材质和壶体材质灵活调整。压力方面应遵循“轻压慢移”的原则,尤其是在处理壶颈焊缝处,过大的压力会使抛光轮嵌入缝隙,造成清理困难甚至损坏轮体。手工操作时,手腕需保持灵活,通过小范围的圆周运动或往复运动覆盖整个壶颈表面,确保每一寸区域受到的打磨力度均匀一致。
抛光膏的选用与涂抹方式也是不可忽视的一环。不同的抛光膏具有不同的研磨颗粒度和润滑性能,粗抛阶段可使用含有氧化铝或碳化硅成分的研磨膏,以快速去除表面瑕疵;精抛阶段则应选用含有二氧化铈或氧化铁的微细抛光膏,以获得镜面效果。涂抹时应少量多次,避免一次性涂抹过多导致抛光膏堆积在壶颈缝隙中难以清理。此外,抛光过程中需频繁检查壶颈表面的反光情况,通过光线的反射判断打磨的均匀度。如果发现反光出现断点或颜色不均,需立即调整抛光轮的位置或更换更细粒度的抛光膏进行局部修补。
常见误区与后期维护要点
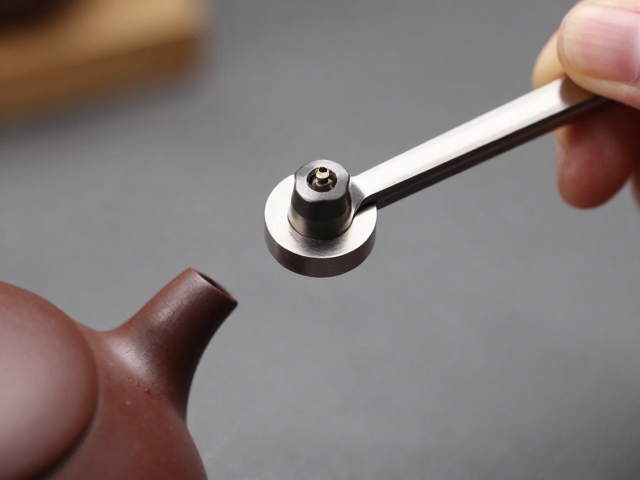
许多制壶者在抛光壶颈时容易陷入过度追求亮度的误区,认为越亮越好,从而忽略了材质的天然质感。对于某些具有特殊纹理或经过特殊处理的壶体,过度抛光可能会破坏原有的表面特征,导致器物失去韵味。此外,忽略抛光轮的清洁与保养也是常见的问题。抛光轮在使用过程中会嵌入金属屑和旧抛光膏,若不及时清理,这些杂质会在后续抛光中划伤壶颈表面,形成难以修复的瑕疵。建议使用专用的轮刷定期清理抛光轮表面,保持其切削性能,并在轮体磨损严重或变形时及时更换,切勿继续使用失效的工具进行作业。
抛光完成后的清洁与保护同样重要。壶颈部位结构复杂,容易残留抛光膏和细微粉尘,若清理不干净,长期存放可能导致表面氧化变色或腐蚀。建议使用软毛刷配合清水或中性清洁剂仔细清洗壶颈内外,再用无水酒精擦拭去除残留油脂,用干净柔软的棉布擦干。对于金属壶体,可在清洁干燥后涂抹少量的防锈油或保护蜡,以延长表面光泽的保持时间。日常使用中,应避免壶颈部位与硬物剧烈碰撞,定期用软布擦拭保养,以保持壶颈部位的完美状态。