白地彩绘填彩工艺的核心定义与历史沿革
白地彩绘填彩工艺是中国传统陶瓷装饰技术中的重要分支,其核心特征在于以洁白的瓷胎或白釉为底色,通过矿物颜料进行绘画,再经高温或低温烧制形成色彩斑斓的视觉效果。这一工艺并非单一的技术动作,而是涵盖了胎体处理、釉料配制、绘画构图、填彩渲染以及烧成控制等多个环节的系统工程。在古代,这种技法常见于明清时期的民窑瓷器中,因其色彩鲜艳、题材丰富且成本相对可控,逐渐成为民间日用瓷和陈设瓷的主流装饰形式。
从历史发展的脉络来看,白地彩绘填彩工艺经历了从简单单色描绘到复杂填彩渲染的演变过程。早期受限于矿物颜料的高温稳定性,工匠多采用铁、钴等单一色调进行勾勒。随着彩料技术的进步,特别是五彩、粉彩等釉上彩技术的成熟,填彩工艺开始注重色彩的层次感与过渡。白地作为高反射率的背景,极大地提升了彩料的显色度,使得红、绿、黄、紫等颜色在白色背景下呈现出极高的饱和度和对比度,形成了鲜明热烈的艺术风格,这一特点至今日仍被许多传统工艺流派所沿用。
标准化工艺流程中的胎釉准备与打底
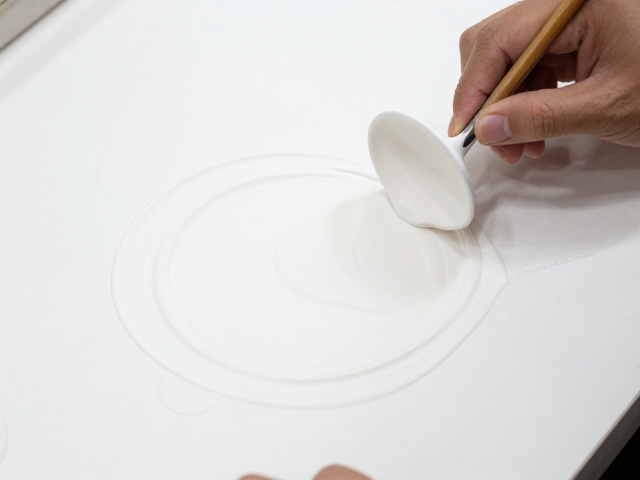
在标准化流程中,胎釉的准备是决定成品质量的基础环节,直接影响着彩绘的附着力与最终呈色效果。合格的白地瓷胎需经过严格的淘洗与陈腐,确保泥料细腻无杂质,烧制后的白釉层需均匀平整,无针孔、缩釉或流釉现象。对于高温白釉,通常使用含氧化锌或氧化钛的配方,以获得纯净的象牙白或亮白色泽;而对于低温白地,则需关注釉面的硬度与耐磨性,防止后续填彩过程中因摩擦导致底色受损。
打底工序要求画工在确认釉面洁净、干燥且无油污后,使用极细的狼毫笔蘸取稀释的胶矾水或专用打底液,对需要精细填彩的区域进行预处理。这一步骤旨在封闭釉面微孔,防止彩料中的金属氧化物过快渗透或晕散,从而保持线条的清晰与色块的边界明确。在实际操作中,打底液的浓度需根据环境湿度和釉面吸水率进行微调,过浓会导致彩料浮于表面易脱落,过稀则无法起到隔离作用,影响填彩的稳定性。
填彩技法中的笔法控制与色彩堆叠
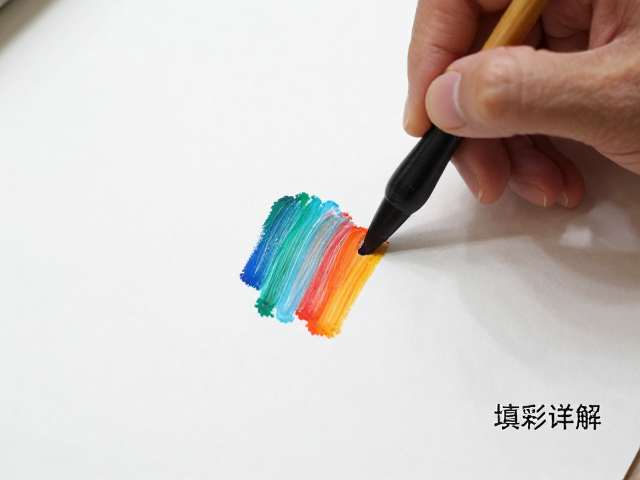
填彩工艺的核心在于“填”与“染”的结合,要求画工具备精准的笔法控制能力。在勾线之后,需严格遵循“先浓后淡、先深后浅”的原则进行填色。对于大面积色块,通常采用“洗染”或“点染”技法,通过水分与颜料比例的调控,实现色彩的渐变与过渡。小面积细节则需使用“提染”技法,用浓色局部加深,增强物体的立体感。笔锋的运行需平稳流畅,避免出现断墨、积墨或飞白等瑕疵,确保色彩填充均匀且无气泡。
色彩堆叠过程中,不同矿物颜料的化学性质决定了其烧成后的稳定性与融合效果。例如,红色料多含铁或铜,绿色料多含铜或铬,黄色料多含锑或铁。在填彩时,需特别注意相邻色块之间的隔离,防止高温下不同金属离子相互渗透导致颜色浑浊。对于需要表现光影变化的区域,可采用“玻璃白”打底后再罩染透明色料的技法,利用玻璃白的不透明特性营造粉润质感,这是白地彩绘中提升艺术表现力的关键手段。
烧成工艺对呈色效果的关键影响
烧成工艺是白地彩绘填彩从物理形态转化为艺术实体的决定性步骤,温度曲线与气氛控制直接决定了色彩的最终呈现。对于釉上彩填彩,通常需在二次烧成(复烧)过程中,将窑温控制在700-850摄氏度之间。这一温度区间足以使彩料中的助熔剂熔融,使颜料牢固附着于釉面,同时避免温度过高导致彩料挥发或变色。烧成时间需根据窑炉类型和瓷器数量精确计算,通常为数小时至半天,以确保热量均匀渗透。
窑内气氛的稳定性对呈色效果至关重要。氧化气氛有助于铁、铜等元素呈现鲜艳的红色或绿色,而还原气氛可能导致颜色发暗或发黑。在现代标准化生产中,常使用电窑或燃气窑以精确控制氧含量。此外,升温曲线的平缓过渡能防止瓷体因热应力不均产生裂纹,特别是在彩料含有大量挥发性成分时,快速升温可能导致彩面起泡或开裂。因此,科学的烧成制度是保证白地彩绘填彩工艺成品率高、色彩稳定的技术保障。
成品检验标准与瑕疵判定
成品检验是白地彩绘填彩工艺规范中的一道防线,主要依据国家相关陶瓷质量标准进行判定。合格产品要求白地纯净无杂色,彩料色泽鲜艳且均匀,无明显的流釉、脱彩、氧化斑或黑点。线条需流畅连贯,无断笔或重影,填彩部分不得超出勾勒线界,边缘清晰锐利。对于高档产品,还需检查色彩过渡是否自然,有无因填彩不均导致的色差或斑驳现象。
瑕疵判定需区分技术性缺陷与设计风格特征。例如,传统手绘工艺中轻微的笔触痕迹被视为艺术韵味,不属于瑕疵;但若出现大面积色料堆积导致的龟裂、或因烧成不当造成的严重变色,则判定为不合格。检验过程中还需检查器型是否规整,釉面是否光滑无瑕疵。对于批量生产的产品,还需进行附着力测试,确保彩料在正常使用条件下不易脱落。严格的检验标准不仅保障了产品的观赏价值,也确保了其在实用功能上的安全性与耐用性。