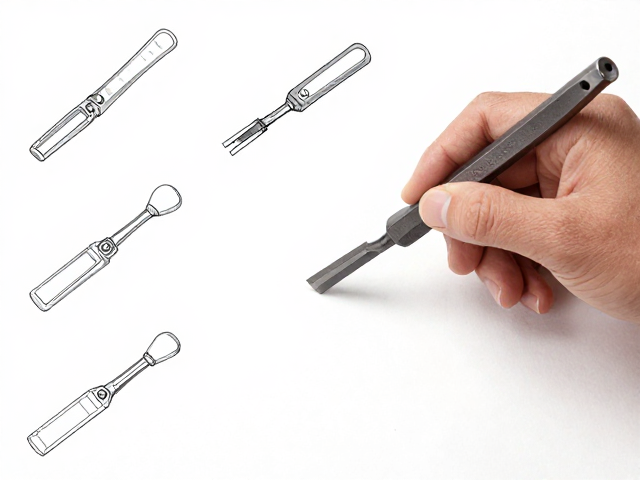
錾子的基础分类与材质特性
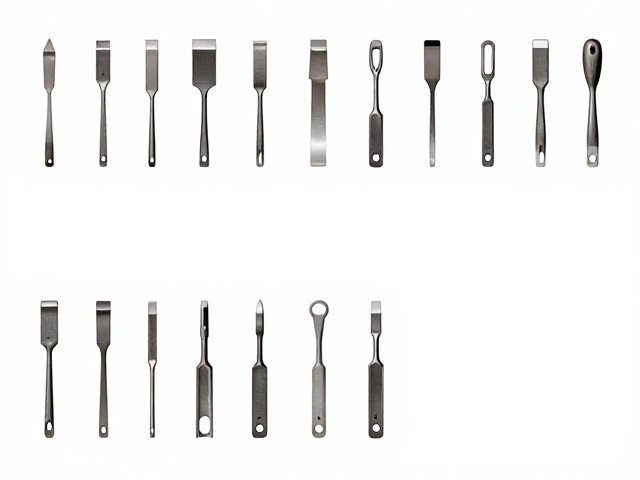
錾子作为金属加工与石木雕刻中的核心手工工具,其核心差异主要体现在刃口几何形状及主体材质上。传统上依据用途可分为平錾、圆口錾、半圆口錾及异形錾等,其中平錾用于铲除平面或开槽,圆口錾则专攻圆孔或曲线修整。现代工业中,高速钢(HSS)与硬质合金成为主流选材,高速钢具备优异的韧性与磨削性能,适合高频次的手工敲击;而硬质合金虽硬度极高,但脆性较大,通常用于自动化设备或高硬度材料的粗加工,手工使用时需严格控制敲击力度以防崩刃。
材质工艺的演进直接决定了工具的寿命与加工精度。早期碳素钢錾子易生锈且硬度保持性差,需频繁退火与重磨。随着冶金技术进步,含钨、钼、钒的合金钢提升了红硬性,使得錾子在高温摩擦下仍能维持刃口锋利。此外,表面渗氮或钛氮化物涂层处理的应用,进一步降低了摩擦系数,减少了粘屑现象,这种物理气相沉积(PVD)技术在精密模具加工中已有成熟应用,显著延长了工具在连续作业中的有效工作时间。
描稿定位与标准化作业流程
在金属板材或石材加工前,严密的描稿定位是确保成品精度的先决条件。作业人员需使用划针、中心冲或高精度模板,在工件表面标记出台阶、孔位或轮廓线。对于金属薄板,常采用在划线处预先打点的方式,以在錾削过程中提供明确的受力中心,防止刃口滑移导致尺寸偏差。此步骤要求划线清晰且误差控制在毫米级别,特别是在进行精密模具镶件加工时,定位精度直接影响后续装配的配合间隙。
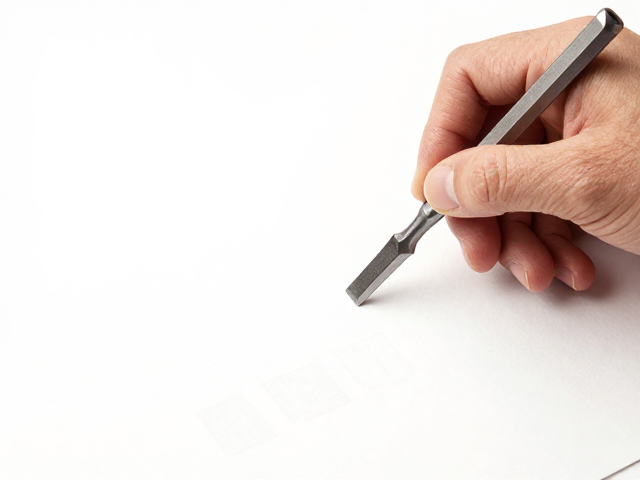
标准化作业流程强调“轻敲定位,重击成型”的节奏控制。初始阶段使用羊皮锤或橡胶锤进行试探性敲击,确认刃口与划线重合且切入深度适宜,随后逐步增加力度。操作中需保持錾子与工件表面呈30至45度夹角,刃口顶部略低于水平面,以利用冲击力形成稳定的切削刃。每次錾削宽度通常控制在刃口宽度的1/3至1/2,避免单次切削阻力过大导致崩刃或工件变形。这种基于经验数据积累的操作规范,是传统工匠技艺与现代质量控制体系结合的典型体现。
复合材质创新工艺的应用场景
随着材料科学的发展,单一材质工件已难以满足高性能需求,复合材质加工对錾削工艺提出了新挑战。例如,在铝合金与铜合金复合板的制作中,由于两种金属硬度差异巨大,錾削时需调整刃口角度与敲击频率,以平衡切削力,防止复合层界面剥离。此类工艺常见于高端音响散热片或装饰性金属构件的生产中,要求工匠具备极高的手感反馈能力,通过细微的震动判断切削状态,确保复合结构的完整性。
创新工艺还体现在异形刃口与特殊基材的适配上。针对碳纤维增强复合材料(CFRP)与金属基板的结合部处理,传统平錾易造成纤维撕裂,因此衍生出口部经过特殊研磨的微型修边錾。这类工具通常采用微晶陶瓷或金刚石涂层刃头,能够以极小的切削力去除多余粘接剂或毛刺,而不损伤基材表面。在精密仪器外壳加工领域,这种精细化处理工艺能有效提升产品的外观质量与密封性能,体现了工具形态与材料特性深度耦合的技术趋势。