模具纹样设计的美学逻辑与工艺转化
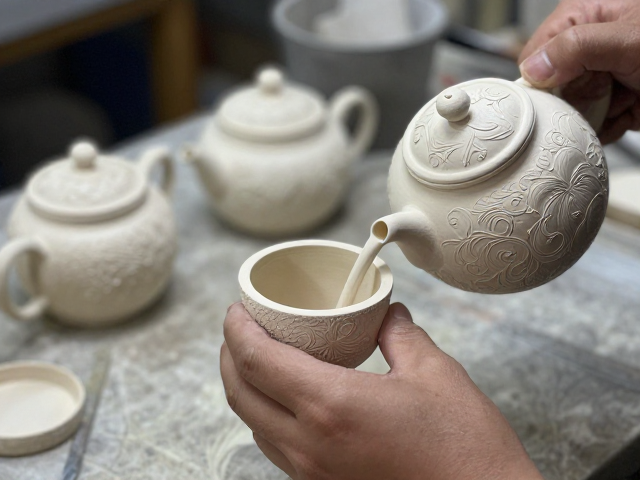
模具纹样设计并非简单的图案复刻,而是将平面视觉转化为三维立体浮雕的再创造过程。在内画壶配套工艺中,模具往往承担着壶身造型定型与表面肌理生成的双重任务。设计师需要精确计算玻璃在高温软化状态下的收缩率,通常在1.5%至3%之间,这一物理特性直接决定了纹样在冷却定型后的最终清晰度与立体感。设计稿需经过等距投影或展开图处理,确保每一处线条在包裹玻璃胚体时不发生拉伸变形,从而保证纹样边缘的锐利度。
纹样的疏密布局需严格遵循吹制玻璃的受力特点。过于细密或尖锐的几何图形在模具成型阶段极易因玻璃液流动不均导致断线或粘连,因此传统工艺多采用圆润流畅的云纹、缠枝莲或简化山水轮廓。现代工艺中,设计师常利用CAD辅助软件模拟玻璃在模具内的填充路径,通过调整纹样深度与侧壁倾角(通常控制在5-15度脱模角),来平衡装饰效果与脱模成功率。这种基于材料特性的逆向设计,是确保后续内画工序拥有平整、均匀作画基底的关键前提。
吹制入模的热工控制与成型细节
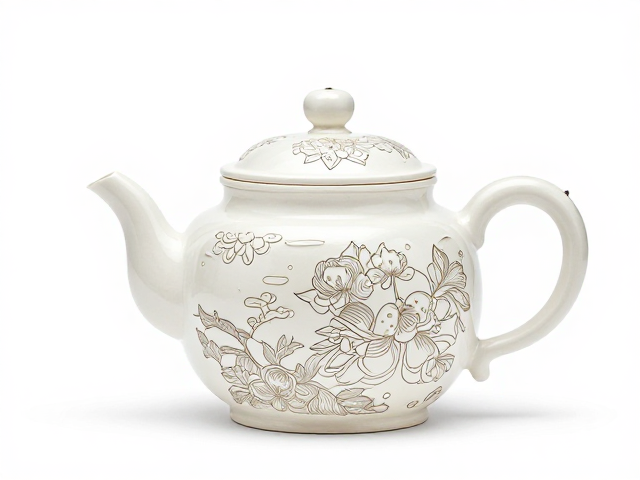
吹制入模是赋予玻璃壶身具体形态的核心环节,其核心在于对“泥料”温度与吹气压力的精准协同。操作者需将预热的玻璃料球置于金属模具中,模具通常由铸铁或高精度铝合金制成,内部预先刻制好所需的浮雕纹样。在加热过程中,玻璃料球需保持在1200℃至1300℃的熔融区间,操作者通过旋转吹管,利用气压使玻璃液均匀扩张并贴合模具内壁。这一过程要求极高的稳定性,任何气流波动都可能导致纹样深浅不一或局部壁厚不均。
随着玻璃液完全填充模具腔体,温度控制进入关键阶段。模具外部常配备水冷或风冷系统,以加速表面定型,但内部仍需保持足够热量以防止过早固化导致的应力裂纹。吹制者需通过手感判断玻璃的粘度变化,在玻璃尚未完全硬化前,通过轻微敲击模具或调整吹管角度,使玻璃液更好地包裹模具内的纹样凸起。此步骤完成后,壶身表面会呈现出与模具一致的凹凸纹理,这种物理纹理不仅增强了壶身的防滑性与握持感,更为后续内画创作提供了独特的光影折射基础。
内画工艺的基底处理与微观刻画
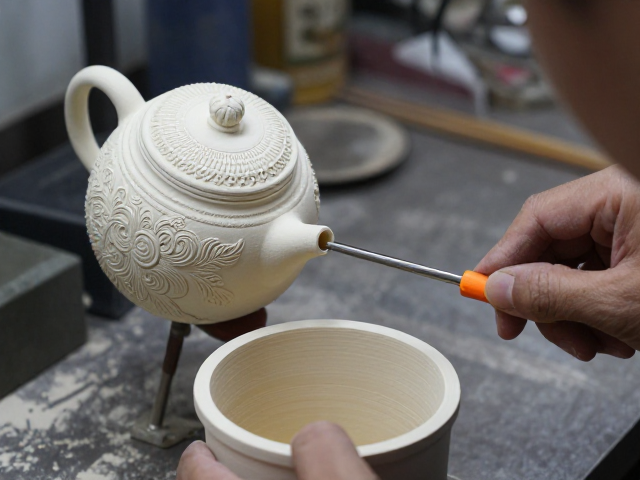
经过吹制入模形成的壶身,其内壁虽经高温烧结,但微观结构仍可能存在微小的不平整,这直接影响内画颜料的附着力与渗透效果。在正式作画前,需对壶内进行精细的打磨与清洁处理。传统工艺中,艺人会使用细砂纸配合温水对内壁进行轻柔擦拭,去除残留的玻璃碎屑与油污,随后用清水冲洗并自然晾干。这一预处理步骤至关重要,因为任何微小的颗粒残留都会在后续极细笔触中形成明显的瑕疵,破坏画面的纯净度。
内画创作是在玻璃内壁进行的反向绘画,艺人需使用特制的弯头竹笔或兽毫笔,蘸取国画颜料在壶内壁进行勾勒。由于模具纹样在壶外形成浮雕,壶内对应的区域可能存在细微的凹陷或隆起,这要求画师具备极强的空间感知能力。在绘制山水或人物时,画师需根据壶身的曲面变化调整笔锋角度,利用透视原理在二维内壁上构建三维视觉深度。颜料多选用不透明且附着力强的矿物质颜料或专用内画墨水,通过层层罩染,使画面在透过玻璃观察时呈现出通透且立体的艺术效果。
成品整合与视觉呈现的协同效应
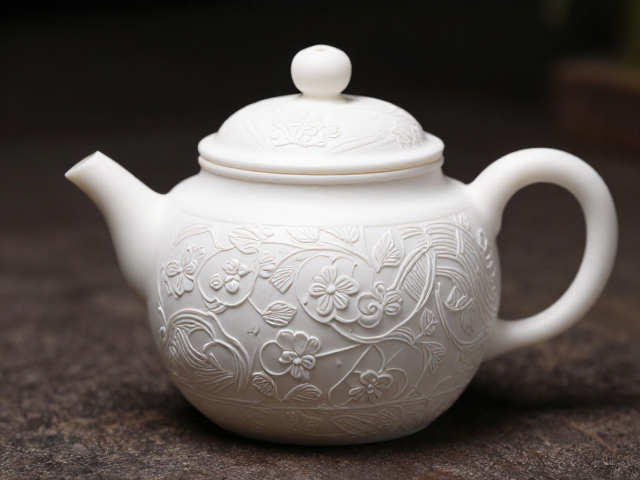
模具纹样与内画内容的结合,构成了内画壶完整的视觉叙事体系。壶身的浮雕纹样作为外部框架,与内部的精细画作形成“外粗内细”、“外静内动”的对比张力。例如,壶身模具刻制的竹节纹或梅花枝干,在视觉上可作为内部梅花或竹石画作的延伸,使内外画面在构图上产生连贯性。这种设计手法打破了传统内画壶仅靠内部画面独立的局限,提升了整体器物的艺术完整性。
最终成品的视觉呈现还受到玻璃材质本身的光学特性影响。不同配方的玻璃在透光率、色泽和折射率上存在差异,这要求工艺制作过程中需对玻璃原料进行严格筛选。高透明度玻璃能更好地展现内画色彩的层次,而带有轻微乳浊感的玻璃则有助于柔化光线,使画面更具朦胧美。模具纹样的凹凸结构在光线照射下会产生丰富的阴影变化,这些光影与内画内容相互交织,使得同一件内画壶在不同光照角度下呈现出动态的视觉体验,极大地丰富了观赏者的感官层次。