圆腹形玻璃的物理特性与抛光难点解析
圆腹形玻璃制品因其曲面连续、无棱角的几何特征,在光学性能与视觉美感上具有独特优势,但其加工过程对工艺控制有着极高的要求。与平面玻璃不同,圆腹形表面在受力时应力分布更为复杂,传统直线进刀的抛光方式极易造成局部过磨或留痕,导致表面出现橘皮纹或波浪纹,严重影响透光率与平整度。
该类型玻璃的抛光核心在于解决接触面积变化带来的压力不均问题。随着打磨工具的移动,工件与研磨介质之间的实际接触点不断变化,若转速、进给速度或压力参数固定不变,必然导致曲面不同位置的去除速率不一致。因此,工艺制定必须基于严密的力学分析,通过动态调整工具轨迹与压力分布,确保每一寸曲面都能获得均匀的材料去除效果。
预处理阶段的粗磨与成型控制
粗磨阶段主要使用碳化硅或氧化铝磨盘,旨在快速去除切割或成型后留下的表面缺陷,初步确立圆腹的几何形态。此环节需严格控制磨削深度与进给速度,避免产生深层微裂纹,因为后续精细抛光难以消除由粗磨引入的结构性损伤。对于高硼硅或特种玻璃,还需特别注意热影响区的控制,防止因局部过热导致材料内部应力集中。
在粗磨过程中,研磨液的流量与浓度直接影响散热与排屑效率。过低的流量会导致磨屑堆积,形成二次划伤;过高则可能冲刷掉必要的研磨颗粒,降低切削效率。实际操作中,通常采用脉冲式供液或微量喷淋,配合真空吸屑装置,保持研磨界面的清洁。同时,需定期检测圆腹的曲率半径偏差,确保后续工序有合理的余量空间,为精抛提供理想的基准面。
中磨阶段的表面平整度优化
中磨旨在消除粗磨留下的深划痕,为精细抛光奠定基础,通常选用较细粒度的金刚石或氧化铈磨盘。此阶段的关键在于保持磨盘表面的微观形貌稳定,避免磨盘堵塞或磨损不均导致表面出现周期性波纹。操作人员需根据曲面曲率变化,灵活调整抛光垫的硬度与形状,确保研磨介质能充分贴合玻璃表面,实现均匀的材料去除。
为了提高中磨效率,常采用多轴联动抛光机,通过机械臂模拟人手动作,使抛光垫在曲面上进行复杂的复合运动。这种运动模式能有效打破单向划痕,形成交叉纹理,从而快速降低表面粗糙度。在此过程中,实时监测表面光泽度与划痕深度是必要的质量控制手段,一旦发现局部光泽度异常或划痕残留,需立即调整该区域的抛光参数或进行局部补磨。
精抛阶段的镜面效果实现
精抛是决定圆腹形玻璃最终光学性能的关键步骤,主要使用氧化铈、二氧化硅或纳米级抛光粉,配合绒布或聚氨酯抛光垫。此阶段的目标是将表面粗糙度降低至纳米级别,消除中磨留下的微观划痕,实现高透明度与高反射率的镜面效果。抛光垫的选择至关重要,需具备优异的贴合性与耐磨性,以应对曲面连续变化带来的形变需求。
抛光过程中的温度控制直接影响抛光效率与表面质量。过高的温度会导致抛光垫硬化、抛光粉活性降低,甚至引起玻璃表面热应力开裂;温度过低则反应速率慢,效率低下。通常采用恒温冷却系统,结合低粘度抛光液,及时带走热量与反应产物。此外,抛光压力的施加需遵循“轻压慢走”原则,利用化学机械耦合作用,在微观层面实现原子级的平整,避免机械挤压造成的表面塑性变形。
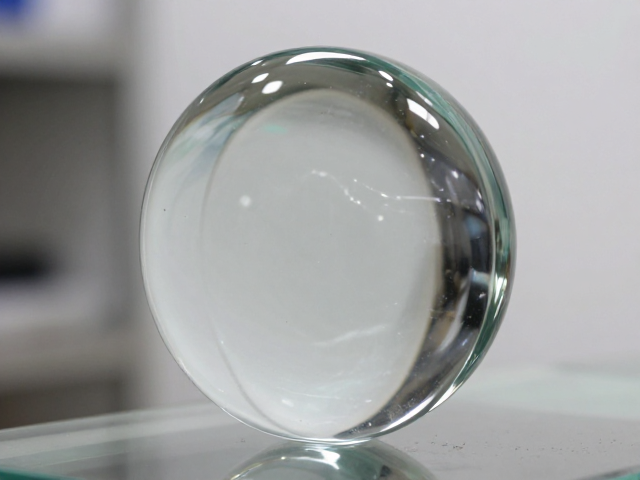
清洗检验与成品保护
抛光完成后的清洗是去除残留抛光粉与油污的关键工序,直接影响成品的洁净度与后续组装质量。通常采用超声波清洗与去离子水喷淋相结合的方式,确保曲面缝隙中的微小颗粒被彻底清除。清洗过程中需严格控制水压与温度,防止高压水流冲击导致精密曲面受损,或高温导致玻璃内部应力释放引发破裂。
检验环节需结合目视检查与仪器检测,重点评估表面划痕、麻点、雾状缺陷及曲率一致性。对于高光学等级产品,还需使用干涉仪检测面形精度,确保曲率半径符合设计规范。合格产品需立即进行防静电包装,避免灰尘吸附或表面污染。包装材料需选用无酸、无挥发性的特种材料,防止长期储存中发生化学迁移,影响玻璃表面的稳定性与美观度。