玻璃吹制过程中的热力学基础与粘度控制
玻璃吹制并非简单的物理塑形,而是一场对材料粘度与温度的精准博弈。在加热阶段,二氧化硅网络结构随温度升高发生断裂,玻璃从固态逐渐转变为过冷液体状态。这一过程中的核心参数是应变点与退火点,它们决定了材料内部应力释放的能力。当温度超过软化点(通常在700°C至900°C之间,视具体成分而定),玻璃具备足够的流动性以应对外力,但此时若温度过高,材料强度过低,极易因重力或操作震动发生塌陷或破裂。因此,维持熔炉或灯焰局部的热平衡,是确保玻璃团团(Gather)保持预定形态的前提。
实际操作中,工匠需通过观察玻璃的颜色和流动性来判断当前热状态。不同配方的玻璃具有不同的粘度-温度曲线,例如铅晶质玻璃与硼硅酸盐玻璃在高温下的行为差异显著。铅玻璃粘度较低,易于延展,适合制作造型复杂的器皿;而硼硅酸盐玻璃耐高温且化学稳定性高,成型时需要更高的热源温度和更快的操作节奏。理解这些材料特性,能够避免在成型初期因热应力不均导致的作品开裂,为后续的空心成型奠定稳定的物理基础。
空心成型的气压动力学与壁厚均匀性
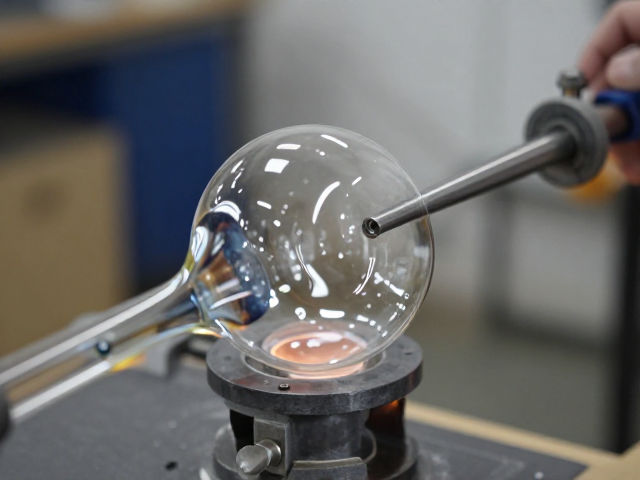
空心玻璃制品的形成依赖于内部气压与外部大气压的平衡,以及玻璃表面张力与粘性力的相互作用。在吹制过程中,工匠通过吹管向玻璃团团内部注入空气,内部气压必须略高于外部大气压以克服玻璃熔体的粘性阻力并使其膨胀。气压的控制至关重要:气压过小无法使玻璃充分扩张,导致壁厚过厚且难以抛光;气压过大则可能冲破玻璃表面,造成作品报废。同时,吹管不断旋转产生的离心力有助于玻璃液向四周均匀分布,防止因重力作用导致底部过厚或顶部过薄。
壁厚的均匀性直接决定了成品的光学质量和机械强度。在膨胀过程中,玻璃熔体各部分的冷却速率差异会导致收缩不均,进而产生内应力。工匠需通过控制吹气频率、旋转速度以及玻璃在炉中的停留时间来微调壁厚。对于大型器皿,通常需要进行多次加热和吹制,每次加热仅进行小范围的膨胀,以逐步增加体积,减少因单次大幅膨胀带来的应力集中。这种分阶段成型的方式,能够显著降低成品率中的次品率,确保器皿在宏观形态上的对称性与微观结构上的稳定性。
退火冷却过程中的应力消除机制
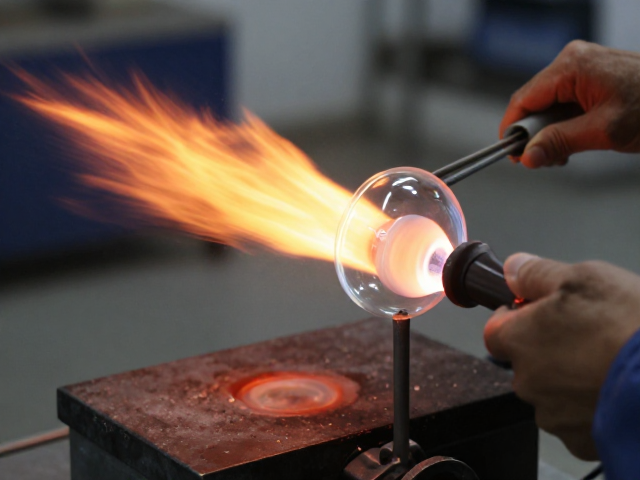
成型后的玻璃内部隐藏着巨大的热应力,这种应力源于玻璃各部分冷却速度不一致导致的体积收缩差异。若不经过退火处理,玻璃在室温下可能因自身应力而自发破裂,或在受到轻微外力时发生灾难性断裂。退火的核心在于将玻璃加热至退火点附近,使材料处于高粘度状态,允许分子链在应力作用下重新排列,从而释放内应力。随后,玻璃需以极其缓慢且受控的速率冷却,通过应变点以下区域时,冷却速率必须足够慢,以禁止新应力的产生。
退火炉的温度曲线设计需严格遵循玻璃的成分特性。一般退火过程分为加热、保温和冷却三个阶段。加热阶段需快速将玻璃升至退火温度区间,避免在低温段产生新的热冲击;保温阶段需保持足够长的时间,确保玻璃整体温度均匀,应力充分松弛;冷却阶段则需根据玻璃的厚度计算具体的降温速率,通常每毫米厚度需预留数分钟的冷却时间。对于大型或厚壁玻璃器皿,退火时间可能长达数十小时。精确的退火工艺能显著提升玻璃制品的透光率、硬度及耐久性,是保证作品物理性能达标的关键环节。
冷却速率与最终结构完整性的关联
冷却过程中的温度梯度是决定玻璃最终结构完整性的另一大变量。即使退火过程完美,若后续冷却环境存在剧烈温差,玻璃表面与内部仍会因收缩不同步而产生残余应力。自然冷却虽看似温和,但受环境温度、湿度和空气流动的影响极大,难以保证一致性。工业或专业工作室常采用程序控制的退火炉,通过PID控制器精确管理升温、保温和降温曲线,确保每一批次、每一件作品的冷却路径高度一致。
此外,玻璃表面的状态会影响其散热效率,进而影响冷却均匀性。粗糙的表面散热较快,而光滑表面散热较慢,这种差异在复杂造型中尤为明显。工匠需在冷却初期避免将作品直接置于冷风直吹处,或将其放置在预热过的模具或支架上,以减少局部快速冷却带来的应力集中。对于具有复杂几何形状的作品,还需考虑不同部位的散热面积差异,必要时采用局部覆盖或调整炉内位置,平衡各部分的冷却速率。只有当玻璃整体温度降至室温且内部应力低于临界值时,作品才具备长期使用的稳定性,避免因环境温度变化或轻微碰撞而出现隐性裂纹。