吹制工艺的核心力学与温度控制
玻璃吹制并非简单的形态塑造,而是基于熔融态硅酸盐材料在粘度变化下的流体力学行为。工艺起始于从玻璃液面吸取适量玻璃料(Gather),这一动作要求吹管以恒定速度旋转,利用离心力使玻璃料均匀包裹管端,形成初始的“料泡”。随后进行的滚料(Marvering)步骤,需在金属或石质滚板上通过双手配合,将不规则的料泡修整为完美的圆柱体,这一步直接决定了瓶身对称性的基础。温度控制在此阶段至关重要,玻璃需保持在1000-1200摄氏度的工作区间,过高的温度会导致玻璃粘度不足,极易塌陷;过低则无法延展,强行拉伸会导致壁厚不均或内部应力集中。
随着形态的初步确立,吹气(Blowing)成为改变体积的关键动作。工匠通过吹管定时注入空气,利用气压克服玻璃表面张力,使料泡膨胀。这一过程需要极高的手眼协调能力,吹气频率与吹管旋转速度必须精确同步,以确保瓶壁厚度分布均匀。在膨胀过程中,若发现局部过薄或气泡缺陷,需立即通过加热回火(Reheating)来恢复玻璃的可塑性,这种反复的加热与塑形循环,是传统手工吹制区别于现代机械压制工艺的核心特征,也是成品具有独特光学质感的主要原因。
瓶形设计的几何约束与结构稳定性
瓶形设计在玻璃工艺中受到材料物理属性的严格约束,尤其是颈部与瓶肩的连接处,常被称为“应力集中区”。在设计细颈广口瓶时,颈部直径与瓶身直径的比例需经过严密的计算,过细的颈部在冷却过程中因收缩率差异极易发生断裂。为了增强结构稳定性,设计师通常会采用“收颈”或“扩肩”的过渡设计,通过圆弧曲线分散应力。此外,瓶底的形状设计直接影响成品在平面上的稳定性,平底设计需确保底足平整,而碗状底(Knop)则有助于提升视觉重心,但对冷却时的温度均匀性要求更为苛刻。
瓶身轮廓的线条流畅度直接反映了设计的完成度,常见的瓶形分类包括直筒形、梨形、葫芦形等,每种形态对吹气路径和加热区域有着不同的要求。例如,葫芦形设计需要在中部设置严密的收束点,工匠需在加热状态下通过夹持工具精确控制中间部位的直径,这一过程被称为“掐丝”或“收腰”。对于高耸型瓶体,还需考虑重力对熔融玻璃的影响,底部需适当加厚以提供支撑,防止因自重导致瓶身下垂变形。设计阶段对重心位置的预判,是确保成品在后续加工(如切割、雕刻)前保持结构完整的关键环节。
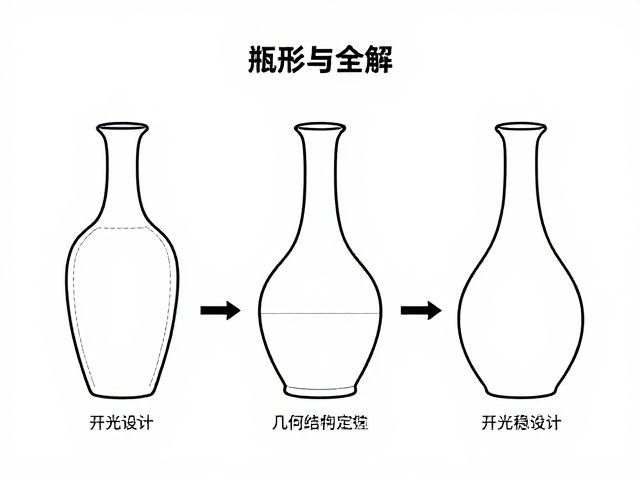
开光构图的视觉分区与技法术语
开光(Kai Guang)是中国传统工艺美术中一种重要的装饰构图方式,指在器物的主体部位通过线条、色彩或材质变化划分出特定的视觉区域,通常呈方形、圆形、扇形或花瓣形。在玻璃工艺中,开光构图常用于突出核心纹饰,形成“画中画”的层次感。开光的边界处理要求极其精细,线条需流畅且闭合,避免视觉上的断裂感。常见的开光形式包括“万字形开光”、“海棠形开光”等,这些几何图形的选择需与瓶身的曲面弧度相契合,以确保图案在不同视角下均保持良好的视觉平衡。
开光内部的纹饰布局遵循“主次分明、疏密有致”的原则,核心纹样通常位于开光中心,周围辅以缠枝、云纹或几何边饰进行衬托。在玻璃材质上实现开光效果,常采用套料(Layering)或刻花(Carving)技法。套料工艺需在不同颜色的玻璃层之间进行精准切割,露出底层色彩形成图案,这对刀具角度和力度控制要求极高。刻花则利用金刚砂等磨料在玻璃表面雕琢出线稿,通过深浅变化表现立体感。开光与边框之间常留有适当的“留白”或过渡带,这种虚实对比增强了构图的呼吸感,避免了视觉拥挤,体现了传统装饰美学中“计白当黑”的空间哲学。