炉温曲线与玻璃熔化的物理响应
玻璃吹制的核心在于对熔融态二氧化硅物理性质的精准把控,这一过程高度依赖于窑炉内的温度梯度分布。普通钠钙玻璃的软化点通常在700至750摄氏度之间,而在此温度下,玻璃料呈现出类似蜂蜜的粘稠流体状态,这是进行初步塑形的基础阶段。工匠需要观察玻璃表面光泽的变化,当表面从暗淡转为明亮且边缘开始轻微塌陷时,即代表材料已进入理想的可塑区间。若温度低于650摄氏度,玻璃内部应力过大,强行拉伸会导致断裂;若超过800摄氏度,材料流动性过强,极易因重力作用失去预设形态,导致壁厚不均或滴落。
不同配方的玻璃料在热力学表现上存在显著差异,这种差异直接决定了火候控制的策略。高铅玻璃或含硼硅酸盐的玻璃具有更宽的加工温度范围,其粘度随温度变化的斜率较为平缓,允许工匠有更长的操作时间进行复杂造型。相比之下,标准瓶罐玻璃的热响应极快,从熔融到固化的过程可能在数秒内完成,这对操作者的动作连贯性要求极高。在实际作业中,工匠常使用红外测温仪实时监测料球表面温度,结合经验判断内部熔融程度,确保每一处受热均匀,避免出现未熔合的“硬点”或局部过热导致的气泡缺陷。
玻璃料性识别与吹制技法匹配
玻璃料的化学成分决定了其延展性、脆性和表面张力,这是吹制前必须掌握的基础数据。钠钙玻璃成本低廉,透光性好,但耐热冲击性较弱,常用于制作日常器皿和装饰摆件。在吹制此类材料时,由于其粘度较低,工匠需保持较快的旋转速度以利用离心力均匀分布材料,防止因重力导致的下垂。对于含有氧化铜或氧化钴等着色剂的玻璃,高温下金属离子会改变光吸收特性,因此在加热过程中需特别注意避免局部过热导致颜色不均或产生云雾状杂质,这要求火焰必须稳定且覆盖面积适中。
料性的识别还体现在对玻璃“记忆效应”的观察上。某些经过特殊处理的玻璃在冷却后会保留吹制时的应力分布,若后续加热不当,极易在冷却过程中发生自发性破裂。工匠在挑选玻璃料时,会通过敲击听声初步判断内部均匀度,并在加热过程中观察气泡的逸出情况。若发现气泡难以排出,通常意味着玻璃粘度偏高或加热不足,此时需适当延长在温火区的停留时间,利用热对流促进气泡上升破裂。这种对材料微观结构的宏观感知,是长期实践积累的结果,无法单纯通过理论参数完全量化。
吹管力学与空气动力学控制
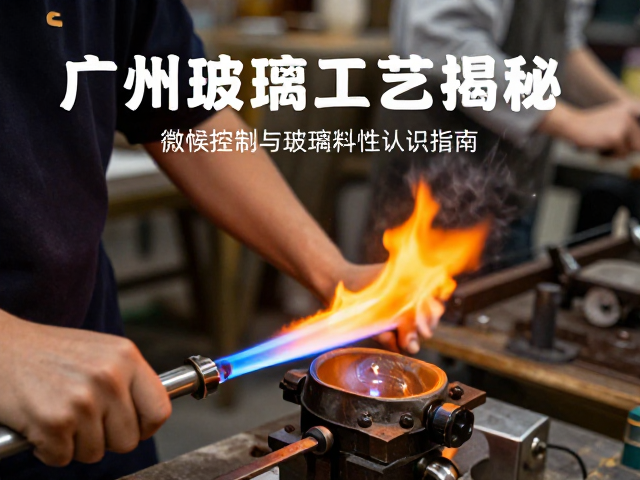
吹制过程中的空气压力控制直接决定了玻璃制品的壁厚和内部结构。吹管内部的气压需保持稳定且微弱,过大的压力会导致玻璃壁过薄甚至破裂,而过小的压力则无法使玻璃充分膨胀,形成预定形态。工匠通常通过调节呼吸节奏和使用简易阀门来控制气流,特别是在制作球形或圆柱形容器时,需配合转动手臂的动作,使玻璃在离心力作用下均匀延展。空气的流速与玻璃的粘度呈动态平衡关系,当玻璃温度降低、粘度增加时,需略微增加气压以维持形状,但必须避免突然加压导致局部应力集中。
吹管与玻璃料的连接处是应力集中的关键区域,这里的温度管理尤为重要。若连接处温度过低,玻璃与吹管结合不紧密,旋转时易脱落;若温度过高,玻璃可能渗入吹管螺纹,造成粘连。工匠常在操作间隙将玻璃料在耐火泥或氧化镁粉中滚动,以形成一层隔离层,防止粘连并减少热量散失。此外,吹管的角度和倾斜度会影响玻璃内部的对流,轻微倾斜可使热空气更有效地加热玻璃内部,促进气泡排出和壁厚均匀化。这种精细的力学与热学配合,是玻璃吹制工艺中技术含量最高的环节之一。
退火工艺与内应力消除
成型后的玻璃制品内部隐藏着巨大的热应力,若不经过规范退火处理,制品在冷却或使用过程中极易 spontaneous 破裂。退火过程需将玻璃重新加热至退火点温度,对于钠钙玻璃,这一温度通常在550至570摄氏度之间。在此温度下,玻璃内部的分子结构获得足够的活动能力,能够释放因快速冷却产生的应力。加热过程需缓慢均匀,避免温度梯度过大导致新的应力产生,通常采用程序控温炉,以每小时10至20摄氏度的速率升温至退火点。
保温结束后,冷却过程同样需要精确控制。玻璃需以极慢的速度降温,通常每小时降温速率不超过10摄氏度,直至温度降至应变点以下。这一阶段玻璃已具备一定机械强度,但内部结构仍处于不稳定状态。快速冷却会导致表面与内部收缩不一致,形成永久性应力。退火完成后,玻璃制品需在室温下静置足够时间,以消除残余的热冲击。经过规范退火的玻璃,其透光率更均匀,机械强度显著提升,能够承受正常的温度变化和轻微外力。这一环节虽不涉及造型,却是决定玻璃制品寿命和安全性的关键步骤。