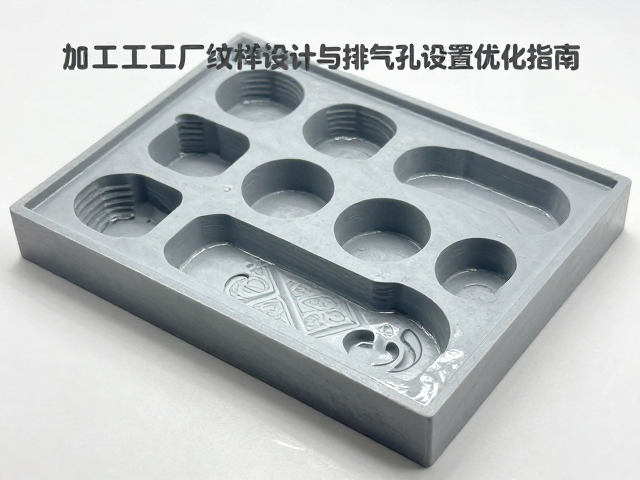
模具纹样设计的从属关系与视觉层级构建
文玩加工中的纹样设计并非简单的图形堆砌,而是需要严格遵循物理成型逻辑与美学表达的双重标准。在硅胶模具或金属模具的纹样规划阶段,设计师必须明确主次关系,将核心视觉焦点设置为深浮雕或高对比度区域,而辅助纹饰则采用浅刻或点阵形式过渡。这种层级划分直接决定了后续注塑或压制成型的成功率,过深且无倒角的纹样会导致材料流动不均,形成气泡或缺料,而过浅则无法在成品表面留下清晰印记。
纹样的连续性与断点处理是另一项关键技术细节。对于长卷或大面积纹饰,必须计算模具开合线的位置,确保纹样在分模面处能自然衔接或通过错位设计消除接缝痕迹。同时,考虑到文玩材质(如树脂、玉石粉、木材纤维)的收缩率差异,纹样的边缘需预留微小的退让空间,通常控制在0.1至0.3毫米之间,以避免成品脱模时因抱紧力过大导致纹样边缘崩裂或变形。
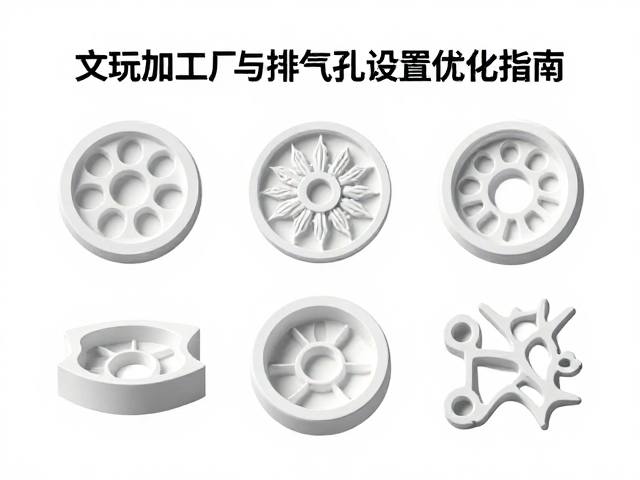
排气孔位置的流体动力学计算
排气孔的核心功能在于排出模腔内的空气及材料受热产生的挥发气体,其位置选择直接依赖于塑料或复合材料在模具内的流动路径分析。理想的排气口应设置在熔体或浆料填充的区域,即模具的最高处或封闭型腔的末端。在实际操作中,需模拟或观察材料注入时的推进前沿,将排气槽开设在流动停滞点附近,而非材料直接冲击的受力点,以防止气体卷入形成气纹或烧焦现象。
排气孔的深度与宽度需根据材料粘度进行精确计算,对于高粘度材料如环氧树脂,排气槽深度通常设定在0.01至0.02毫米,宽度则为5至10毫米,并需定期清理以防堵塞。若模具结构复杂,存在多个型腔,需采用平衡式排气设计,确保各区域排气效率一致。对于大型文玩摆件,还需考虑重力作用下气体上浮的路径,在模具顶部设置主排气道,并通过细密的排气针辅助排出微小气泡,确保成品表面致密无孔洞。
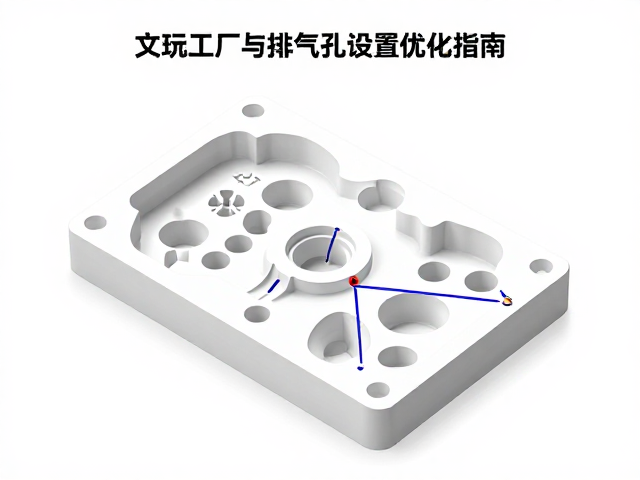
纹样深度与模具强度的力学平衡
模具纹样的深度直接影响模具本体的结构强度,过深的纹样削弱了模具型腔壁的厚度,在高压成型过程中极易导致模具变形或开裂。一般而言,金属模具的纹样深度不宜超过模具壁厚的1/3,硅胶模具因材料特性可稍深,但也需保证支撑区域的刚性。设计师需通过有限元分析或经验公式,计算纹样区域的应力集中情况,对高应力区域设置加强筋或圆角过渡,以分散成型压力。
此外,纹样的侧壁角度(拔模斜度)是决定模具寿命与脱模顺畅度的关键参数。对于硬质材料模具,纹样侧壁通常需设置1至3度的拔模斜度,以防止脱模时刮伤纹样或导致模具卡死。对于复杂几何形状的纹样,需设置多级拔模角度,在垂直面与水平过渡区进行平滑连接。这种力学上的优化不仅能延长模具使用寿命,还能减少脱模过程中的摩擦损耗,降低次品率。
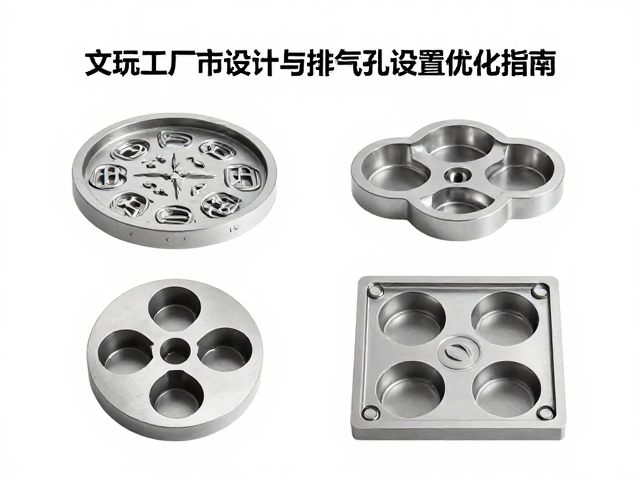
排气系统与纹样表面的洁净度维护
排气孔在使用过程中极易因材料残留而堵塞,特别是在加工含填料或纤维的文玩材料时,微小的颗粒会迅速封死排气槽。因此,模具设计中需考虑排气孔的可维护性,采用模块化排气镶块或易拆卸的排气针设计,便于定期清理与更换。同时,模具表面需进行纳米级抛光处理,降低表面粗糙度,减少材料粘附,从而延缓排气孔堵塞的速度。
在实际生产环境中,排气孔的布局还需考虑防尘与防污设计。对于开放式模具,可在排气区域设置防尘盖或迷宫式排气结构,防止灰尘进入模腔影响成品外观。对于封闭式高压模具,需配备自动清洁装置或高压气体吹扫系统,在成型周期结束后定期清理排气通道。这种维护机制的建立,能确保模具在长期高频使用下,依然保持稳定的排气性能,维持文玩制品表面的光洁度与细节清晰度。