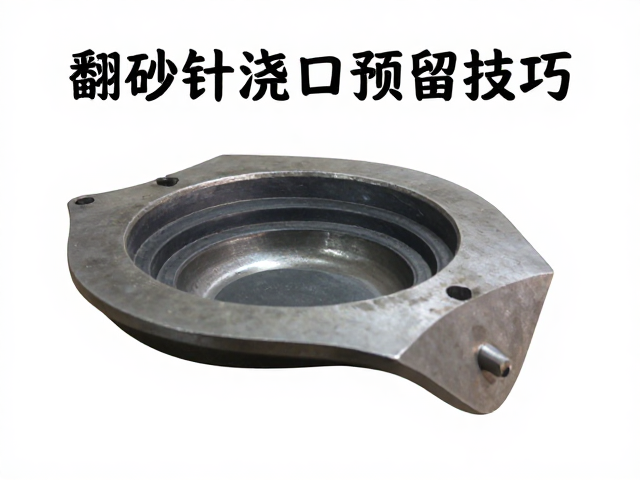
浇口预留的核心逻辑与截面设计
翻砂铸造中浇口的预留并非简单的开孔,而是基于金属液流动动力学与凝固顺序的精密计算。浇口截面积的计算通常遵循连续介质方程,即 $A = Q / (v \cdot \tau)$,其中 $A$ 为截面积,$Q$ 为浇注量,$v$ 为流速,$\tau$ 为时间系数。对于碳钢铸件,浇口流速通常控制在 2.5-3.5 m/s 之间,以防止卷气;而对于铝镁合金,由于氧化倾向大,流速需进一步降低至 1.5-2.0 m/s,并常采用底注式或阶梯式浇口系统以平稳充型。预留位置的选择直接决定了铸件内部的应力分布,若浇口位于厚大部位,易形成热节,导致缩孔缺陷;若位于薄壁处,则可能因充型困难造成冷隔或浇不足。
模具制作时的浇口预留需考虑拔模斜度与表面光洁度的平衡。在砂型或金属型模具中,浇口套或浇道槽的侧壁需设置 1-3 度的拔模斜度,以确保模具顺利脱模并减少砂型损伤。对于精密铸造,浇口预留孔的边缘需进行倒角处理,角度通常为 30-45 度,这有助于引导金属液平稳进入型腔,减少湍流。此外,浇口与主型腔连接处的圆角半径 $R$ 应大于 2mm,避免尖角造成应力集中或金属液冲刷模具导致破损。这些几何参数的设定需根据铸件的具体壁厚和材质进行微调,而非一概而论。
模具制作中的浇口定位与固定
模具制作过程中,浇口定位块的精度直接影响铸件的尺寸一致性。在批量生产中,定位块通常采用硬质合金或高强度淬火钢制作,以确保长期使用的耐磨性。定位块与模具本体的配合公差需控制在 ±0.05mm 以内,防止因间隙过大导致金属液飞溅或跑火。对于大型铸件,浇口预留区域需设置加强筋或支撑柱,以抵抗金属液静压力导致的模具变形。在实际操作中,常采用塞焊或销钉固定的方式将浇口组件固定在模具模板上,确保其在高温高压环境下不发生位移。
浇口预留的隐蔽式设计是提升铸件外观质量的关键手段。在外观面要求较高的铸件中,浇口应预留在非可见面或后续加工面上。模具设计师需利用3D建模软件模拟金属液填充路径,确定最佳的浇口入口点。例如,对于箱体类零件,浇口常预留在侧壁或非装配面上,并通过优化流道长度来平衡各型腔的充填时间。模具表面处理也是不可忽视的一环,浇口区域常涂覆耐高温涂料,如石墨基涂料,以延缓模具该区域的冷却速度,促进补缩,同时防止粘模。这种细节处理能显著降低废品率,提升生产效率。
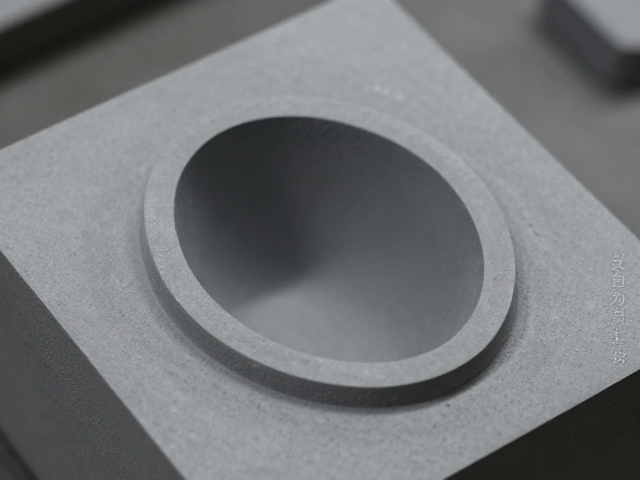
运用过程中的工艺参数调控
浇注温度的控制是浇口运用中的核心变量,直接影响金属液的流动性与凝固特性。对于灰铸铁,浇注温度通常控制在 1400-1450℃,而球墨铸铁则需更高,约 1450-1500℃,以激活球化剂并改善流动性。浇口的设计需配合浇注速度,快浇可减少冷隔,但易卷气;慢浇则有利于排气,但可能导致充型不全。实际生产中,常采用经验公式 $t = K \cdot (V/A)^{0.5}$ 计算浇注时间,其中 $V$ 为铸件体积,$A$ 为浇口截面积,$K$ 为经验系数,通常取 2.5-4.0 s/cm²。通过精确计算浇注时间,可确保金属液在凝固前完成填充,减少缩松缺陷。
浇口切除与打磨工艺对铸件最终性能具有重要影响。浇口残留过高会增加后续机械加工成本,甚至引发应力集中。切除时宜采用等离子切割或专用砂轮,避免对基体造成热损伤或机械冲击。对于高强度合金钢铸件,浇口切除后需进行局部热处理以消除残余应力。此外,浇口区域的微观组织需定期抽检,确保其晶粒细化且无夹杂。通过对比不同浇口形状(如直浇口、横浇口、内浇口)对铸件性能的影响,可不断优化工艺参数。例如,采用内浇口分散布置,可有效降低流速,提高铸件致密度,从而提升整体力学性能。