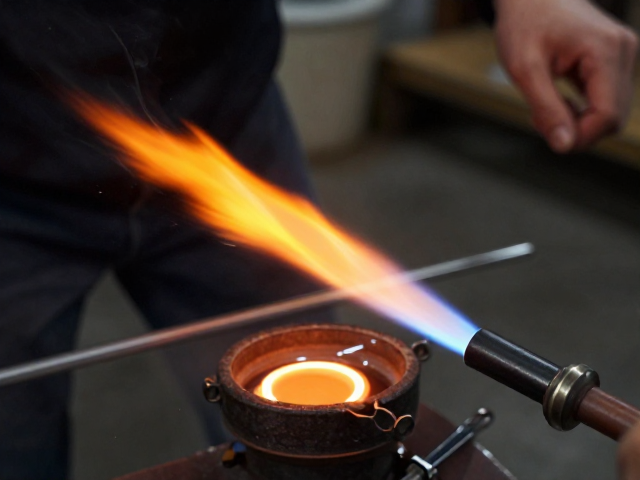
玻璃吹制火候控制的核心逻辑
玻璃吹制并非简单的加热与塑形,而是对硅酸盐材料在高温状态下粘滞度与表面张力的精准计算。工匠在操作时,必须依据玻璃料的化学成分调整窑炉温度,通常钠钙玻璃的加工温度区间集中在700至900摄氏度之间,这一阶段玻璃处于类似橡胶的塑性状态,既具备流动性,又能维持形状。若温度过高,玻璃液会因粘度过低而塌陷或粘连工具;温度不足,则材料硬化过快,导致吹制时受力不均产生应力集中,甚至直接破裂。
控制火候的关键在于观察玻璃表面的光泽变化与流动性。经验丰富的制作者通过视觉判断,当玻璃表面呈现出明亮、流动的液态光泽时,即为最佳成型时机。此时使用吹管旋转并均匀吹气,利用内部气压与外部重力平衡,使玻璃管延展。这一过程需要极高的手眼协调能力,任何一方的温度失控都会导致壁厚不均,进而影响最终成品的光学性能与结构强度。
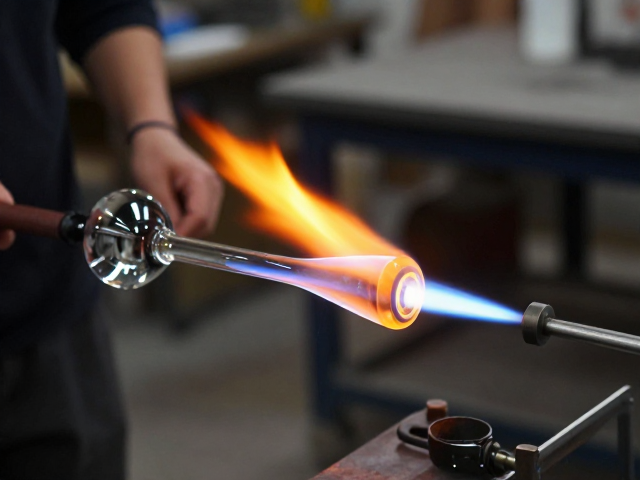
退火工序的热力学原理与操作规范
成型后的玻璃制品内部隐藏着巨大的热应力,这种应力源于玻璃各部分冷却速度不一致导致的分子结构排列差异。为了消除这些隐患,必须进行退火处理。退火的核心在于将玻璃重新加热至退火点温度,对于常见的钠钙玻璃,这一温度约为550至570摄氏度。在此温度下,玻璃内部的分子链获得足够的能量进行重新排列,释放内部积聚的应力,使材料达到物理结构的稳定状态。
退火过程并非简单的加热,而包含着严密的等温保持与受控冷却两个阶段。在达到退火点后,玻璃需在此温度区间保持一定时间,确保整体温度均匀,应力充分松弛。随后,冷却速率必须经过精密计算,通常每小时降温幅度控制在1至10摄氏度之间,具体数值取决于玻璃制品的厚度与体积。过快的冷却会重新引入应力,导致成品在后续使用中因微小震动或温差而自发破碎。
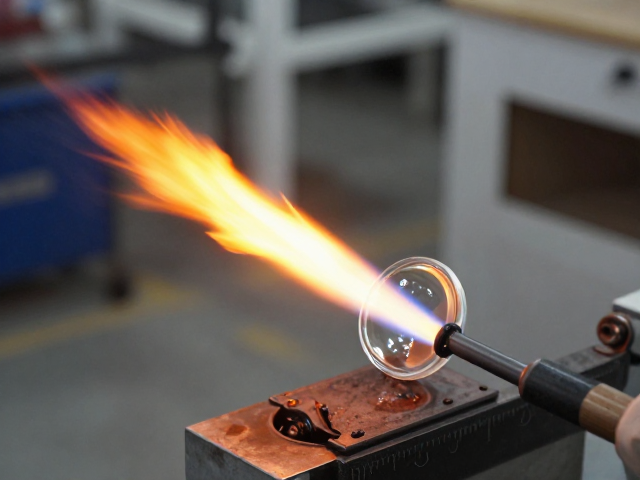
关键技巧与常见缺陷的规避
在实际操作中,温度梯度的均匀性是决定成品质量的最大变量。使用回转窑或行炉时,需确保玻璃制品在加热过程中匀速旋转,避免局部过热或冷却过快。对于复杂造型的器皿,不同部位的厚度差异会导致冷却速率不同,工匠需提前计算各部位的散热系数,通过调整火焰位置或延长厚壁部位的保温时间来平衡整体应力分布。
常见缺陷如气泡、条纹或炸裂,往往与火候控制不当直接相关。气泡多源于原料未完全熔融或玻璃液中混入气体,需在熔制阶段充分澄清;条纹则是玻璃成分不均或温度波动导致的折射率差异;而炸裂则是退火不当或急冷急热的直接后果。掌握这些现象的物理成因,通过微调火焰强度、旋转速度及退火曲线,能够显著降低废品率,提升玻璃制品的通透度与机械强度。