脱蜡铸造工艺中的子模制备基础
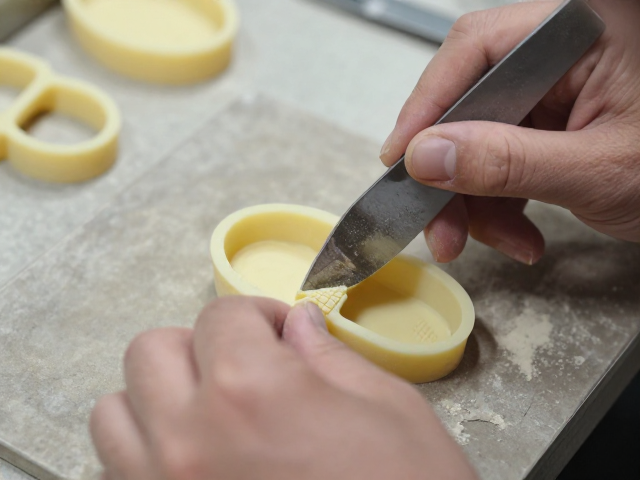
脱蜡铸造,又称失蜡铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成铸型,加热熔化并排出模型进行金属浇注的精密成型技术。在这一流程中,子模(也称为蜡模或原型模)的质量直接决定了最终铸件的光洁度、尺寸精度以及表面细节的还原能力。传统的子模制备多依赖于高压注射蜡料或手工蜡片粘接,但在需要高复杂度几何结构或特殊纹理复刻的场景中,使用砂纸翻制子模是一类极具技巧性的逆向工程手段。这种方法通常不直接作为量产标准,而是用于修复复杂铸型、制作特殊纹理原型或在小批量高精度加工中作为中间过渡步骤,其核心逻辑在于通过物理打磨形成的负形空间来引导蜡料的填充与成型。
在实际操作环境中,翻制子模的材料选择至关重要。工业级石蜡或专用铸造蜡具有较低的收缩率和优异的可塑性,这是形成清晰细节的基础。砂纸在此过程中扮演着模具母体或成型辅助工具的角色。通过不同目数的砂纸构建特定的表面纹理或作为定型介质,可以模拟出类似硅胶模具的包裹效应,或者利用砂纸的粗糙度控制蜡模表面的微观形态。这种工艺路径避免了复杂开模的高昂成本,特别适用于实验室环境下的快速原型验证,或者在无法使用标准注射成型机的情况下,对小型、异形零件进行定制化生产。
砂纸翻制子模的详细操作步骤
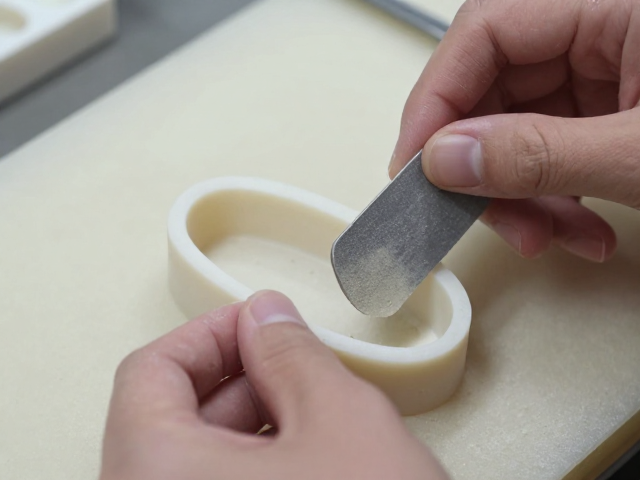
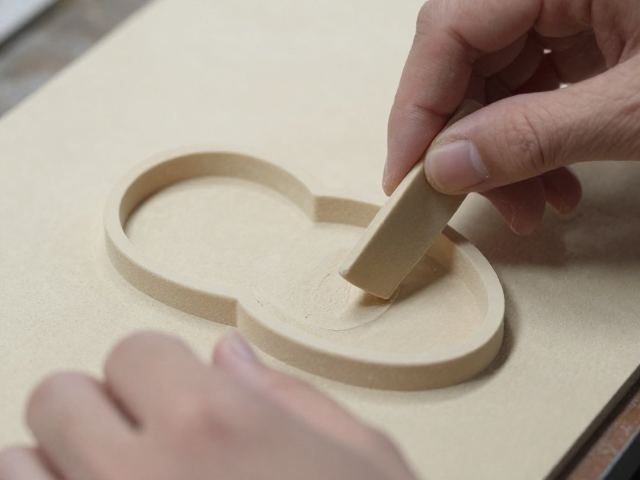
制作高精度子模的第一步是准备高平整度的基准平台与选定合适的砂纸介质。通常选用粒度在400目至800目之间的水砂纸,因其表面颗粒细腻,能提供相对平滑的接触面,减少蜡模表面的划痕。将基准平台清洁无尘后,将砂纸平整铺设,若需制作具有复杂曲面的子模,需将砂纸包裹在具有预定形状的硬质芯模上,确保砂纸紧绷且无褶皱。芯模的材料可选用硬质泡沫、木材或金属块,其表面需经过精细打磨以消除宏观缺陷。在此阶段,蜡料的预热温度需控制在略低于其凝固点的区间,以确保其具有良好的流动性但不至于因过热导致变形,通常工业蜡的浇注温度控制在60℃至70℃之间。
第二步涉及蜡料的注入与成型。使用专用注蜡枪或小型滴管,将预热后的蜡料小心注入或涂抹在砂纸表面。对于翻制工艺,更常用的手法是“刮涂法”或“贴合法”。将液态蜡料均匀铺展在砂纸上,随后迅速覆盖另一层平整的透明薄膜或光滑金属板,利用压力使蜡料均匀分布并贴合砂纸纹理。操作时需保持动作平稳,避免产生气泡或空隙。若制作的是带纹理的子模,砂纸的纹理方向需与预期铸件表面特征相匹配。成型过程中,环境温度需保持在20℃左右,过高的温度会导致蜡料冷却缓慢,增加变形风险,而过低的温度则可能导致蜡料迅速凝固,无法充分填充砂纸的微细孔隙。
第三步为脱模与修整。待蜡料完全冷却固化后,小心剥离薄膜或金属板,此时蜡模表面已复制了砂纸的微观结构。将蜡模从砂纸上轻轻揭下,若砂纸与蜡模粘连,可使用极薄的塑料片辅助分离,避免损伤边缘。随后进入关键的修整阶段,使用细粒度砂纸(如1000目以上)或专用蜡刀对子模的边缘、分型面进行精细打磨。此步骤旨在消除因翻模产生的飞边、毛刺以及因砂纸纤维残留导致的表面粗糙。对于高精度要求的应用,需使用放大镜检查子模表面,确保无裂纹、气泡或尺寸偏差。修整过程中需严格控制力度,防止因过度打磨导致子模尺寸超差或细节丢失。
提升子模质量的关键技巧与注意事项
在翻制过程中,砂纸的预处理与固定方式是影响子模一致性的关键因素。砂纸在使用前需进行“去粉”处理,即用软布轻轻擦拭表面,去除制造过程中残留的游离磨料颗粒,这些颗粒若嵌入蜡模,会在后续铸造中形成砂眼缺陷。此外,砂纸与芯模的贴合必须绝对平整,任何微小的起伏都会在蜡模上被放大。可采用双面胶或专用粘合剂将砂纸牢固固定在芯模上,确保在注蜡压力下砂纸不发生位移。对于复杂曲面,建议分段贴合砂纸,并在接缝处进行精细过渡处理,避免接缝出现在铸件的关键外观面上。
蜡料的温度控制与环境湿度是另一大技术难点。蜡料中的水分或环境中的湿气会导致蜡模表面出现针孔或气泡,严重影响铸造质量。因此,操作环境应保持干燥,相对湿度建议控制在50%以下。蜡料在注蜡前需经过静置脱泡处理,或使用真空注蜡设备排除内部空气。在脱模阶段,若发现蜡模表面发白或雾化,可能是蜡料中添加剂析出或环境温度过低导致,需调整蜡料配方或预热模具表面。对于高精度子模,建议在脱模后立即进行尺寸检测,使用千分尺或光学投影仪核对关键尺寸,确保其在公差范围内,以便及时修正后续工艺参数。