玻璃工艺中夹钳辅助吹制的核心作用
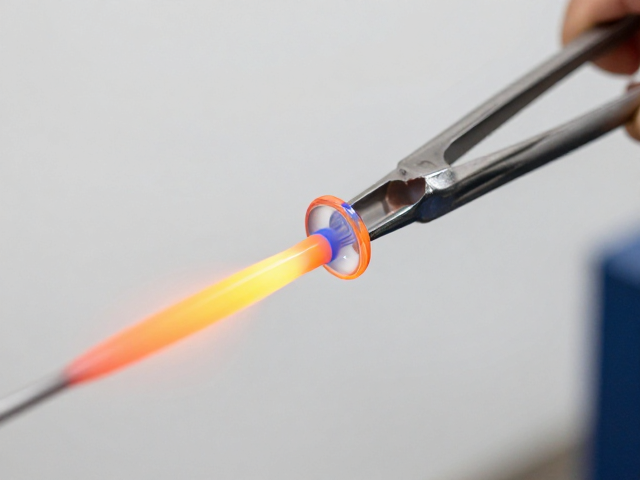
玻璃吹制是一门依赖手眼高度协调的艺术,但在制作瓶口、瓶肩等精密部位时,单纯依靠吹气和简单工具难以维持完美的对称性与壁厚均匀度。夹钳在此环节扮演着类似“第三只手”的角色,通过物理限位与塑形,迫使玻璃在受热软化状态下保持预期的几何形态。工匠通常选用经过特殊打磨的木质或金属夹钳,木质夹钳因导热系数低,能避免局部冷却过快导致应力集中,而金属夹钳则常用于需要更强定型力的硬质玻璃部件。
在实际操作中,夹钳的使用并非简单的夹持,而是伴随着严密的温度控制与旋转动作。当玻璃坯体进入吹制阶段,工匠需将夹钳精准贴合于瓶口内侧或边缘,同时不断旋转吹管,利用离心力与夹钳的约束力共同作用,使玻璃液面平滑过渡。这种物理辅助手段能有效防止瓶口因重力或内部气压不均产生塌陷或歪斜,是提升成品率与外观规整度的关键步骤。
口部修整的精细操作与技巧
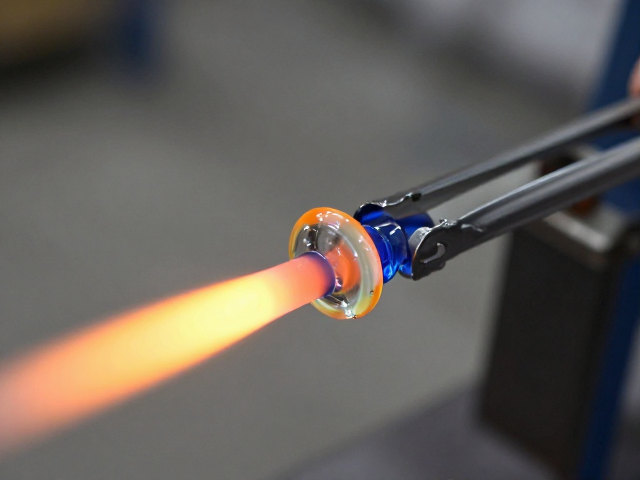
口部修整是决定玻璃器皿最终使用体验与美观度的关键环节,这一过程要求工匠对玻璃的粘度变化有着极其敏锐的感知。修整时,工匠需将夹钳稳固地固定瓶口特定位置,随后使用切割刀或专用修整勺对边缘进行削切与打磨。此时玻璃处于半熔融状态,边缘容易因受热不均形成毛刺或厚边,因此修整动作必须轻柔且连续,确保每一处切面都能均匀受热并自然收口。
为了达到工业级或艺术级的标准,修整过程中常需配合喷灯进行局部加热。通过火焰对夹钳接触点附近的玻璃进行微调和软化,可以消除因夹持产生的压痕或变形。工匠需不断变换夹钳的角度与力度,观察玻璃在受力下的流动形态,确保瓶口内壁光滑、外缘圆润。这一过程极度依赖经验,任何一处细微的疏忽都可能导致瓶口开裂或密封性不佳,因此需要反复试探与修正,直至达到理想的物理形态。
退火工艺对防止炸裂的决定性意义
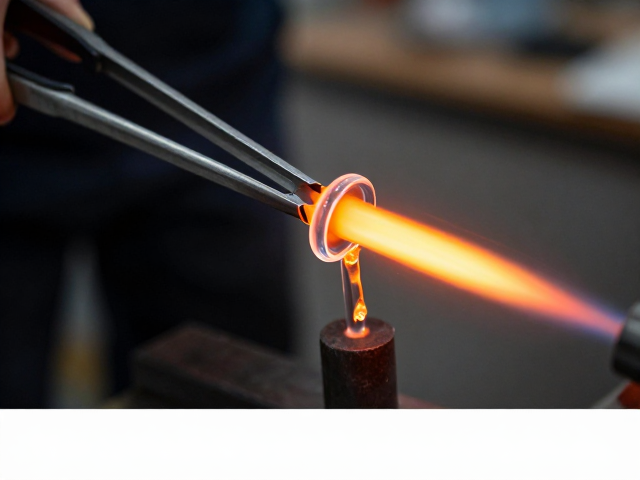
玻璃在经历高温吹制与夹钳塑形后,内部存在着巨大的热应力,这种应力若不及时消除,会在冷却过程中导致玻璃 spontaneously 破裂。退火是将玻璃制品置于退火炉中,按照严格的温度曲线进行缓慢冷却的过程。退火的核心在于让玻璃在“应变点”温度附近停留足够长的时间,使分子结构重新排列,释放内部应力。对于经过夹钳剧烈塑形的部位,应力分布更为复杂,退火程序的设定必须更加精细,以覆盖不同厚薄区域的冷却速率差异。
退火炉的温度控制通常分为升温、保温、降温三个阶段。在保温阶段,温度需精确控制在玻璃转变温度附近,这一过程可能需要数小时甚至更久,具体时长取决于玻璃制品的体积、壁厚以及所用玻璃材质的化学成分。对于瓶口等经过复杂修型的区域,保温时间需适当延长,以确保应力均匀释放。若退火不充分,玻璃在后续运输或使用中遇到轻微温差或外力,极易发生炸裂;反之,过度退火则可能影响玻璃的硬度与光学性能,因此精准把控退火曲线至关重要。
工艺协同与质量控制要点
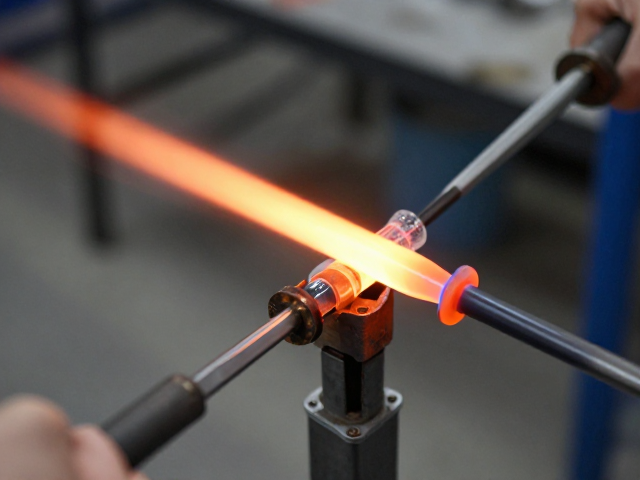
夹钳辅助吹制与充分退火并非孤立存在的步骤,而是紧密咬合的工艺链条。夹钳的使用改变了玻璃局部的冷却速率与应力分布,这就要求退火程序必须根据塑形过程中的具体情况进行动态调整。例如,若夹钳施加的压力较大,导致瓶口区域产生额外的形变应力,退火时的保温时间就必须相应增加,以应对这些新增的内部应力源。工匠与技术人员需密切记录每次成型的参数,建立数据库,以便在后续生产中优化退火曲线。
在实际生产环境中,质量控制需贯穿始终。除了肉眼观察瓶口的光洁度与对称性,还可借助简易的光弹仪或偏振光设备检测玻璃内部的应力分布情况。通过观察偏振光下产生的干涉条纹,可以直观判断退火是否充分以及夹钳塑形是否均匀。一旦发现应力集中区域,需立即调整工艺参数,如降低夹持力度、调整喷灯火焰位置或延长退火时间。这种基于数据与实证反馈的工艺优化,是确保玻璃制品在物理性能上达到稳定与安全标准的必要手段。